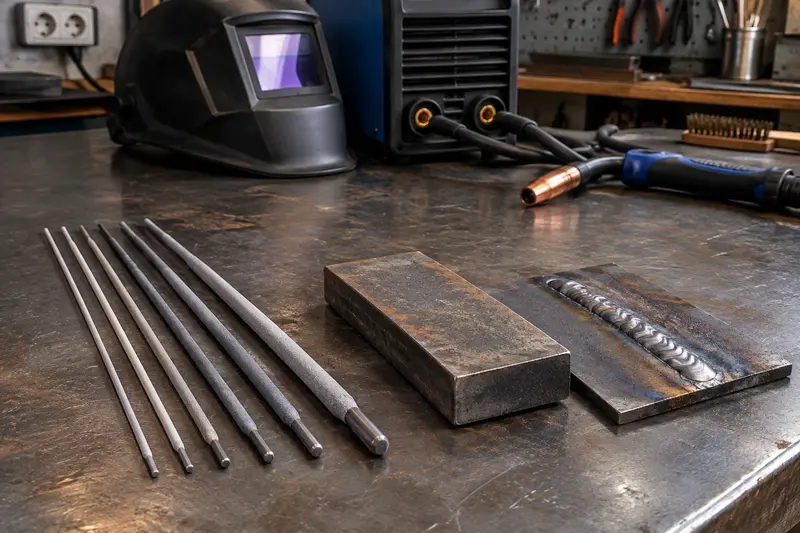
Les électrodes rutiles et basiques ne se départagent pas par une règle universelle : le choix dépend du métal, de l’assemblage et du niveau de performance demandé. Voici les différences de comportement à l’arc, de tenue et de préparation à vérifier avant de souder.
Pour choisir entre des électrodes rutiles ou basiques, comparez d’abord les exigences de l’assemblage, puis le classement et les consignes du fabricant. Une rutile est souvent appréciée pour son amorçage et sa conduite accessibles ; une basique peut être indiquée lorsque la procédure vise notamment de bonnes propriétés mécaniques et une faible teneur en hydrogène diffusible.
Ces tendances ne suffisent pas à décider seules. La nuance d’acier, l’épaisseur, la position de soudage, la préparation des pièces et les conditions de stockage comptent aussi. Pour des éléments soumis à des exigences réglementaires, à des charges importantes ou à une procédure qualifiée, la documentation applicable prime sur une préférence générale de procédé.
Ce que distingue le revêtement
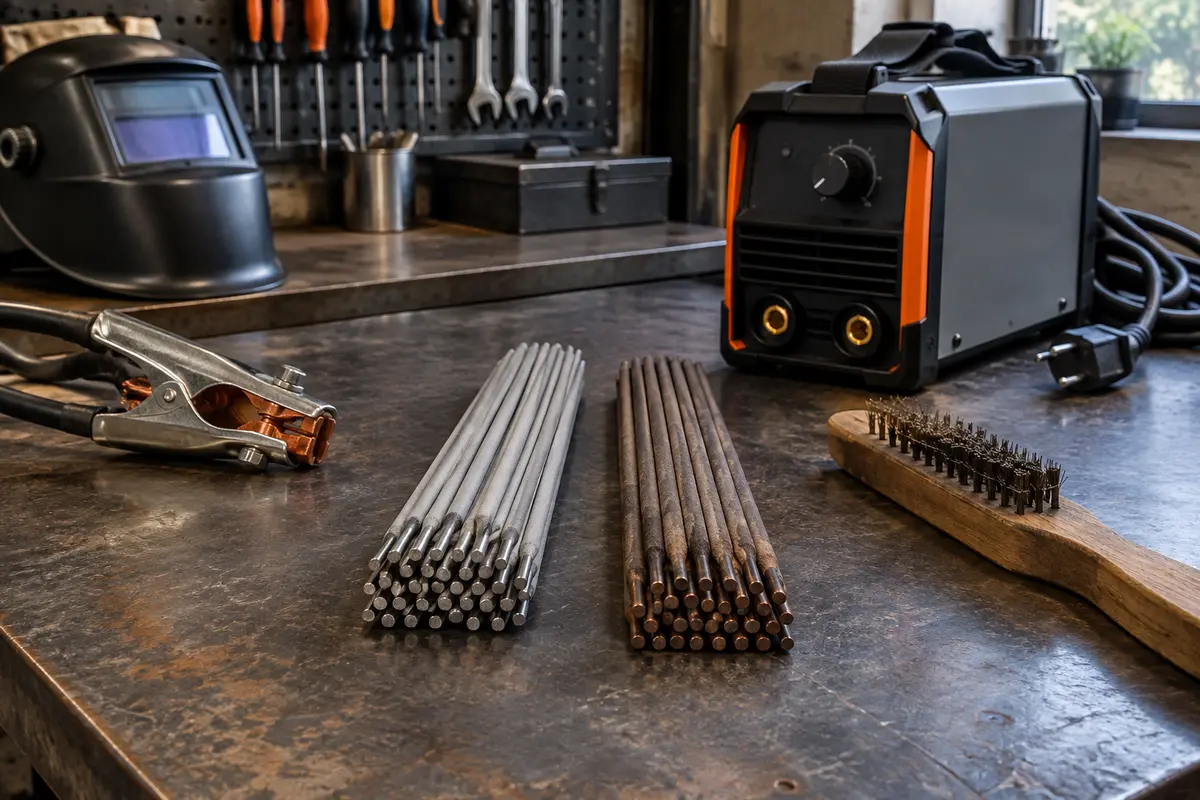
Une électrode enrobée est constituée d’une âme métallique et d’un enrobage. Celui‑ci contribue à l’amorçage et à la stabilité de l’arc, protège le bain de fusion et forme un laitier qui recouvre le cordon. La composition du revêtement influe donc sur le comportement pendant le soudage et sur les caractéristiques du métal déposé.
Dans les désignations normalisées, les familles sont notamment identifiées par des lettres telles que R pour rutile et B pour basique, selon le système de classification utilisé. Une électrode rutile courante pour l’acier est souvent associée à la classe E6013 dans la classification AWS, mais il faut toujours lire la référence complète : une appellation commerciale ou une seule lettre ne décrit pas à elle seule toutes les propriétés.
La différence entre électrode rutile et basique est donc à comprendre comme une différence de formulation et de comportement, pas comme un classement simple entre une électrode « faible » et une électrode « forte ». La résistance du joint dépend de l’ensemble du choix : métal d’apport adapté, préparation, paramètres, séquence de soudage et qualité d’exécution.
À retenir Le type d’enrobage oriente le choix, mais ne remplace jamais le classement complet de l’électrode ni les exigences indiquées pour l’assemblage.
Rutile ou basique : comparaison des usages
Le tableau résume des tendances générales. Les indications de la fiche technique et de l’emballage restent déterminantes, car le comportement varie selon la référence, le diamètre et la position autorisée.
| Critère | Électrode rutile | Électrode basique |
|---|
| Conduite de l’arc | Souvent facile à amorcer et à guider, appréciée pour les travaux courants. | Demande généralement une conduite plus maîtrisée et un arc court. |
|---|
| Laitier et finition | Le laitier se détache souvent facilement, mais il faut contrôler chaque reprise. | Le laitier peut demander un nettoyage attentif, notamment entre les passes. |
|---|
| Propriétés recherchées | Adaptée à de nombreux assemblages usuels si sa classe convient au métal et au service. | Souvent retenue pour des exigences de ténacité ou de maîtrise de l’hydrogène, selon sa classification. |
|---|
| Préparation et stockage | Respecter les conditions du fabricant et préserver les électrodes de l’humidité. | Contrôler particulièrement le stockage et le séchage prescrits pour conserver les propriétés annoncées. |
|---|
| Choix de la position | Variable selon la référence et le diamètre. | Variable également ; vérifier le symbole de position autorisée. |
|---|
Une rutile peut convenir à une réparation ou à un assemblage d’atelier courant si les exigences le permettent. Une basique peut être préférable pour un assemblage dont la spécification réclame une classe particulière, une ténacité définie ou une maîtrise renforcée de l’hydrogène. Ni l’une ni l’autre ne garantit à elle seule un joint conforme : le métal d’apport doit correspondre au métal de base et aux conditions de service.
Tenue du cordon et propriétés mécaniques
Le mot « tenue » peut désigner plusieurs choses. Il peut s’agir de la tenue mécanique du joint, mais aussi de la facilité à tenir l’arc ou à maintenir un cordon régulier. Il faut séparer ces deux aspects : un arc confortable ne signifie pas automatiquement que le métal déposé répond à une exigence de résistance ou de ténacité.
La classification complète de l’électrode fournit des indications sur les propriétés du métal déposé et sur les conditions d’emploi. Selon la norme citée par le fabricant, elle peut préciser une classe de résistance, des caractéristiques de résilience, le type d’enrobage, le rendement, les positions possibles, le courant et, pour certaines références, une classe d’hydrogène diffusible. Les symboles et leur ordre diffèrent selon les systèmes : ne déduisez pas une propriété d’un code partiel.
Les électrodes basiques dites à faible hydrogène sont couramment envisagées lorsque le risque de fissuration à froid doit être maîtrisé. Ce risque dépend toutefois de plusieurs facteurs, dont la composition de l’acier, son épaisseur, le niveau de contrainte, la température et la procédure. Une électrode basique mal conservée ou utilisée sans respecter les prescriptions peut perdre l’avantage attendu. Il ne faut donc pas la choisir comme une garantie autonome contre les défauts.
Les électrodes rutiles couvrent, elles aussi, plusieurs classes et usages. Elles peuvent produire un assemblage adapté à un besoin courant lorsque le classement est compatible avec l’acier et la sollicitation. Pour un assemblage porteur, soumis à des chocs, à une température particulière ou à des exigences de contrôle, vérifiez les plans, la norme ou la procédure de soudage avant de sélectionner le consommable.
Dans quels cas choisir chaque famille
La rutile pour des travaux courants et une prise en main accessible
Pour choisir une électrode rutile, vérifiez qu’elle est prévue pour la nuance d’acier, le diamètre et la position concernés. Sa facilité d’amorçage et son arc généralement stable peuvent aider sur des travaux d’atelier courants et lors d’opérations ponctuelles. La classe E6013 est répandue pour le soudage MMA de certains aciers, mais elle ne convient pas automatiquement à toutes les pièces ni à toutes les exigences.
Le laitier qui recouvre le cordon doit être retiré et le résultat inspecté, en particulier aux reprises. Un laitier resté dans le joint peut provoquer une inclusion. Une bonne facilité d’emploi ne dispense donc ni de préparer les bords ni de régler correctement le poste. Pour comparer les références disponibles, consultez la rubrique des électrodes de soudage et confrontez les indications produit à votre cas.
La basique lorsque la spécification le demande
L’usage des électrodes basiques est pertinent lorsque le classement demandé par une procédure ou une spécification correspond à cette famille, notamment si des caractéristiques de ténacité ou une maîtrise de l’hydrogène sont requises. Elles peuvent aussi être retenues pour des assemblages plus exigeants, à condition de suivre les consignes de préparation, de soudage et de conservation propres à la référence.
Leur utilisation demande souvent davantage d’attention à la longueur d’arc, au maintien du bain et au nettoyage entre passes. Les électrodes basiques sont sensibles à l’humidité selon leur formulation et leur conditionnement. Ne les séchez pas au four et ne les maintenez pas en étuve de votre propre initiative : appliquez uniquement le cycle et les limites de réutilisation donnés par le fabricant ou la procédure applicable.
Dans les deux cas, les électrodes pour assemblage en acier doivent être choisies en fonction de l’acier réellement identifié, et non de son seul aspect. Si la nuance est inconnue ou si l’assemblage a une fonction de sécurité, faites confirmer le choix par une personne compétente.
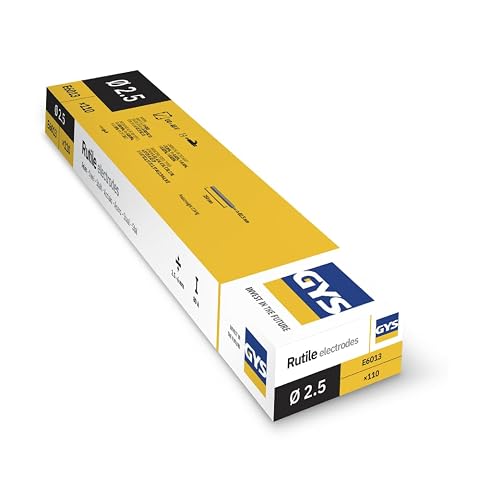
Un amorçage facile et des cordons réguliers pour vos travaux courants de soudage MMA.
Lire les indications sur l’emballage
Avant d’ouvrir la boîte, relevez la désignation complète et la documentation correspondante. Les marquages permettent de vérifier si l’électrode est compatible avec la tâche, mais ils doivent être interprétés dans le référentiel indiqué. Une même apparence de code ne garantit pas que deux désignations issues de normes différentes se décodent de façon identique.
- Norme et classification : identifiez le système utilisé, par exemple une classification ISO ou AWS, puis consultez sa légende et la fiche technique.
- Type d’enrobage et classe : recherchez la famille rutile ou basique et les caractéristiques mécaniques annoncées pour le métal déposé.
- Diamètre et plage de courant : choisissez une dimension adaptée à l’épaisseur, au type de joint et à la capacité du poste. La plage doit être celle du fabricant.
- Position de soudage : vérifiez le symbole ou le code qui indique les positions permises. Elles ne sont pas identiques pour toutes les électrodes.
- Courant et polarité : confirmez le type de courant et les polarités compatibles. Une électrode ne se règle pas uniquement à partir de son diamètre.
- Hydrogène et conservation : repérez, si elle existe, la classe d’hydrogène diffusible ainsi que les conditions de stockage, de séchage et de maintien.
Le diamètre d’électrode intervient dans le réglage, la quantité de métal déposée et l’accès au joint. Il ne se choisit pas isolément : l’épaisseur, la position, le chanfrein et le nombre de passes comptent. Pour affiner ce point, reportez-vous au guide sur le diamètre d’électrode selon l’épaisseur et le cordon.
Une méthode de choix avant de souder
Pour comparer sans vous limiter à l’étiquette « rutile » ou « basique », procédez dans cet ordre :
- Identifiez le métal de base, sa nuance si elle est connue, son épaisseur et son état. Enlevez les revêtements ou contaminants selon les consignes applicables.
- Définissez la fonction du joint : assemblage courant, pièce sollicitée, réparation ou construction encadrée par une norme. Notez les éventuelles exigences de résistance, de résilience ou de contrôle.
- Vérifiez la procédure, les plans et les consignes du fabricant. Si une classe d’électrode est prescrite, ne la remplacez pas par une autre famille sur la seule base d’une facilité de soudage.
- Comparez les références complètes : classification, diamètre, position, courant, polarité et conditions de stockage. Assurez-vous que votre poste MMA peut fournir les réglages requis.
- Préparez l’assemblage : ajustement, propreté, pointage et séquence doivent être cohérents avec la géométrie. La qualité du consommable ne compense pas un mauvais ajustage ou une préparation insuffisante.
- Contrôlez les cordons après chaque passe : retirez le laitier, examinez les reprises et recherchez les défauts visibles. Respectez les contrôles spécifiés si l’assemblage en exige.
Si vous hésitez entre le MMA et un autre procédé, le mode de soudage fait partie de la décision : les électrodes rutiles et basiques concernent le soudage à l’électrode enrobée. Le comparatif des procédés MMA, MIG/MAG et TIG pour l’acier aide à replacer le choix du consommable dans celui de l’équipement et de la méthode.
Erreurs fréquentes, stockage et sécurité
Une erreur classique consiste à sélectionner une électrode uniquement parce qu’elle est plus facile à amorcer. Cela peut convenir à un travail simple, mais ne suffit pas pour un assemblage soumis à des exigences précises. L’inverse est également vrai : choisir une basique ne rend pas automatiquement le joint plus sûr si le classement ne correspond pas, si les électrodes ont pris l’humidité ou si la procédure n’est pas respectée.
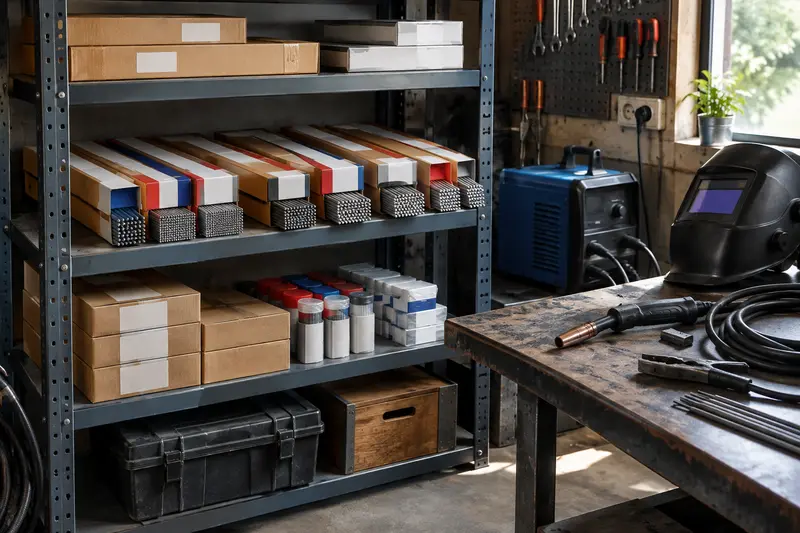
Évitez aussi de mélanger des électrodes de références différentes dans un même contenant sans les identifier. Conservez‑les dans leur emballage adapté, à l’abri de l’humidité et conformément aux indications du fabricant. Les règles de remise en température et de réutilisation varient selon les produits : le séchage improvisé peut dégrader l’enrobage ou ne pas garantir les propriétés attendues. Pour les modalités pratiques, consultez le guide sur le stockage des électrodes à l’abri de l’humidité.
Enfin, le soudage produit des fumées, des projections, de la chaleur et un rayonnement intense. Travaillez avec les protections adaptées, une ventilation suffisante et un écran qui protège aussi les personnes à proximité. Vérifiez les risques liés aux revêtements et aux contaminants avant de souder ; pour un acier galvanisé ou une pièce de composition inconnue, appliquez les consignes de prévention adaptées et demandez conseil à un professionnel si nécessaire.
En pratique, la rutile est souvent le choix accessible pour des travaux courants compatibles avec sa classe. La basique répond à des besoins plus précisément spécifiés et impose une attention particulière à sa conservation et à sa mise en œuvre. Pour trancher, confrontez toujours le classement complet à l’assemblage, aux instructions du fabricant et aux exigences applicables.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.