Un poste à souder de moins de 150 A suffit‑il pour vos réparations courantes et quels travaux lui confier ?
Oui, un poste à souder de moins de 150 A peut suffire pour de nombreuses réparations ponctuelles, surtout sur des pièces peu épaisses et…
Un poste à souder de moins de 150 A peut répondre à des besoins variés selon le procédé et les réglages. Comparez les postes sous 150 A et leur équipement pour choisir un modèle adapté à vos travaux.
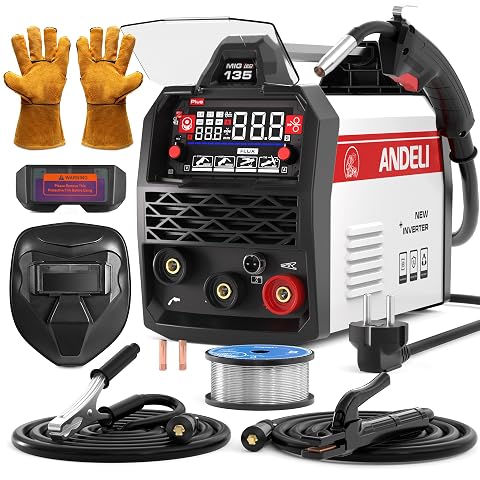
Un poste compact et polyvalent pour souder en MIG sans gaz, en TIG Lift ou à l’électrode, avec réglage synergique.
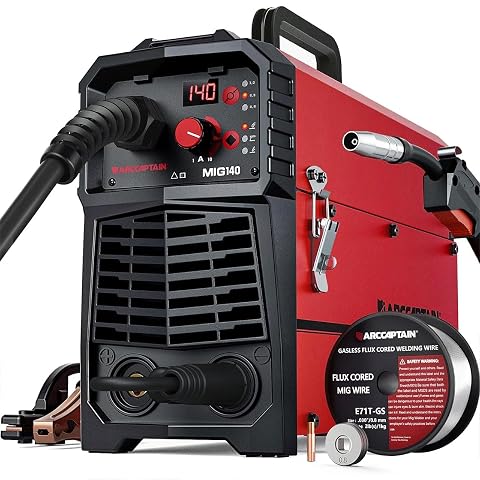
Cinq procédés dans un poste de 5,35 kg, avec réglage synergique pour simplifier vos soudures.
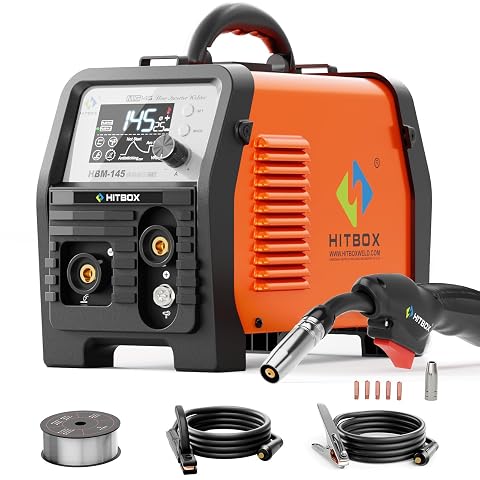
Quatre procédés dans un format compact pour passer du fil fourré à l’électrode selon vos travaux.
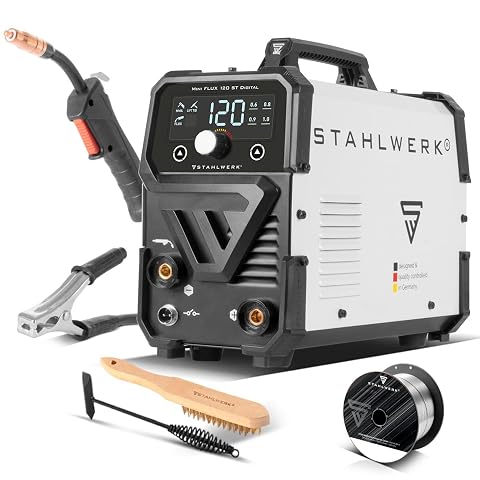
Passez du fil fourré sans gaz au MMA/ARC ou au Lift‑TIG avec un poste compact pensé pour les travaux mobiles.
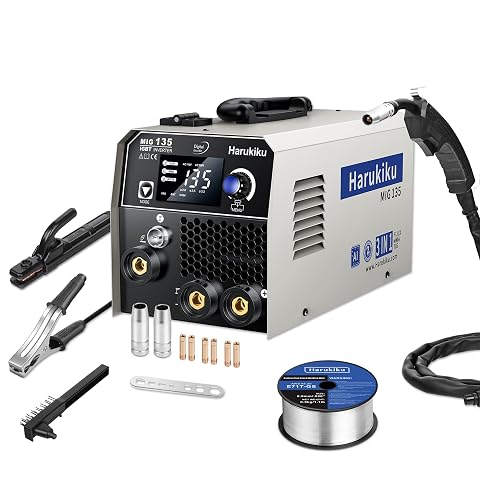
Passez du fil fourré au MMA et au Lift‑TIG avec un poste compact pensé pour les ateliers mobiles.
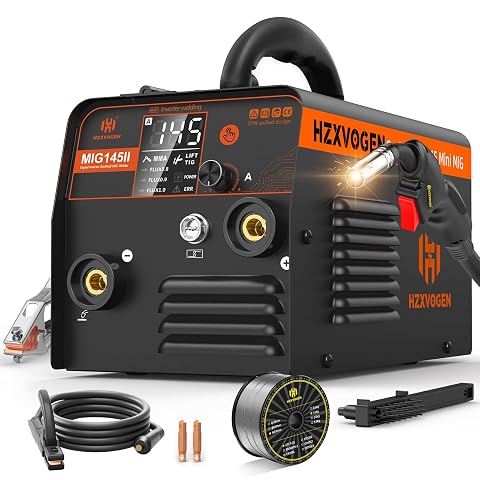
Passez du fil fourré à l’électrode ou au Lift TIG avec un poste compact, synergique et lisible.
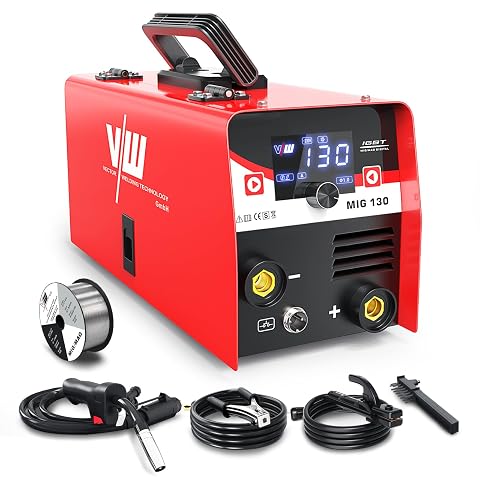
Deux procédés, un format compact et les accessoires essentiels pour souder sans bouteille de gaz.
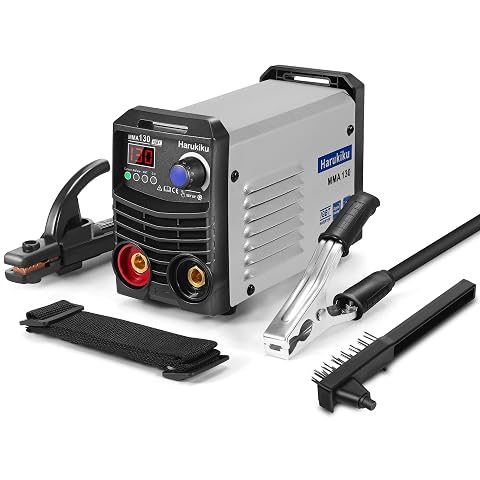
Un poste MMA compact de 20 à 130 A, avec affichage numérique, fonction anti-collage et câbles pour travailler à distance.
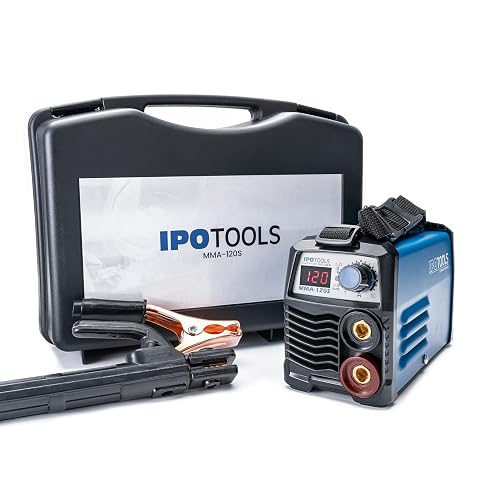
Un poste MMA compact de 20 à 120 A, avec affichage numérique et aide anti-adhérence pour vos travaux.
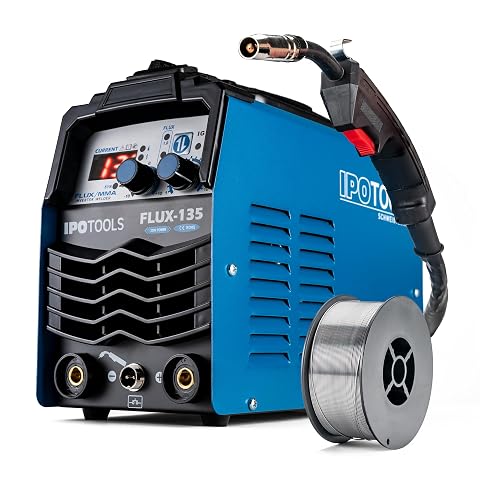
Soudez au fil fourré sans bouteille de gaz, puis passez au MMA avec un poste compact de 135 A.
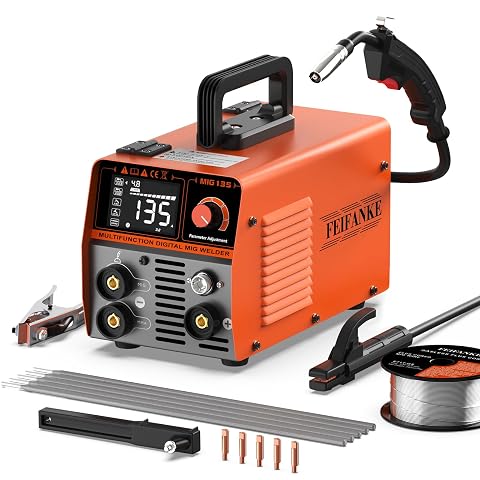
Un poste compact à fil fourré, avec modes MIG, ARC et Lift TIG pour varier les travaux de réparation.
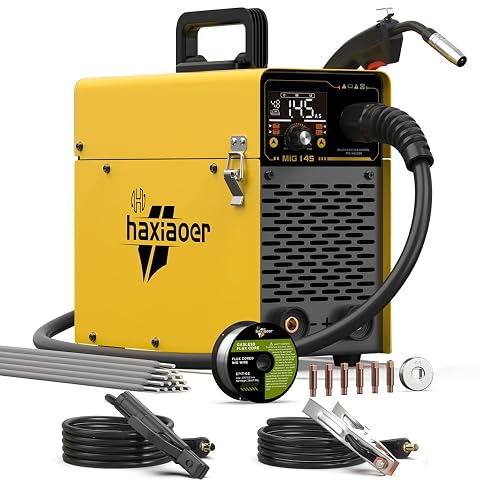
Un poste 3 en 1 à fil fourré, MMA et Lift‑TIG, avec réglage synergique et affichage LED pour adapter vos réglages.
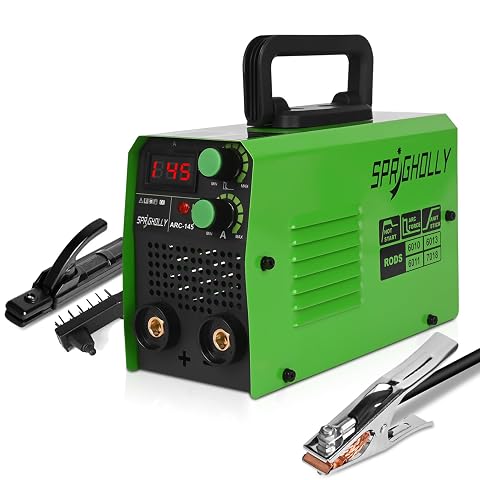
Un poste MMA compact de 145 A, avec affichage LED et aides à l’amorçage pour vos travaux de réparation.
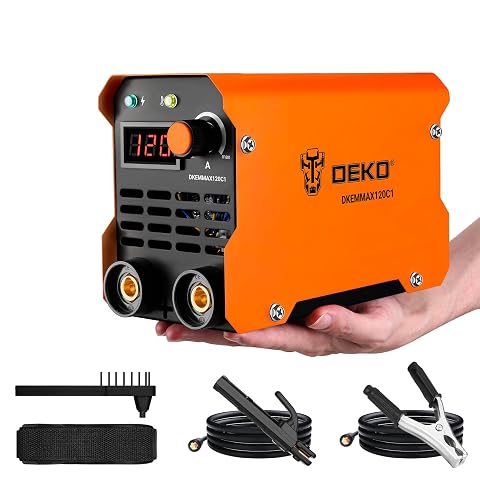
Un inverter MMA compact avec aide à l’amorçage, affichage LED et bandoulière réglable.
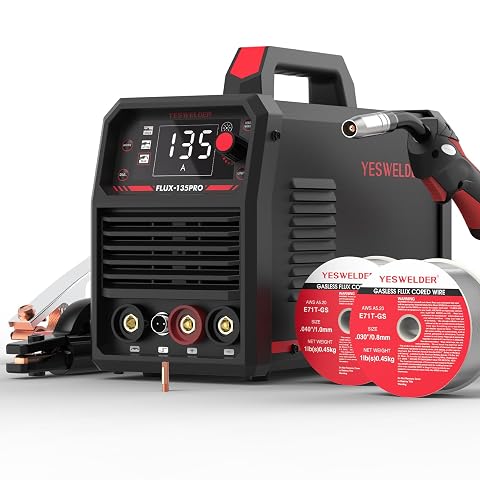
Passez du fil fourré à l’électrode avec un poste synergique de 135 A pensé pour l’atelier.
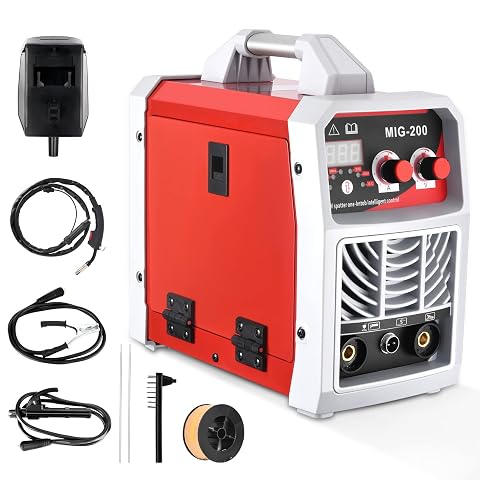
Un poste compact pour alterner MIG, ARC et Lift TIG, avec écran LCD et réglages adaptés à différents travaux d’atelier.
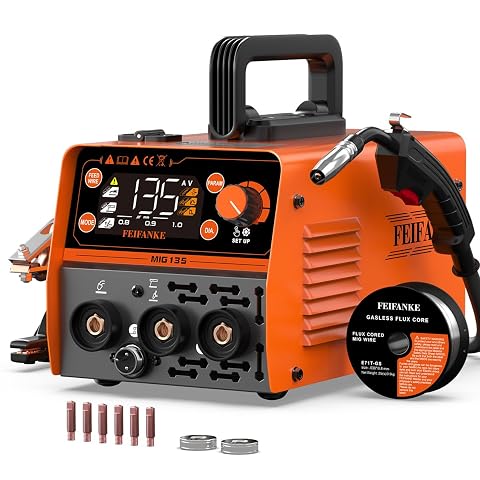
Passez du fil fourré à l’arc avec un poste compact, synergique et simple à régler.
Un poste à souder de moins de 150 A se choisit d’abord en fonction des pièces à assembler, du métal et du procédé, et non de l’intensité maximale seule. Cette valeur indique une capacité de sortie, mais ne dit pas à elle seule quelle épaisseur l’appareil pourra souder dans de bonnes conditions. Le résultat dépend aussi du type de joint, de la préparation des bords, du consommable et du temps de fonctionnement prévu.
Un poste à souder de 120 A peut convenir à des réparations, à des assemblages légers ou à des travaux de bricolage si le procédé et les réglages correspondent au besoin. Pour des pièces plus épaisses, des cordons longs ou un usage soutenu, vérifiez si la puissance disponible et le facteur de marche sont suffisants. Consultez les plages de courant recommandées pour les électrodes ou le fil compatibles, ainsi que les indications du fabricant sur le facteur de marche.
Un poste inverter sous 150 A est souvent apprécié pour son format compact et ses réglages électroniques, mais la technologie inverter ne garantit pas à elle seule un poids réduit, une alimentation donnée ou des performances identiques d’un appareil à l’autre. Comparez les caractéristiques complètes et vérifiez l’alimentation électrique nécessaire avant l’achat.
La limite d’intensité ne détermine pas le procédé. Dans cette catégorie, vous pouvez rencontrer des appareils MMA, MIG/MAG ou multiprocédés. Un modèle polyvalent peut réunir plusieurs modes, mais vérifiez lesquels sont réellement disponibles et quels accessoires sont fournis.
| Procédé | À privilégier pour | À vérifier |
|---|---|---|
| MMA, électrode enrobée | Les travaux courants et les interventions sans bouteille de gaz. | La plage de courant, les électrodes compatibles et la longueur des câbles. |
| MIG avec fil fourré sans gaz | Les assemblages au fil quand l’usage d’une bouteille n’est pas souhaité. | Le fil accepté, la polarité requise et les réglages de vitesse d’avance. |
| MIG/MAG avec gaz | Les travaux où le gaz de protection et le fil adapté au métal sont recherchés. | La compatibilité avec le gaz, le dévidoir et la torche. |
| TIG | Les travaux demandant une maîtrise fine du bain et du cordon. | Le type d’amorçage, la torche compatible et les fonctions réellement proposées. |
Pour comparer les familles, consultez les pages Postes MMA inverter et postes à souder sans gaz. Si vous hésitez entre deux procédés, partez du matériau, de la position de soudage et du niveau de finition attendu, puis éliminez les appareils qui ne répondent pas à ces critères.
Avant de choisir, relevez les informations utiles pour votre chantier : nature du métal, épaisseur des pièces, forme du joint, fréquence d’utilisation et accès à une alimentation adaptée. Vérifiez ensuite que les consommables nécessaires sont compatibles avec le poste. Pour le MMA, regardez les types et diamètres d’électrodes recommandés. En MIG/MAG, contrôlez le diamètre et le type de fil, la capacité du dévidoir, ainsi que la possibilité d’utiliser ou non un gaz de protection.
Examinez aussi la plage de réglage plutôt que la seule valeur maximale. Des réglages suffisamment progressifs facilitent l’adaptation à des pièces de dimensions différentes. Sur un appareil multiprocédé, assurez-vous que les commandes et les accessoires couvrent bien chacun des modes que vous comptez utiliser. Une fonction annoncée ne signifie pas nécessairement que la torche, le câble ou les consommables correspondants sont inclus.
Le facteur de marche est un autre critère important : il indique la durée pendant laquelle le poste peut souder à un courant donné avant de devoir refroidir, selon les conditions précisées par le fabricant. Si vous prévoyez des cordons longs ou des séances répétées, comparez cette donnée au courant réellement nécessaire à vos travaux, pas uniquement au maximum affiché.
À l’entrée de gamme, privilégiez un appareil simple dont les réglages et les accessoires répondent clairement à un usage défini. Cette option peut suffire pour des travaux occasionnels, à condition de vérifier les câbles, les pinces et les consommables nécessaires. En milieu de gamme, vous pouvez rechercher des réglages plus pratiques, une meilleure lisibilité ou plusieurs procédés utiles à vos projets. Dans le haut de gamme, l’intérêt se justifie surtout si vous exploitez réellement des fonctions avancées, une commande synergique ou une plus grande polyvalence dans votre atelier.
Ne payez pas pour des modes que vous n’utiliserez pas. À l’inverse, ne choisissez pas un modèle uniquement parce qu’il est compact ou annoncé comme facile à prendre en main. Comparez le poids et l’encombrement si vous devez déplacer l’appareil, mais aussi la longueur des câbles, la présence d’une poignée, la facilité de réglage et la disponibilité des consommables compatibles. Vérifiez enfin le contenu de l’équipement : certains éléments nécessaires au démarrage peuvent être à prévoir séparément.
Installez le poste sur une surface stable, sèche et dégagée, puis respectez les consignes d’alimentation et de ventilation. Préparez les pièces en retirant les salissures et les revêtements gênants selon le métal et le travail à réaliser. Faites un essai sur une chute de matière comparable pour ajuster les réglages avant d’attaquer la pièce finale. Si le cordon est irrégulier, vérifiez d’abord la préparation, la masse, le consommable et les paramètres avant de modifier plusieurs réglages à la fois.
Le soudage expose aux rayonnements de l’arc, aux projections, aux fumées et aux risques d’incendie. Portez un masque adapté, des gants de soudage et des vêtements couvrants non inflammables. Éloignez les produits combustibles, protégez les personnes à proximité et assurez une ventilation appropriée. Ne soudez pas un récipient ayant contenu des substances inflammables sans procédure adaptée et compétence requise.
Après utilisation, laissez refroidir l’appareil, débranchez‑le avant toute intervention et gardez ses ouvertures de ventilation propres. Inspectez régulièrement les câbles, les connexions, la pince de masse et la torche, le cas échéant. Remplacez les pièces usées et suivez les indications du fabricant pour le nettoyage et le stockage. Un entretien régulier aide à conserver un fonctionnement fiable et à repérer tôt les détériorations.
Il peut convenir si le procédé, les réglages et les accessoires correspondent aux travaux envisagés. Pour commencer, choisissez une famille de soudage adaptée à vos matériaux et vérifiez que les commandes sont compréhensibles. Entraînez-vous sur des chutes avant de souder une pièce importante.
Cela dépend du procédé, du métal, de l’épaisseur, du joint et du facteur de marche de l’appareil. L’intensité maximale ne suffit pas à déterminer les capacités réelles du poste. Comparez les recommandations du fabricant avec celles du consommable utilisé.
Pas nécessairement : vérifiez la tension d’alimentation, le courant absorbé et les exigences électriques indiquées par le fabricant. L’intensité de soudage en sortie ne correspond pas au courant demandé à la prise. Assurez-vous également que votre installation est adaptée à l’usage prévu.
Un appareil multiprocédé est intéressant si vous avez réellement besoin de plusieurs techniques de soudage. Vérifiez les fonctions disponibles pour chaque procédé et la compatibilité des torches, câbles et consommables. Pour un usage limité à une seule technique, un poste dédié peut être plus simple à régler.
Contrôlez l’alimentation, les connexions, la pince de masse et la compatibilité du consommable avec le procédé choisi. Installez-vous dans un espace ventilé et éloignez les matières combustibles. Portez les équipements de protection adaptés et suivez les consignes du fabricant.
Oui, un poste à souder de moins de 150 A peut suffire pour de nombreuses réparations ponctuelles, surtout sur des pièces peu épaisses et…
L’intensité ne se déduit pas de l’épaisseur seule : le procédé, la géométrie du joint et la position de soudage comptent aussi. Voici une méthode…
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.