Oui, un poste à souder de moins de 150 A peut suffire pour de nombreuses réparations ponctuelles, surtout sur des pièces peu épaisses et accessibles. Mais l’ampérage maximal ne dit pas tout : le procédé, le facteur de marche, l’alimentation et les recommandations du fabricant comptent autant.
Un poste à souder de moins de 150 A peut convenir à des réparations courantes, à condition que le métal, l’épaisseur des pièces, le type d’assemblage et le procédé soient compatibles avec ses capacités. Pour des travaux occasionnels sur des pièces légères ou moyennes, un appareil compact peut être pratique, sans pour autant remplacer un poste conçu pour des assemblages épais, longs ou réalisés à forte cadence.
Avant de choisir, ne vous arrêtez donc pas à l’intensité maximale inscrite sur la fiche. Vérifiez la plage de réglage, le facteur de marche, les consommables acceptés, l’alimentation électrique et les indications du fabricant. Ce sont ces éléments qui permettent de savoir si l’appareil correspond réellement à vos réparations.
Ce que signifie vraiment une intensité inférieure à 150 A
La valeur annoncée correspond généralement à une intensité de sortie maximale, et non à une puissance disponible en continu pour tous les travaux. Un poste affichant moins de 150 A peut offrir une plage de réglage assez étendue, mais son comportement dépend aussi de son procédé, de sa conception et de son alimentation. À intensité élevée, certains modèles ne peuvent fonctionner que pendant une partie du cycle, puis doivent refroidir.
Il faut donc distinguer l’intensité maximale et le facteur de marche. Ce dernier indique, selon des conditions précisées par le fabricant, pendant quelle durée le poste peut souder à un courant donné avant une période de refroidissement. Si vous réalisez de courts cordons espacés, cette limite peut être moins contraignante que lors d’un assemblage continu. Pour un usage fréquent, elle devient un critère majeur, même si vos soudures ne demandent pas le courant maximal.
La valeur utile dépend également de l’électrode ou du fil, de la position de soudage, de la préparation des bords et de la géométrie du joint. Une soudure à plat sur une pièce accessible ne sollicite pas l’appareil de la même manière qu’un assemblage épais, en angle ou réalisé dans une position inconfortable. L’objectif n’est pas de rechercher systématiquement le plus gros ampérage, mais de vérifier que le poste peut fournir le réglage adapté au travail prévu.
Pour affiner votre estimation, comparez l’épaisseur du métal et la configuration de l’assemblage aux recommandations du fabricant, plutôt que d’appliquer une règle universelle. Notre guide sur l’estimation de l’intensité selon l’épaisseur et le joint détaille les paramètres à examiner.
À retenir « Moins de 150 A » décrit une limite de courant, pas une garantie de compatibilité avec une épaisseur donnée. Consultez les plages et conditions d’utilisation du modèle précis avant de commencer.
Quelles réparations peut‑on envisager ?
Un poste à souder de moins de 150 A peut être adapté à des réparations ponctuelles sur de petites structures métalliques, des supports, des éléments de mobilier ou des pièces d’atelier, si leur matériau et leur épaisseur correspondent au procédé. Le travail peut consister à reprendre une fissure, refixer une patte ou assembler des profilés. Dans chaque cas, il faut d’abord déterminer si la pièce est réparable par soudage et si l’assemblage peut être réalisé sans compromettre sa fonction.
Les travaux avec un poste à souder compact sont souvent plus simples quand les cordons sont courts, les pièces bien préparées et l’accès à la zone de soudure dégagé. La portabilité peut faciliter les petites interventions dans un atelier, mais elle ne compense pas une intensité insuffisante ni une durée de soudage trop importante. Un appareil léger peut aussi demander des pauses fréquentes si son facteur de marche est limité à l’intensité utilisée.
| Situation envisagée | Ce qu’un appareil sous 150 A peut apporter | À vérifier avant de retenir ce choix |
|---|
| Réparation ponctuelle de pièces peu épaisses | Un réglage adapté peut permettre des cordons courts et des assemblages accessibles. | Plage de réglage, procédé, consommable et risque de percer le métal. |
| Petite structure en acier ou support d’atelier | Peut convenir si les sections et les joints sont dans les limites indiquées par le fabricant. | Épaisseur réelle, préparation, position de soudage et sollicitation de la pièce. |
| Soudures longues ou répétées | Possible seulement si le facteur de marche permet le rythme de travail prévu. | Courant associé au facteur de marche, pauses nécessaires et ventilation de l’appareil. |
| Assemblage épais ou fortement sollicité | La valeur maximale seule ne permet pas de conclure que le poste est adapté. | Procédé recommandé, pénétration attendue, préparation et exigences de l’assemblage. |
Un poste à souder de 150 A pour une réparation n’est donc pas automatiquement un choix sûr, même lorsque le travail paraît simple. Une pièce destinée à supporter une charge, une pression ou des vibrations exige une évaluation plus sérieuse qu’un objet décoratif. Si la rupture peut entraîner un danger, ou si l’assemblage relève d’une exigence réglementaire ou professionnelle, faites déterminer la méthode et les contrôles nécessaires par une personne qualifiée.
Pour comparer les appareils de cette plage, vous pouvez consulter la sélection des postes à souder de moins de 150 A, en gardant en tête que chaque modèle doit être examiné selon ses propres caractéristiques.
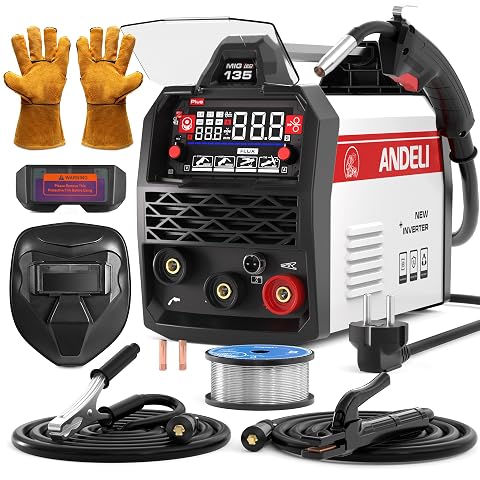
Un poste compact et polyvalent pour souder en MIG sans gaz, en TIG Lift ou à l’électrode, avec réglage synergique.
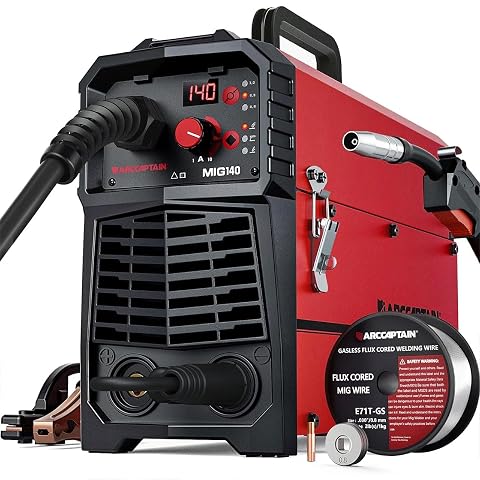
Cinq procédés dans un poste de 5,35 kg, avec réglage synergique pour simplifier vos soudures.
Le procédé change les travaux possibles
L’intensité de soudage pour les travaux courants ne se choisit pas indépendamment du procédé. Deux postes affichant un courant maximal voisin ne se pilotent pas de la même façon et ne répondent pas aux mêmes besoins. Le choix doit d’abord correspondre au métal, au lieu de travail, à la précision souhaitée et à votre expérience.
Électrode enrobée, ou MMA
Le MMA est souvent retenu pour des réparations variées sur l’acier, avec des cordons courts et des pièces qui ne sont pas nécessairement très fines. Le poste utilise des électrodes dont le diamètre et le type doivent être compatibles avec l’intensité disponible et le travail. Sur une tôle mince, le risque de perçage et de déformation demande une maîtrise du réglage et de la vitesse d’avance. Les électrodes doivent aussi être adaptées au métal et conservées selon les consignes de leur fabricant.
Le MMA demande moins d’équipements périphériques qu’un procédé avec gaz, mais il laisse du laitier à retirer et peut être moins commode sur les faibles épaisseurs. Si vous comparez cette option à d’autres procédés, notre article sur le choix entre MMA, MIG/MAG et TIG pour l’acier peut vous aider à situer les différences.
MIG/MAG et fil fourré
Le MIG/MAG peut être intéressant pour des cordons réguliers et des assemblages sur tôle ou profilés, selon la plage de réglage et les capacités de dévidage. Il faut vérifier le diamètre de fil accepté, la torche et, pour un montage avec gaz, le type de gaz et les réglages correspondants. Le vent peut perturber la protection gazeuse en extérieur. Le fil fourré sans gaz évite cette bouteille, mais il produit du laitier et des fumées, et son usage reste soumis aux limites du poste et du fil.
TIG
Le TIG permet un contrôle précis du bain et peut convenir à des assemblages soignés, mais il demande davantage de maîtrise et de temps. La puissance maximale ne suffit pas à juger la compatibilité : vérifiez notamment le type de courant disponible, les fonctions de l’appareil et le matériau. Pour l’aluminium, par exemple, la présence d’une fonction adaptée au procédé est déterminante. Un poste compact ne permet pas nécessairement de réaliser tous les travaux TIG simplement parce qu’il affiche une intensité suffisante.
Les appareils MMA, MIG/MAG et TIG sont regroupés par procédé pour faciliter la comparaison. Les caractéristiques de la torche, des électrodes ou du fil doivent rester cohérentes avec le poste choisi.
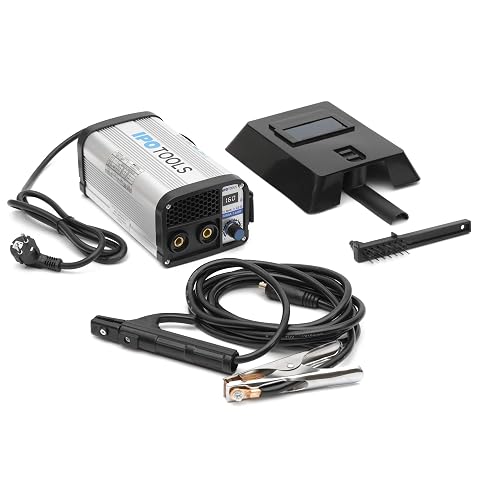
Un inverter MMA léger de 160 A, avec affichage numérique et fonctions d’aide à l’amorçage.
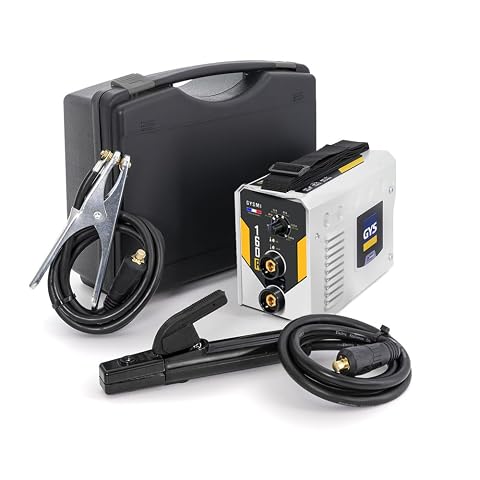
Un poste MMA compact et facile à transporter, avec aides à l’amorçage pour vos assemblages et réparations métalliques.
Les caractéristiques à vérifier sur la fiche technique
Avant l’achat, relevez les données qui influent directement sur votre usage, puis comparez‑les au métal et aux réparations envisagés. Les mentions commerciales seules ne permettent pas de conclure qu’un appareil répond à vos besoins. Si une donnée essentielle n’est pas indiquée ou reste ambiguë, demandez une précision au fabricant ou au vendeur avant de choisir.
- La plage d’intensité : regardez le courant minimal et maximal, ainsi que les réglages utilisables avec le procédé envisagé. Le minimum est particulièrement important pour les tôles fines.
- Le facteur de marche : vérifiez à quelles intensités il est donné et selon quelles conditions. Une valeur à faible courant ne permet pas de déduire le comportement à courant élevé. Notre guide explique comment lire le facteur de marche.
- L’alimentation électrique : contrôlez la tension nécessaire, le courant d’entrée et les exigences de protection du circuit. Une installation ou une rallonge inadaptée peut perturber le fonctionnement et présenter un risque.
- Les consommables compatibles : pour le MMA, vérifiez les électrodes recommandées ; pour le MIG/MAG, le fil, la torche et le gaz éventuel ; pour le TIG, la torche et les fonctions exigées par le matériau.
- Les fonctions utiles : comparez les modes réellement disponibles, la stabilité de l’arc, les commandes et les accessoires fournis. Ne supposez pas qu’un appareil multiprocédé offre les mêmes performances dans chacun de ses modes.
Les notices précisent parfois des limites liées à la température, au refroidissement, au diamètre des consommables ou au raccordement. Lisez‑les avant la première mise en service et conservez‑les à portée de main. La section de câble, la longueur de rallonge et le circuit d’alimentation doivent respecter les prescriptions applicables au modèle ; ne choisissez pas ces éléments au jugé.
Les limites à anticiper avant de choisir un poste compact
Les limites d’un poste à souder de 150 A apparaissent surtout lorsque le travail exige un courant élevé pendant longtemps, une forte cadence ou une grande réserve de puissance. Il peut alors être nécessaire de fractionner les cordons et d’attendre le refroidissement. Ces pauses modifient le rythme de travail et peuvent rendre l’appareil peu adapté à une production régulière.
Un autre point de vigilance concerne les métaux minces. Une intensité trop élevée, une avance trop lente ou une mauvaise préparation peuvent traverser la tôle ou la déformer. À l’inverse, un courant trop faible ou une technique inadaptée peut produire un assemblage de qualité insuffisante. Il n’existe pas de réglage universel fondé uniquement sur l’épaisseur : le procédé, la position, le joint et les consommables interviennent également.
Enfin, une intensité maximale annoncée ne garantit ni la qualité du cordon ni la solidité de la réparation. Le résultat dépend de l’état des surfaces, de l’absence de contaminants, de la préparation des bords et du geste de soudage. Pour une pièce ancienne ou corrodée, un métal peint ou galvanisé, ou un assemblage déjà fissuré, il faut déterminer les risques et préparer la zone en respectant les consignes de sécurité. Certaines pièces ne doivent pas être soudées sans expertise, notamment lorsqu’elles ont contenu des produits dangereux ou sont soumises à des contraintes importantes.
Ne choisissez pas au seul chiffre Si vos travaux sont longs, répétés, épais ou structurels, comparez aussi un modèle de plage supérieure. Un poste plus puissant n’est pas automatiquement la bonne réponse, mais une marge adaptée peut éviter de travailler constamment à la limite de l’appareil.
Une méthode simple pour décider
Pour déterminer si un poste à souder de moins de 150 A correspond à vos besoins, partez des interventions que vous effectuerez réellement, et non d’un usage exceptionnel imaginé comme référence. Notez le métal, l’épaisseur, la fréquence des réparations, la longueur des cordons et le lieu où vous travaillerez. Vous obtiendrez ainsi un cahier des charges plus utile que la seule mention « poste compact ».
- Identifiez le matériau : acier, inox ou aluminium n’impliquent pas le même choix de procédé ni les mêmes préparations. Ne partez pas du principe que chaque poste peut souder tous les métaux.
- Décrivez l’assemblage : précisez les épaisseurs, le type de joint, la position et l’accès à la zone. Une réparation courte sur une pièce accessible n’équivaut pas à une soudure longue sur une structure difficile à manipuler.
- Choisissez le procédé : mettez en balance simplicité de mise en œuvre, précision, environnement et consommables. Vérifiez les fonctions nécessaires pour le matériau retenu.
- Comparez la fiche technique : examinez la plage de courant, le facteur de marche, l’alimentation et les consommables acceptés. Assurez-vous que les valeurs concernent bien le mode de soudage que vous utiliserez.
- Évaluez votre rythme : un usage occasionnel avec des cordons courts peut tolérer des pauses que ne permet pas un travail continu. Vérifiez que le rythme prévu reste réaliste au regard du refroidissement requis.
Si les besoins couvrent plusieurs procédés, comparez soigneusement les modes proposés et les accessoires indispensables. La polyvalence peut être pratique, mais elle ne remplace pas une fonction absente ou une plage inadaptée. En cas d’hésitation entre un modèle sous 150 A et une plage supérieure, comparez leurs données de fonctionnement à vos travaux concrets plutôt que de supposer qu’un appareil plus puissant résoudra chaque difficulté.
Sécurité et bilan avant la première soudure
Quel que soit l’ampérage, le soudage expose à l’arc, aux projections, à la chaleur, aux fumées et aux risques d’incendie ou d’électrisation. Portez les protections adaptées au procédé, notamment un masque de soudure et des gants appropriés, et protégez les personnes présentes contre le rayonnement de l’arc. Éloignez les matières inflammables, sécurisez les pièces et prévoyez une ventilation adaptée au métal et aux consommables utilisés.
Ne soudez pas dans un espace mal ventilé sans avoir évalué les risques et mis en place les mesures adaptées. Les revêtements, peintures et métaux galvanisés peuvent générer des fumées dangereuses : suivez les consignes applicables, les recommandations du fabricant et les règles de prévention. Si le matériau, l’historique de la pièce ou les contraintes mécaniques vous sont inconnus, demandez conseil à une personne qualifiée avant d’intervenir.
En résumé, un poste sous 150 A peut être un choix cohérent pour des réparations courtes et accessibles, lorsque le procédé et les caractéristiques du modèle correspondent aux pièces à assembler. Il devient plus incertain pour les travaux épais, continus, répétitifs ou fortement sollicités. Pour décider, partez des matériaux et des assemblages, puis confrontez‑les à la notice, à la plage de courant, au facteur de marche et à l’alimentation électrique. C’est cette vérification, plus que l’intensité maximale affichée, qui permet de savoir quels travaux confier à l’appareil.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.