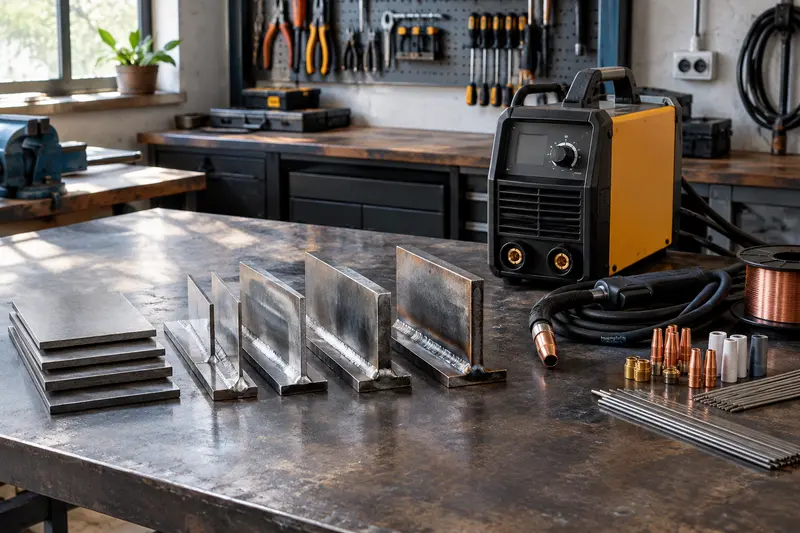
Un poste de 150 à 200 A convient à de nombreux travaux sur acier, mais son intensité maximale ne suffit pas à définir ses capacités. Procédé, plage de réglage, alimentation et facteur de marche déterminent ce que vous pourrez réellement réaliser.
Un poste à souder de 150 à 200 A peut couvrir une grande variété de travaux sur acier, des réparations aux assemblages d’atelier. Mais cette valeur correspond généralement à une intensité maximale, pas à une capacité utilisable en continu ni à une garantie de soudage pour toutes les épaisseurs.
Avant de choisir, vérifiez le procédé prévu, la plage de réglage, le facteur de marche et les conditions d’alimentation. Ces caractéristiques permettent de déterminer si l’appareil est adapté à vos pièces et à votre rythme de travail.
Ce que permet réellement la plage de 150 à 200 A
L’intensité détermine en partie l’énergie apportée à l’arc. Une plage qui monte à 150 ou 200 A offre une marge utile pour des assemblages plus exigeants qu’une petite réparation, à condition que le procédé et les consommables soient adaptés. Elle peut convenir à des travaux sur des profilés, des pièces ou des éléments d’acier d’épaisseurs variées, en fonction de la préparation et de la géométrie de l’assemblage.
La limite basse compte autant que la limite haute. Pour assembler de la tôle fine, il faut pouvoir régler l’appareil assez bas et conserver un arc stable. Si l’intensité minimale est trop élevée ou si les réglages sont peu progressifs, le risque de percer ou de déformer la pièce augmente, même si le poste affiche une puissance maximale élevée.
Un appareil annoncé à 200 A ne délivre pas nécessairement cette intensité dans toutes les conditions. Il faut distinguer :
- l’intensité maximale, qui indique le niveau haut annoncé pour le poste ;
- la plage de réglage, qui renseigne sur les possibilités à faible et forte intensité ;
- le facteur de marche, qui précise combien de temps l’appareil peut souder à une intensité donnée avant de devoir refroidir ;
- la stabilité de l’arc, qui dépend de la conception du poste, du procédé et des réglages.
Les travaux avec un poste à souder de 150 A peuvent être suffisants pour un usage ponctuel ou des assemblages adaptés à cette capacité. Pour des cordons longs, des pièces épaisses ou une utilisation soutenue, un modèle qui monte à 200 A peut apporter une marge, sans pour autant supprimer les limites liées au facteur de marche.
À retenir L’intensité maximale ne permet pas, à elle seule, de prévoir l’épaisseur soudable. Vérifiez les indications du fabricant pour le procédé choisi, puis validez les réglages sur une chute du même acier.
Choisir le procédé avant de comparer les ampères
Une même intensité ne produit pas le même résultat en MMA, en MIG/MAG ou en TIG. Chaque procédé demande des consommables, des réglages et des gestes différents. Le bon choix dépend notamment de l’accès à la pièce, de son épaisseur, de la longueur des cordons et de l’environnement de travail. Pour comparer ces méthodes, consultez aussi notre guide sur le choix du procédé pour souder l’acier.
| Procédé | Ce qu’il apporte sur acier | Points à vérifier sur le poste |
|---|
| MMA, électrode enrobée | Un équipement relativement simple, utile pour des réparations et des assemblages variés, y compris dans un environnement moins adapté au gaz de protection. | Plage de courant, diamètre et type d’électrode compatibles, stabilité de l’arc et facteur de marche. |
| MIG/MAG | Un fil continu facilite l’exécution de cordons réguliers et peut être pratique pour des travaux répétitifs en atelier. | Réglage coordonné de la tension et de la vitesse du fil, diamètre de fil pris en charge, gaz de protection et capacité du dévidoir. |
| TIG | Permet de contrôler finement le bain et de réaliser des cordons précis sur acier lorsque la préparation et le geste sont maîtrisés. | Courant de sortie adapté au TIG, amorçage, commande de la torche, gaz de protection et accessoires nécessaires. |
Un poste à souder 200 A pour l’acier n’est donc pertinent que si son procédé correspond à votre manière de travailler. Un MMA de 200 A et un TIG de 200 A ne se choisissent pas pour les mêmes raisons, même si leur valeur maximale semble comparable. Les postes disponibles sont regroupés par procédé de soudage, ce qui permet de commencer la comparaison par le type de travail envisagé.
Si vous hésitez entre plusieurs procédés, identifiez d’abord les pièces, le lieu de soudage et le niveau de finition attendu. La puissance ne compense ni un procédé mal choisi ni des consommables inadaptés.
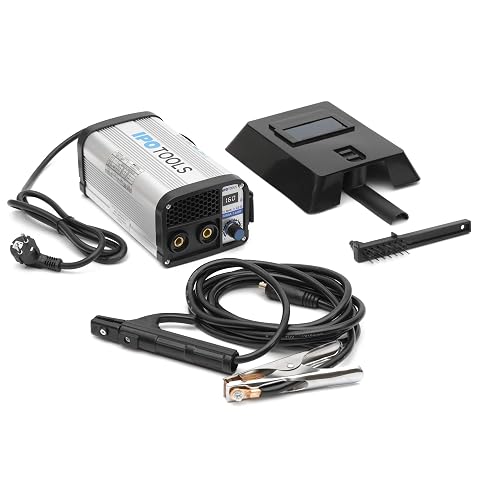
Un inverter MMA léger de 160 A, avec affichage numérique et fonctions d’aide à l’amorçage.
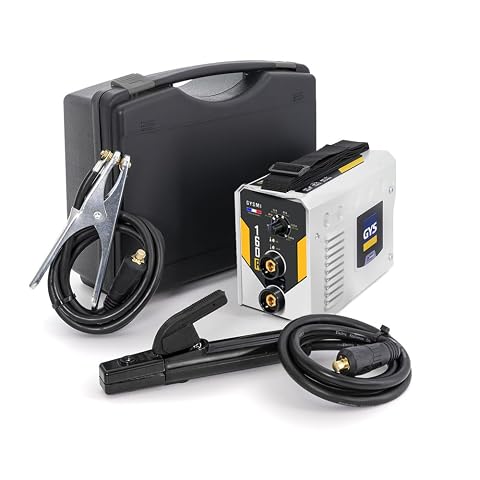
Un poste MMA compact et facile à transporter, avec aides à l’amorçage pour vos assemblages et réparations métalliques.
Relier l’intensité à l’acier et à l’assemblage
L’intensité de soudage pour l’acier ne se choisit pas à partir de l’épaisseur seule. Elle varie selon le procédé, le type de consommable, la position de soudage, la forme du joint et le nombre de passes. Une soudure d’angle, un assemblage bord à bord ou une pièce difficile d’accès ne demandent pas forcément les mêmes réglages, même lorsque les matériaux ont une épaisseur proche.
La préparation a aussi un effet direct sur le résultat. Des bords propres et correctement ajustés facilitent la maîtrise du bain. Un jeu trop important, des pièces mal bridées ou des surfaces couvertes de peinture, de rouille ou de graisse peuvent compliquer l’amorçage et favoriser des défauts. Suivez les consignes applicables au métal et au procédé, et ne soudez pas un revêtement sans avoir évalué les risques associés.
Pour estimer une intensité de départ, partez des recommandations du fabricant du poste et des consommables. Pour le MMA, le diamètre et le type d’électrode orientent le réglage. En MIG/MAG, la tension et la vitesse de dévidage doivent être cohérentes avec le fil, le gaz et la pièce. En TIG, l’intensité n’est qu’un des paramètres à maîtriser, avec la vitesse d’avance et la protection gazeuse.
Un guide consacré à l’estimation de l’intensité selon l’épaisseur et l’assemblage peut aider à établir un premier réglage. Considérez‑le comme un point de départ, jamais comme une valeur universelle : essayez d’abord sur une chute comparable, observez la pénétration et l’aspect du cordon, puis ajustez sans dépasser les limites indiquées pour l’appareil et le consommable.
La nature de l’acier compte également. Un acier courant, un acier fortement allié ou une pièce revêtue peuvent exiger des précautions et des consommables différents. Si la pièce est porteuse, soumise à des efforts importants ou liée à une exigence réglementaire, ne vous fiez pas uniquement à un guide général : faites valider le procédé et la réalisation par une personne qualifiée.
Vérifier les caractéristiques du poste et son alimentation
Les caractéristiques d’un poste à souder de 200 A à comparer ne se limitent pas à son intensité maximale. Lisez la fiche technique et la notice pour vérifier que l’appareil peut fournir la sortie requise avec le procédé souhaité, sur le type d’alimentation disponible et avec un facteur de marche adapté à votre cadence.
- Procédé et fonction : vérifiez si l’appareil est conçu pour le MMA, le MIG/MAG, le TIG ou plusieurs procédés, et si les fonctions annoncées nécessitent des accessoires spécifiques.
- Plage de courant : comparez les valeurs minimale et maximale avec les consommables et les pièces que vous prévoyez de souder.
- Alimentation d’entrée : contrôlez la tension et le type de réseau exigés. Ne déduisez pas de la seule mention « 200 A » que l’appareil peut fonctionner sur n’importe quelle prise.
- Facteur de marche : vérifiez les intensités auxquelles il est indiqué et les conditions de mesure mentionnées par le fabricant. Un facteur de marche plus limité implique des pauses plus fréquentes à forte intensité.
- Accessoires et consommables : assurez-vous que torche, porte-électrode, pince de retour, câble, fil ou électrodes correspondent au procédé et aux capacités de l’appareil.
La compatibilité électrique est un point essentiel. Un poste puissant peut demander un courant d’entrée important, en particulier lorsqu’il est sollicité à forte intensité. Vérifiez la notice, les caractéristiques du circuit et les protections prévues. Si vous avez un doute sur l’installation, faites appel à un électricien qualifié plutôt que de remplacer une protection ou de modifier le câblage vous-même.
Une rallonge trop longue ou de section inadaptée peut également perturber l’alimentation. Respectez les recommandations du fabricant, déroulez complètement les enrouleurs lorsque cela est nécessaire et évitez les branchements improvisés. Pour un usage sur groupe électrogène, la compatibilité ne se présume pas : comparez les caractéristiques de sortie et les consignes du poste et du groupe avant de les associer.
Le facteur de marche doit être rapproché de votre rythme réel. Un usage par cordons courts, entrecoupés de préparation et de repositionnement, ne sollicite pas l’appareil comme une série de longues soudures à forte intensité. Pour comprendre cette donnée, vous pouvez consulter notre article sur l’interprétation du facteur de marche.
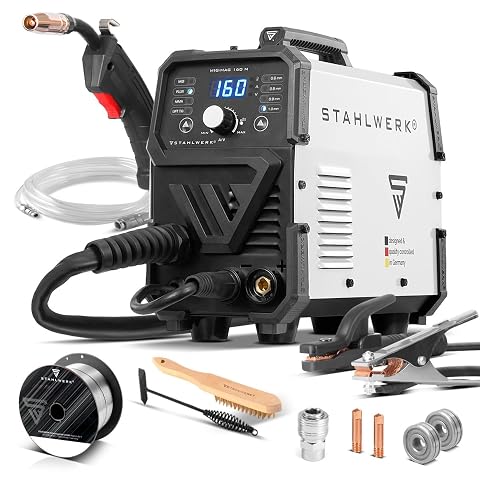
Un onduleur compact et synergique pour travailler au fil, à l’électrode ou en TIG Lift.
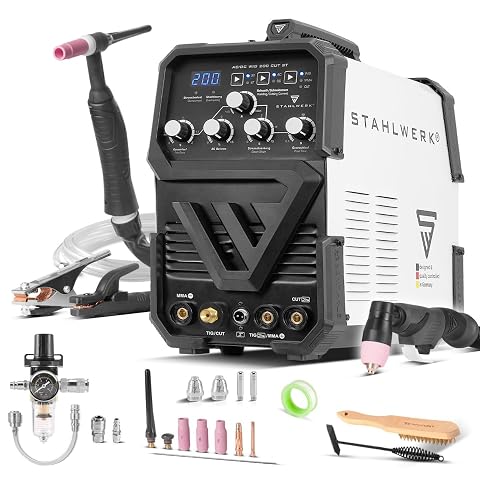
Trois procédés réunis dans un poste compact pour passer du soudage TIG AC/DC à l’électrode ou à la découpe plasma.
Préparer le travail avant d’amorcer l’arc
Un appareil adapté ne suffit pas : la préparation de la pièce et de la zone de travail conditionne la sécurité et la qualité du cordon. Avant de souder, prenez le temps de vérifier les éléments suivants :
- Identifiez le métal et l’assemblage. Confirmez autant que possible la nature de l’acier, son état de surface et la fonction de la pièce. Vérifiez si un revêtement ou une contamination impose des précautions particulières.
- Préparez et immobilisez les pièces. Nettoyez la zone conformément aux consignes applicables, ajustez les bords et utilisez un bridage stable. Une pièce qui bouge pendant le soudage complique le contrôle du bain.
- Contrôlez le poste et les câbles. Vérifiez l’état de la torche ou du porte-électrode, de la pince de retour, des connecteurs et des consommables. Placez la pince de retour sur une zone conductrice adaptée, conformément à la notice.
- Réglez et faites un essai. Commencez dans la plage recommandée pour le procédé et le consommable. Sur une chute comparable, vérifiez l’amorçage, la régularité et l’aspect du cordon avant de travailler sur la pièce définitive.
- Organisez l’espace. Éloignez les matériaux inflammables, protégez les personnes proches des rayonnements de l’arc et prévoyez une ventilation adaptée aux fumées produites.
Le réglage demande souvent de petits ajustements. Un cordon trop haut, un bain difficile à contrôler, des projections nombreuses ou une perforation peuvent signaler un réglage inadapté, une mauvaise préparation ou une technique à revoir. Arrêtez-vous pour vérifier la cause au lieu de poursuivre sur une pièce importante.
Les équipements de protection doivent correspondre au procédé et au travail effectué : masque de soudure adapté, gants, vêtements couvrants et chaussures appropriées. Protégez aussi les personnes qui se trouvent à proximité. Ne soudez pas dans un espace mal ventilé sans avoir évalué les risques et les moyens de prévention requis ; en cas de doute, demandez conseil à un professionnel de la prévention ou du soudage.
Les erreurs fréquentes à éviter
Se fier au seul chiffre maximal conduit à surestimer les capacités d’un poste. Deux appareils affichant la même intensité peuvent différer par leur plage basse, leur stabilité, leur facteur de marche, leur alimentation et leurs fonctions. Lisez les données correspondant au procédé qui vous intéresse, plutôt que de comparer uniquement le nombre d’ampères.
Confondre intensité de sortie et alimentation nécessaire peut entraîner un branchement inadapté. Les ampères affichés pour le soudage décrivent la sortie de l’appareil ; ils ne suffisent pas à connaître les exigences du réseau. Consultez les données d’entrée et la notice, et ne présumez pas qu’une prise domestique convient à toute intensité de soudage.
Choisir un poste trop puissant sans regarder son minimum peut rendre les petits travaux sur tôle plus difficiles. La capacité à réduire le courant et à conserver un arc stable importe pour les pièces fines. À l’inverse, un appareil dont la capacité ou le facteur de marche est insuffisant peut imposer des pauses ou des passes supplémentaires pour un travail soutenu.
Négliger la compatibilité des consommables est une autre source de difficultés. Un diamètre de fil ou d’électrode doit être compatible avec le procédé et la plage de réglage. Les consommables ne sont pas interchangeables d’un procédé à l’autre ; suivez les recommandations du fabricant de l’appareil et de ceux du consommable.
Comment décider si cette plage vous convient
Pour un usage occasionnel sur des pièces d’acier et des assemblages compatibles avec l’appareil, une plage de 150 à 200 A peut offrir une réserve utile. Elle peut aussi convenir à un atelier qui alterne différents travaux, si le procédé, la plage basse et les accessoires correspondent aux besoins réels. La sélection par capacité peut aider à repérer les appareils de cette catégorie, mais elle ne remplace pas la lecture des fiches techniques.
Si vous travaillez surtout sur des éléments fins ou de petites réparations, comparez aussi des postes de puissance inférieure : une intensité maximale plus faible peut suffire et le réglage minimal peut être plus pertinent. À l’inverse, des pièces épaisses, des assemblages exigeants ou un rythme soutenu peuvent justifier d’étudier un modèle plus puissant, sans oublier l’alimentation électrique et le facteur de marche.
Avant l’achat, rédigez une courte liste de vos besoins : procédé préféré, types de pièces, dimensions et formes des assemblages, fréquence d’utilisation, accès à une alimentation adaptée et consommables disponibles. Puis vérifiez chaque point dans la documentation du poste. Cette méthode évite de payer pour une capacité inutilisée ou de découvrir, une fois l’appareil installé, qu’il ne répond pas à une contrainte essentielle.
En résumé, un poste à souder de 150 à 200 A peut être polyvalent sur acier, mais sa pertinence dépend de l’ensemble du système : procédé, réglages, consommables, préparation, alimentation et cadence. Si l’assemblage est critique ou si vous ne pouvez pas identifier les contraintes du métal, faites examiner le projet par un professionnel qualifié avant de commencer.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.