Dans quels cas un poste à souder de plus de 200 A apporte‑t‑il un intérêt réel sur un chantier ?
Dépasser 200 A peut être utile pour souder des assemblages exigeants ou travailler plus régulièrement à forte intensité. Mais le chiffre maximal ne…
Pour débuter le soudage à l’électrode enrobée, partez des indications de l’électrode et du poste, puis ajustez le courant sur une pièce d’essai. Une préparation soignée et quelques repères simples vous aideront à progresser sans chercher un réglage universel.
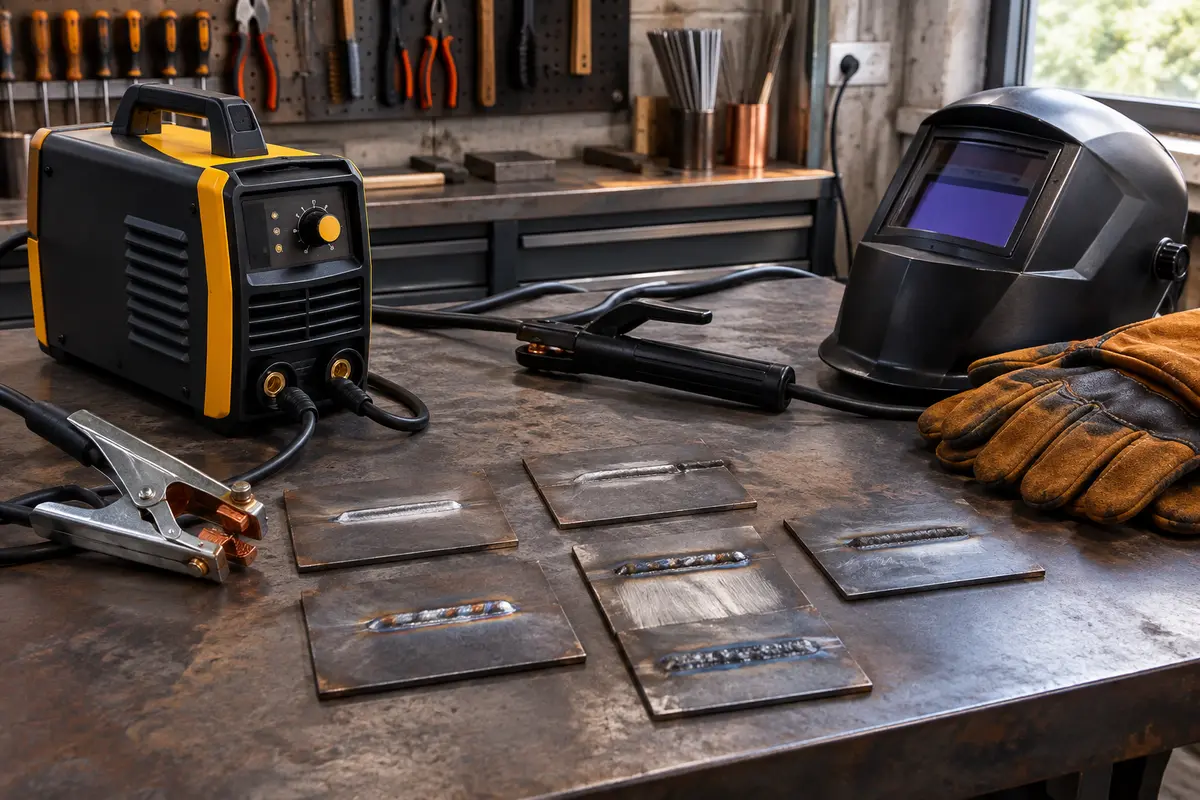
Pour réussir vos premiers cordons à l’électrode enrobée, commencez par une électrode adaptée à l’acier et à l’assemblage, puis réglez l’intensité dans la plage indiquée par son fabricant. Le bon point de départ se vérifie sur une chute de métal propre, en observant l’amorçage, la stabilité de l’arc et l’aspect du cordon.
Les réglages pour l’électrode enrobée quand on débute dépendent du diamètre et du type d’électrode, de sa polarité, de l’épaisseur du métal et de la position de soudage. Voici une méthode pour préparer un poste à souder MMA, effectuer des essais progressifs et choisir un équipement cohérent avec vos premiers travaux.
Pour vous familiariser avec le procédé MMA, privilégiez un exercice simple : déposer un cordon droit sur une plaque d’acier doux, posée à plat. Cette première étape permet de travailler l’amorçage et la régularité du geste sans ajouter tout de suite la difficulté d’un assemblage en angle ou d’une soudure verticale.
Utilisez une pièce d’essai qui ressemble au matériau et à l’épaisseur de votre futur projet. Une chute trop fine peut chauffer rapidement et se déformer ; une pièce très épaisse peut demander un diamètre d’électrode ou un apport de chaleur différents. Si vous ne connaissez pas la nature du métal, ne supposez pas qu’il s’agit d’acier ordinaire : identifiez‑le avant de souder, en particulier s’il est peint, galvanisé ou couvert d’un revêtement.
Commencer sur une plaque plutôt que sur un assemblage fini rend les défauts plus faciles à observer. Pour les premiers cordons de soudure à l’arc, votre objectif est d’obtenir un arc maîtrisé et un dépôt assez régulier, pas de produire immédiatement une soudure destinée à une pièce en service.
Le choix de l’électrode se fait selon le métal, le type d’assemblage et la position de soudage. Le diamètre doit être compatible avec l’épaisseur de la pièce et l’intensité disponible. Une électrode de diamètre trop important peut être difficile à manier sur une tôle fine ; un diamètre trop faible peut ralentir le travail sur une pièce plus massive. Les indications figurant sur l’emballage ou la fiche technique priment sur les règles générales.
Regardez aussi le type d’enrobage et les positions autorisées. Les électrodes rutiles sont souvent choisies pour des travaux courants sur acier, mais cela ne signifie pas que toutes les électrodes se règlent ou se comportent de la même façon. Les électrodes basiques, par exemple, peuvent demander une gestion particulière de l’humidité et des conditions de stockage. Pour comparer les diamètres selon le métal et le cordon visé, consultez notre guide sur le choix du diamètre d’électrode.
La polarité se vérifie sur la notice de l’électrode. Selon le produit, le porte-électrode peut être raccordé au pôle positif ou négatif. Branchez les câbles dans les prises correspondantes du poste, repérées par les signes + et −, puis contrôlez le schéma de raccordement fourni par le fabricant. Ne partez pas du principe qu’une polarité convient à toutes les électrodes.
Enfin, vérifiez l’état des électrodes et leur conservation. Une électrode dont l’enrobage est fissuré, écaillé ou anormalement humide peut rendre l’amorçage et le résultat moins réguliers. Suivez les consignes de stockage et de séchage du fabricant, sans improviser de méthode de réchauffage.
Un amorçage facile et des cordons réguliers pour vos travaux courants de soudage MMA.
Avant le branchement, lisez la notice du poste et vérifiez que son alimentation électrique correspond à l’installation disponible. Inspectez les câbles, la pince de masse et le porte-électrode : ils ne doivent pas présenter de gaine coupée, de connexion desserrée ni de partie conductrice exposée. Placez le poste dans un endroit sec, dégagé et suffisamment ventilé, en respectant les distances et conditions d’utilisation prescrites.
La protection individuelle est indispensable, même pour un essai court. Portez un masque de soudage adapté, des gants de soudeur, des vêtements couvrants non synthétiques et des chaussures fermées. Protégez également les personnes à proximité contre les rayonnements de l’arc avec un écran ou une séparation appropriée. Les fumées doivent être évacuées efficacement : ventiler ne signifie pas souder la tête dans le panache.
Une pièce galvanisée ou peinte exige des précautions spécifiques : ne soudez pas un revêtement sans connaître les risques liés aux fumées et la méthode de préparation appropriée. Dans un espace peu ventilé, ou en présence d’un métal ou d’un revêtement incertain, interrompez le projet et demandez conseil à une personne compétente. Les mêmes précautions s’imposent pour les assemblages porteurs, les véhicules et les équipements soumis à des exigences réglementaires.
Sur un poste MMA, l’intensité de soudage constitue le réglage principal accessible à l’utilisateur. Repérez d’abord la plage recommandée sur l’emballage de l’électrode ou dans sa fiche technique. Choisissez un point de départ dans cette plage en tenant compte de la position, de l’épaisseur et du comportement observé lors de l’essai. Une valeur donnée pour une électrode précise ne se transpose pas automatiquement à un autre modèle de même diamètre.
Si le poste propose des fonctions comme le démarrage à chaud, l’anti-collage ou la force d’arc, elles peuvent modifier le comportement au démarrage ou pendant le soudage. Leur présence ne remplace ni le réglage d’intensité ni les indications du fabricant. Pour un premier essai, évitez de changer en même temps l’intensité, la fonction d’assistance et votre façon de tenir l’électrode : vous ne sauriez plus quel changement a amélioré ou dégradé le résultat.
| Ce que vous observez | Piste à vérifier | Essai suivant |
|---|---|---|
| L’électrode colle souvent au démarrage | Intensité trop basse, amorçage hésitant, pièce ou pince de masse mal préparée | Contrôlez d’abord les raccordements et la propreté, puis augmentez légèrement le courant dans la plage autorisée |
| L’arc est difficile à maintenir et le cordon reste étroit | Courant éventuellement trop faible, arc trop long ou déplacement irrégulier | Raccourcissez l’arc et testez un petit ajustement d’intensité, sans sortir de la plage indiquée |
| Les projections sont importantes et la pièce chauffe fortement | Courant éventuellement trop élevé, arc trop long ou technique instable | Vérifiez le geste et réduisez légèrement l’intensité si les indications de l’électrode le permettent |
| Le cordon est irrégulier ou manque de continuité | Vitesse de déplacement variable, longueur d’arc instable ou enrobage en mauvais état | Conservez le réglage et répétez un essai en vous concentrant sur un seul aspect du geste |
Ce tableau donne des pistes, pas un diagnostic certain : plusieurs causes peuvent produire un défaut semblable. Notez sur la chute le type et le diamètre de l’électrode, la polarité et le réglage testé. Ces repères facilitent les comparaisons et vous évitent de repartir de zéro lors de chaque séance.
Placez-vous de façon à voir la zone de soudage sans vous pencher dans les fumées. Approchez l’électrode de la pièce selon les consignes du fabricant, amorcez brièvement comme vous le feriez avec une allumette, puis maintenez un arc court et régulier. Si l’électrode colle, évitez de la tordre avec force : éloignez‑la en douceur, vérifiez que le poste n’est pas en défaut et recommencez après avoir contrôlé les raccordements.
Une fois l’arc établi, avancez à une vitesse constante. Gardez une inclinaison modérée dans le sens de progression et suivez l’évolution du bain de fusion plutôt que de fixer uniquement le porte-électrode. Un arc trop long tend à rendre le soudage plus instable et à augmenter les projections ; un arc trop court peut faire toucher l’électrode au bain. Cherchez une distance régulière, sans vous accrocher à une mesure identique pour toutes les électrodes et toutes les positions.
Faites d’abord quelques cordons courts sur une plaque horizontale. Après chaque essai, laissez la pièce refroidir suffisamment pour la manipuler sans danger, puis retirez le laitier avec un outil adapté et une protection oculaire. Observez la largeur, la régularité et les bords du cordon. Le laitier peut masquer le dépôt : ne jugez pas le résultat avant de l’avoir retiré proprement.
Modifiez un seul paramètre à la fois et répétez l’essai sur une zone comparable. C’est la méthode la plus utile pour progresser : un léger ajustement d’intensité peut aider, mais seulement si la technique, la polarité et la préparation sont déjà cohérentes.
Pour un achat, ne sélectionnez pas un poste uniquement selon son intensité maximale affichée. Vérifiez d’abord le procédé : un poste MMA inverter est conçu pour l’électrode enrobée, tandis qu’un appareil MIG/MAG ou TIG répond à d’autres besoins et demande des accessoires différents. La page consacrée aux postes MMA inverter permet de comparer les appareils de cette famille ; vous pouvez aussi consulter les postes destinés aux premiers projets.
Les critères pratiques à examiner sont les suivants :
Les aides au démarrage peuvent faciliter les premiers essais, mais elles ne compensent pas un câble mal raccordé, une électrode inadaptée ou un mauvais geste. Pour acheter en connaissance de cause, comparez les caractéristiques dans la catégorie des électrodes de soudage et vérifiez leur compatibilité avec le poste choisi.
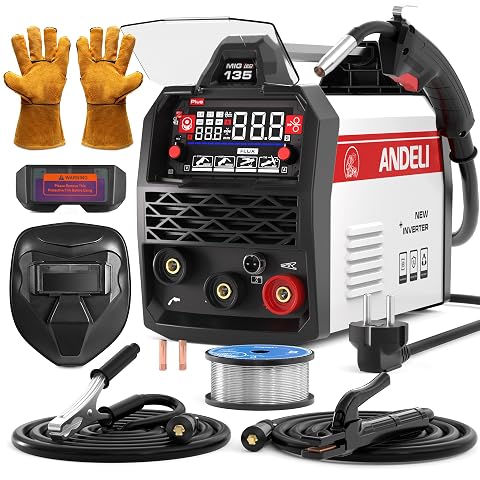
Un poste compact et polyvalent pour souder en MIG sans gaz, en TIG Lift ou à l’électrode, avec réglage synergique.
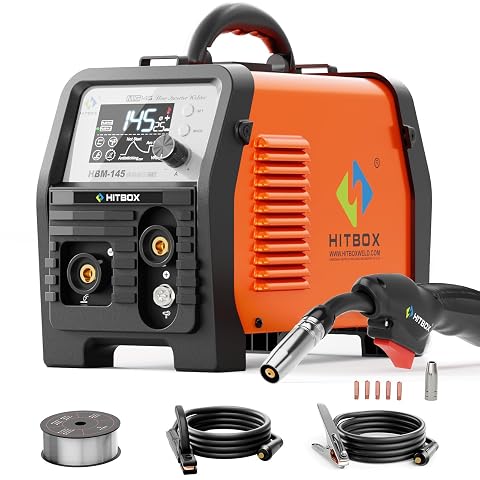
Quatre procédés dans un format compact pour passer du fil fourré à l’électrode selon vos travaux.
La première erreur consiste à chercher un chiffre de courant valable pour toutes les électrodes. Même à diamètre identique, les recommandations peuvent différer selon le modèle et l’application. La seconde est de corriger un défaut en tournant immédiatement le réglage : un cordon irrégulier peut venir d’un arc trop long, d’une vitesse variable, d’une pince de masse mal placée ou d’une surface sale.
Évitez également de vous exercer directement sur une pièce utile ou porteuse. Un cordon d’apparence correcte ne prouve pas à lui seul que l’assemblage est fiable. Les soudures qui engagent la sécurité, notamment sur des éléments de levage, des pièces de véhicule ou des structures, doivent être confiées à une personne qualifiée, avec une procédure adaptée aux exigences de l’application.
Enfin, ne négligez ni les fumées ni la chaleur après l’arrêt de l’arc. Le laitier et la pièce peuvent rester chauds même lorsqu’ils ne brillent plus. Laissez refroidir, identifiez les chutes chaudes et gardez votre protection oculaire pendant le piquage ou le brossage. Ces conseils de soudage pour débutant sont utiles, mais ils ne remplacent pas la lecture de la notice du poste et de la fiche de l’électrode.
Commencez dans la plage d’intensité indiquée par le fabricant de l’électrode, en tenant compte de son diamètre, du métal et de la position de soudage. Faites un essai sur une chute, puis ajustez un seul paramètre à la fois.
Un amorçage difficile, une électrode qui colle fréquemment ou un arc qui s’interrompt peuvent signaler un courant trop faible, mais d’autres causes sont possibles. Vérifiez aussi la polarité, les connexions, la propreté de la pièce et la longueur d’arc.
Pas systématiquement. La polarité dépend de l’électrode utilisée : suivez les indications de son emballage ou de sa fiche technique et raccordez les câbles aux bornes repérées sur le poste.
Il est préférable de commencer sur une chute de métal comparable, posée à plat, afin de répéter le geste sans risquer la pièce finale. Un assemblage qui engage la sécurité ou qui est soumis à des exigences techniques doit être évalué et réalisé par une personne compétente.
Portez un masque de soudage adapté, des gants de soudure, des vêtements couvrants non synthétiques et des chaussures fermées. Protégez aussi les personnes proches contre les rayonnements de l’arc et assurez-vous que les fumées sont évacuées efficacement.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.
Dépasser 200 A peut être utile pour souder des assemblages exigeants ou travailler plus régulièrement à forte intensité. Mais le chiffre maximal ne…
Un poste de 150 à 200 A convient à de nombreux travaux sur acier, mais son intensité maximale ne suffit pas à définir ses capacités. Procédé, plage…
Oui, un poste à souder de moins de 150 A peut suffire pour de nombreuses réparations ponctuelles, surtout sur des pièces peu épaisses et…
L’intensité ne se déduit pas de l’épaisseur seule : le procédé, la géométrie du joint et la position de soudage comptent aussi. Voici une méthode…