Choisir selon vos travaux et matériaux
Le procédé TIG convient aux assemblages qui demandent un bain de fusion maîtrisé et une finition soignée. Le choix d’un poste à souder TIG dépend d’abord des métaux à travailler, de leur épaisseur, de la longueur des cordons et de la fréquence d’utilisation. Pensez aussi à la position de soudage et à l’accès à la pièce : une torche compacte et un réglage progressif sont utiles dans les zones étroites.
Pour l’acier, l’inox et plusieurs autres métaux, un poste TIG DC répond à de nombreux besoins. Pour souder l’aluminium ou le magnésium, orientez-vous vers un modèle AC/DC : le courant alternatif est adapté à ces matériaux. Si vous travaillez des métaux différents, ou souhaitez garder une plus grande marge d’évolution, comparez les fonctions AC et DC ainsi que les réglages disponibles dans chaque mode.
La pièce à souder compte autant que le matériau. Une tôle fine demande de limiter l’apport de chaleur pour réduire le risque de déformation ou de perforation. Sur une pièce épaisse, vérifiez que l’intensité disponible et le facteur de marche correspondent à la durée et au rythme de soudage prévus. La géométrie du joint, l’ajustement des pièces et l’ajout éventuel d’une baguette d’apport influencent également le résultat.
À retenir Ne choisissez pas uniquement selon l’intensité maximale annoncée. Vérifiez aussi la plage de réglage, le facteur de marche au courant qui vous intéresse et l’alimentation électrique nécessaire.
Comparer les réglages et les fonctions
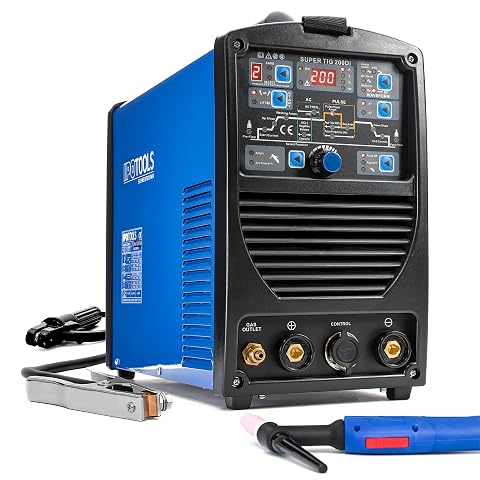
Les fonctions de commande déterminent la façon dont l’arc démarre et dont le courant évolue pendant le soudage. Un amorçage haute fréquence permet de démarrer l’arc sans que l’électrode tungstène touche la pièce. L’amorçage au contact, parfois appelé lift, peut être utile lorsqu’un démarrage haute fréquence n’est pas souhaité ou disponible. Dans les deux cas, vérifiez que le mode correspond à votre environnement et à vos habitudes de travail.
Les réglages de pré‑gaz et de post‑gaz protègent la zone de soudage et l’électrode au démarrage et à la fin du cordon. La montée et la descente du courant aident à contrôler le début et l’arrêt du bain. Les modes 2T et 4T servent à adapter la commande de la torche à la durée des cordons et au confort d’utilisation. Un mode pulsé alterne des niveaux de courant : il peut aider à gérer l’apport thermique, notamment sur des pièces fines, mais il ne remplace ni un réglage adapté ni une bonne préparation.
| Votre besoin | À privilégier | À vérifier |
|---|
| Acier ou inox, travaux courants | Un poste TIG DC avec réglage progressif | La plage d’intensité, l’amorçage et le facteur de marche |
| Aluminium ou métaux variés | Un poste TIG AC/DC | Les réglages propres au mode AC et la compatibilité de la torche |
| Tôles fines ou cordons délicats | Un réglage précis, avec pulsé si utile | La stabilité à faible intensité et les commandes accessibles |
| Travail régulier ou cordons longs | Un appareil adapté à un usage soutenu | Le facteur de marche, le refroidissement et l’alimentation requise |
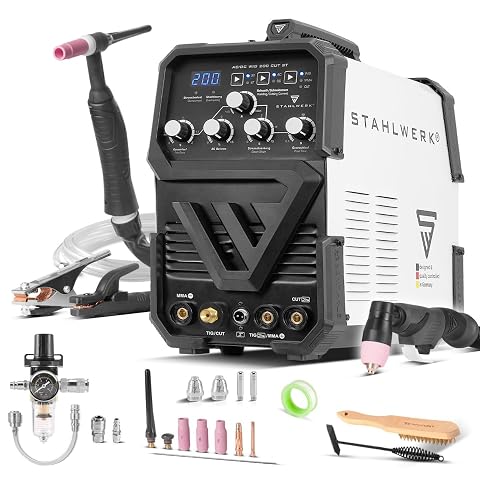
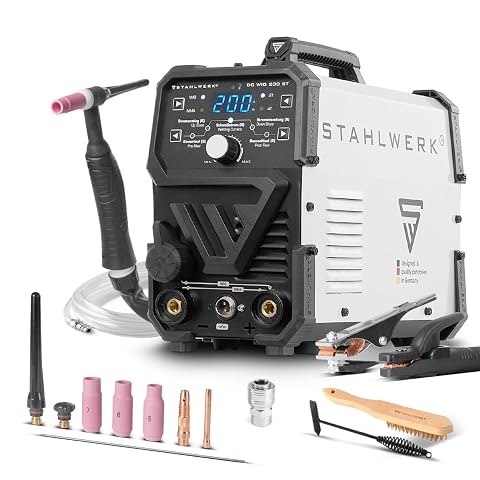
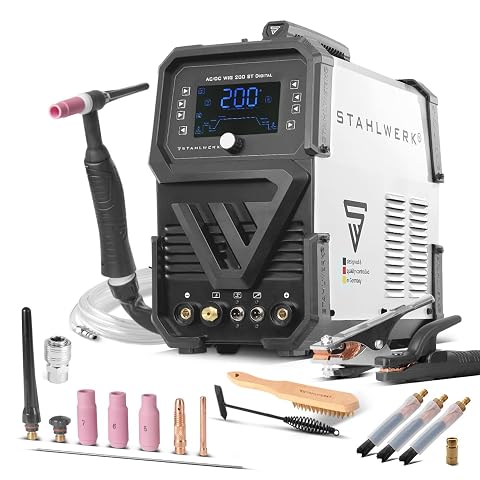
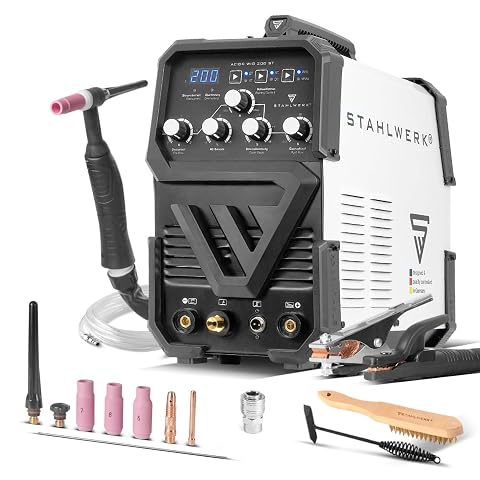
Certains appareils associent le TIG à une fonction MMA. Cette combinaison peut rendre service pour d’autres travaux à l’électrode enrobée, mais comparez les caractéristiques de chaque procédé séparément. À titre d’exemples de configurations, le Stahlwerk Poste à souder TIG AC/DC 200 ST illustre une offre AC/DC, tandis que le Stahlwerk Poste à souder TIG DC 200 ST correspond à une configuration DC.
Vérifier la torche et l’équipement
Un poste TIG avec torche doit être évalué comme un ensemble. Contrôlez le raccordement, la longueur du câble, le type de commande et l’intensité que la torche peut supporter. Selon la durée de soudage et la puissance utilisée, une torche refroidie par air peut suffire ou un refroidissement liquide peut être pertinent. Ne présumez pas que toutes les torches ou tous leurs consommables sont interchangeables : vérifiez la compatibilité du connecteur, du porte-électrode, de la buse et des pièces de serrage.
La torche doit rester confortable à tenir et permettre d’approcher le joint sans gêner la visibilité. Regardez si les commandes sont intégrées à la poignée et si le poste dispose des raccords nécessaires pour le gaz. Les électrodes tungstène, buses céramiques et baguettes d’apport se choisissent selon le métal et le travail. Les pièces à souder doivent être propres, notamment débarrassées des salissures et revêtements incompatibles avec une soudure de qualité.
Si une torche n’est pas incluse ou si vous cherchez un modèle de remplacement, comparez les torches de soudage TIG en fonction du raccord et du mode de refroidissement. Prévoyez également une bouteille de gaz adaptée, son détendeur et les consommables nécessaires : ces éléments conditionnent l’utilisation réelle du poste.
Adapter le budget à votre profil
En entrée de gamme, les postes privilégient souvent les fonctions essentielles et une utilisation occasionnelle. Ils peuvent convenir si vous connaissez les matériaux à souder et si leurs réglages correspondent à vos pièces. Vérifiez attentivement la torche fournie, les accessoires inclus et les limites d’utilisation avant de comparer les appareils.
Le milieu de gamme propose généralement davantage de réglages ou une polyvalence plus large, par exemple avec l’AC/DC, le pulsé ou une fonction MMA. Cette souplesse est intéressante si vos projets varient, à condition que les commandes restent simples à régler. Le haut de gamme vise plutôt les besoins soutenus et les réglages avancés : examinez le facteur de marche, la stabilité de l’arc, la qualité de la torche et la disponibilité des consommables compatibles.
Pour débuter, privilégiez un appareil dont les réglages sont compréhensibles et dont l’équipement est cohérent avec votre premier matériau. Pour un usage fréquent, prenez en compte le temps de soudage, les périodes de pause et les conditions d’alimentation. Le budget global comprend aussi le gaz, les électrodes, les baguettes, les pièces d’usure et les protections. Une fonction supplémentaire n’est utile que si elle correspond à des travaux que vous prévoyez réellement.
Éviter les erreurs, entretenir et travailler en sécurité
Une erreur fréquente consiste à acheter un appareil AC/DC pour un projet limité à l’acier, sans tenir compte de l’alimentation ou de l’usage attendu. À l’inverse, un poste DC ne répondra pas à un besoin de soudage TIG de l’aluminium. Ne négligez pas non plus le facteur de marche, la compatibilité de la torche et les consommables : un poste performant ne compense pas un équipement inadapté ou un joint mal préparé.
Avant chaque travail, vérifiez les câbles, les raccords de gaz, la torche et l’état des buses. Après usage, remplacez les consommables endommagés et gardez les pièces de serrage propres. Une électrode tungstène doit être affûtée proprement et dans le sens de sa longueur, avec un matériel adapté. Rangez le poste au sec, sans obstruer ses aérations, et suivez les consignes du fabricant pour le transport et l’entretien.
Le TIG expose aux rayonnements de l’arc, aux projections et aux fumées liées aux matériaux soudés. Portez un masque adapté, des gants et des vêtements couvrants, et assurez une ventilation appropriée. Éloignez les matières inflammables, sécurisez les bouteilles de gaz et contrôlez l’absence de fuite. Consultez les masques de soudure pour choisir une protection adaptée à votre pratique.