Dans quels cas un poste à souder de plus de 200 A apporte‑t‑il un intérêt réel sur un chantier ?
Dépasser 200 A peut être utile pour souder des assemblages exigeants ou travailler plus régulièrement à forte intensité. Mais le chiffre maximal ne…
Pour comparer un poste à souder de plus de 200 A, examinez le procédé, les réglages et les connexions disponibles. Les postes au‑dessus de 200 A répondent à des besoins d’atelier variés.
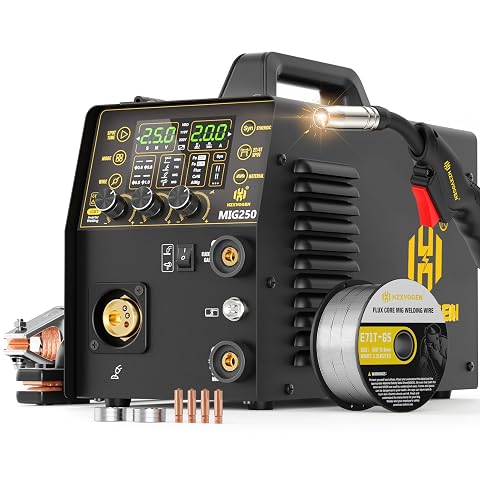
Passez du MIG au fil fourré, au MMA ou au Lift TIG avec un réglage synergique et un écran LED lisible.
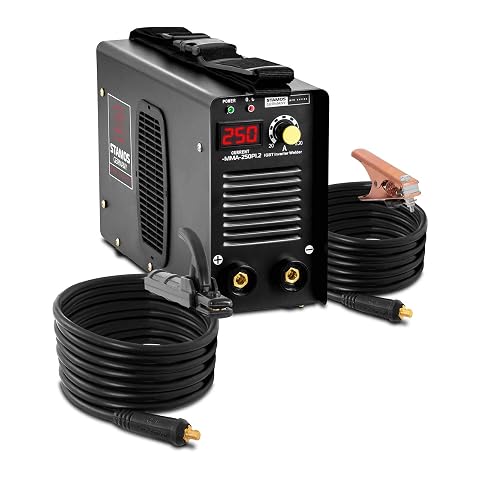
Un inverter MMA jusqu’à 250 A, avec câbles de 8 m et Hot Start pour travailler plus librement.
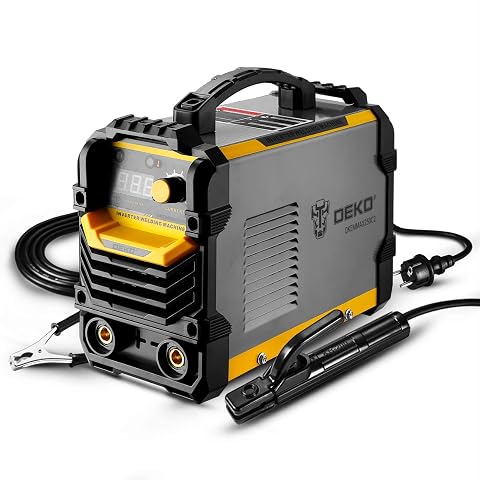
Un poste MMA compact et réglable pour vos réparations métalliques, avec pince porte-électrode, pince de masse et marteau à scories.
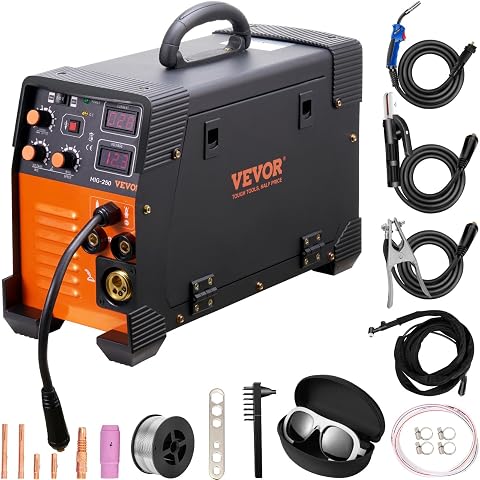
Trois procédés dans un format compact pour adapter vos réparations et travaux métalliques.
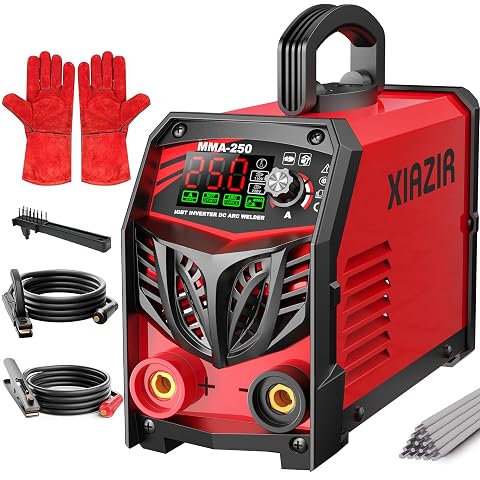
Un poste MMA compact avec écran LED et aides à l’arc, pensé pour les réparations et les travaux d’atelier.
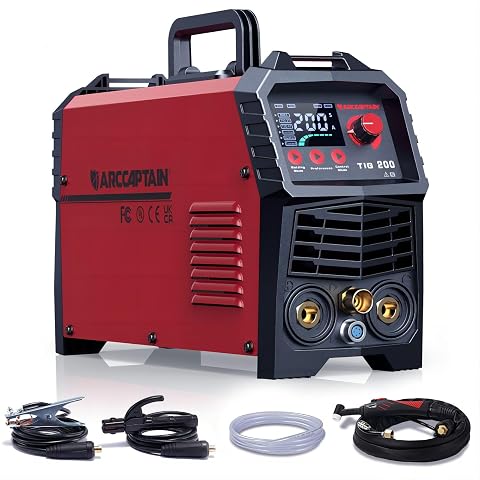
Un poste TIG DC à amorçage HF, complété par le MMA, pour réaliser des cordons précis en atelier ou en extérieur.
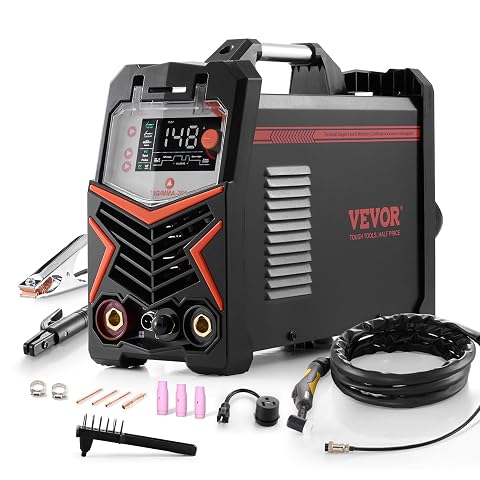
Alternez entre TIG DC, TIG pulsé et MMA, avec affichage LED et amorçage haute fréquence pour vos travaux d’atelier.
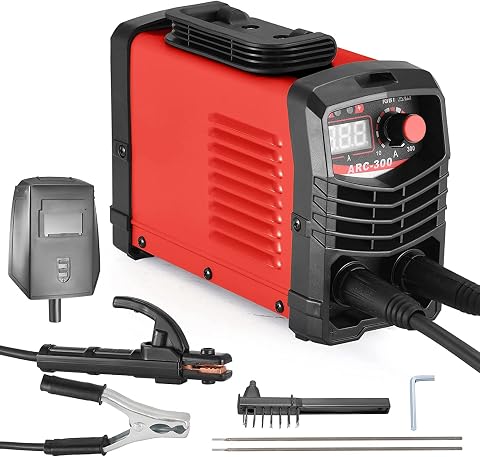
Un poste MMA inverter compact à affichage LCD, pensé pour des travaux variés en atelier comme en extérieur.
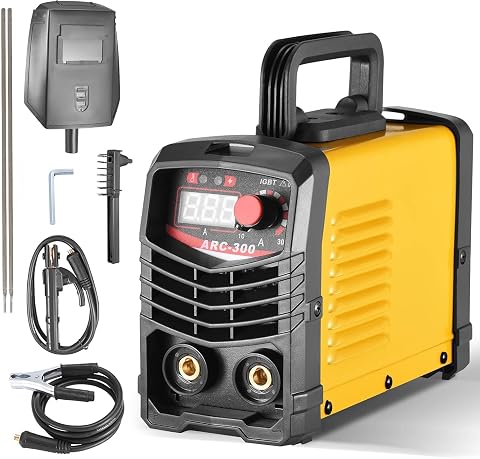
Un poste à souder inverter IGBT compact, avec affichage LCD et accessoires pour vos travaux d’entretien.
Un poste à souder de plus de 200 A convient lorsque vos travaux demandent une réserve de puissance, des cordons soutenus ou une utilisation régulière en atelier. Cette valeur correspond à une intensité maximale annoncée, pas à une puissance disponible en continu dans toutes les conditions. Pour choisir correctement, rapprochez‑la de votre procédé, de la durée des passes, des matériaux et de l’alimentation disponible.
Un poste à souder 250 A peut offrir une marge utile pour des pièces épaisses ou des assemblages exigeants, mais ce chiffre seul ne permet pas de déterminer l’épaisseur soudable. La préparation des bords, la position, le type de joint, le diamètre du consommable et le cycle de fonctionnement influencent aussi le résultat. Si vous travaillez souvent de la tôle fine, vérifiez surtout que l’appareil permet de régler une intensité basse et stable.
Un poste de soudage haute intensité n’est donc pas automatiquement le meilleur choix pour tous les travaux. La plage de réglage, la stabilité de l’arc et l’adéquation à votre réseau comptent autant que la valeur maximale. Pour situer cette catégorie par rapport aux autres besoins, consultez aussi les postes selon votre besoin.
Commencez par le procédé que vous maîtrisez et par les pièces à assembler. Les appareils MMA, MIG/MAG et TIG répondent à des usages différents, même lorsqu’ils affichent une intensité maximale similaire. Les modèles multiprocédés réunissent plusieurs fonctions, mais il faut vérifier la plage de réglage et les accessoires associés à chacune.
| Procédé | À privilégier pour | Points à vérifier |
|---|---|---|
| MMA à l’électrode enrobée | Les travaux polyvalents, notamment en extérieur ou sur chantier | Plage d’intensité, diamètres d’électrodes compatibles, porte-électrode et câble de masse |
| MIG/MAG | Les cordons continus et la répétition de pièces en atelier | Fil accepté, torche, entraînement du fil, gaz adapté ou fonctionnement sans gaz |
| TIG | Les assemblages qui demandent un contrôle précis du bain | Courant DC ou AC selon les métaux, torche, amorçage et réglages disponibles |
| Multiprocédé | Les ateliers qui alternent plusieurs types de travaux | Fonctions réellement disponibles, puissance par procédé et accessoires inclus |
Le MMA est souvent le plus simple à transporter et ne nécessite pas de bouteille de gaz. Un appareil MMA inverter facilite le réglage et convient à de nombreux travaux courants, à condition de choisir des électrodes adaptées au métal et à la position. Le MIG/MAG favorise une progression régulière, mais impose de prévoir le fil, la torche et, selon le mode retenu, le gaz de protection. Le TIG demande davantage de maîtrise et le choix du courant dépend notamment du métal à souder.
Repérez d’abord l’intensité minimale et maximale, puis le cycle de fonctionnement associé à chaque niveau d’intensité. Le cycle indique la part de temps pendant laquelle l’appareil peut souder avant de devoir refroidir, dans les conditions précisées par le fabricant. Une valeur maximale élevée avec un cycle limité peut convenir à des passes courtes, mais moins à des cordons longs ou à une production suivie.
Vérifiez ensuite l’alimentation requise. Selon le modèle, elle peut nécessiter une installation monophasée ou triphasée ; ne déduisez pas la compatibilité à partir du seul chiffre d’intensité. Contrôlez la tension, la protection électrique recommandée et la puissance appelée dans la notice, puis assurez-vous que votre atelier peut les fournir. Examinez également le facteur de marche, le poids, les dimensions et la longueur des câbles si vous devez déplacer souvent le poste.
Enfin, comparez les connexions et les commandes. Des prises compatibles avec vos câbles, une polarité facile à inverser pour les électrodes qui l’exigent et un affichage lisible simplifient la mise en œuvre. Pour un poste MIG/MAG, regardez les diamètres et types de fils pris en charge ainsi que le système d’entraînement. Pour un poste TIG, vérifiez la compatibilité de la torche et les fonctions d’amorçage et de réglage, sans supposer qu’elles sont identiques d’un appareil à l’autre.
Identifiez les métaux que vous soudez le plus souvent : acier non allié, acier inoxydable ou aluminium, par exemple. Tous les procédés et toutes les configurations ne conviennent pas à chaque matière. En TIG, le choix entre courant continu et alternatif est déterminant pour certains métaux. En MIG/MAG, le fil et le gaz doivent correspondre à la matière ; en MMA, sélectionnez une électrode compatible avec le métal, le type de joint et la position de soudage.
Comparez les dimensions réellement utilisées plutôt que de vous fier à une épaisseur annoncée sans contexte. Notez les diamètres d’électrodes ou de fils, la longueur des cordons, l’accès aux joints et la taille des pièces. Ces éléments aident à estimer l’intensité nécessaire et à vérifier que le poste accepte les consommables prévus. Pour la découpe plasma, comparez les appareils dans cette fonction distincte : une intensité de découpe ne se compare pas directement à l’intensité de soudage.
Prévoyez aussi les éléments autour du poste : câble de masse, torche, consommables, gaz si nécessaire et protections adaptées. Un équipement fourni avec certains accessoires ne dispense pas de vérifier leur compatibilité avec votre procédé et votre rythme de travail.
En entrée de gamme, privilégiez la cohérence entre le procédé, l’alimentation et vos travaux occasionnels plutôt qu’un maximum d’intensité affiché. Le milieu de gamme peut apporter une plage de réglage plus pratique, des commandes plus complètes ou une meilleure adaptation à un usage régulier. Le haut de gamme se justifie surtout si vous exploitez les fonctions avancées, le fonctionnement soutenu ou la polyvalence du poste. Dans chaque niveau, comparez les caractéristiques et les accessoires inclus, sans vous décider sur le seul nombre d’ampères.
Évitez trois erreurs fréquentes : acheter un poste incompatible avec votre installation, confondre intensité maximale et capacité de travail continu, ou négliger les consommables et les connexions. Ne choisissez pas non plus un appareil sur la seule épaisseur maximale annoncée : vérifiez les conditions d’utilisation et la procédure de soudage préconisée. Si vos travaux sont principalement légers, un poste moins puissant, mais mieux adapté à vos réglages habituels, peut être plus pertinent.
Après usage, laissez refroidir l’appareil selon les recommandations du fabricant. Gardez les ouïes de ventilation propres, contrôlez régulièrement l’état des câbles, des pinces et des connecteurs, et remplacez tout élément endommagé avant de reprendre le travail. Rangez les consommables à l’abri de l’humidité lorsque leur nature l’exige. Un entretien simple et régulier aide à conserver un fonctionnement fiable et à repérer les défauts avant qu’ils ne perturbent une soudure.
Non, l’intensité maximale ne suffit pas à déterminer les épaisseurs réalisables. Le procédé, le cycle de fonctionnement, la préparation du joint et les consommables comptent également. Vérifiez les indications du fabricant pour votre configuration.
Consultez la tension et le type d’alimentation requis, ainsi que la puissance appelée et la protection recommandée dans la notice. Ne déduisez pas la compatibilité de la seule intensité de soudage. En cas de doute, faites vérifier l’installation par un professionnel qualifié.
Choisissez le procédé selon vos matériaux, le type de pièces et la finition recherchée. Le MMA convient à des usages polyvalents, le MIG/MAG aux cordons réguliers et le TIG aux assemblages demandant un contrôle précis. Comparez aussi les accessoires et réglages réellement disponibles.
Un poste multiprocédé est pertinent si vous alternez régulièrement les travaux MMA, MIG/MAG ou TIG. Vérifiez la plage d’intensité et les limites propres à chaque fonction, ainsi que les torches et consommables compatibles. Si vous n’utilisez qu’un procédé, un appareil dédié peut être plus simple à choisir.
Nettoyez les entrées et sorties d’air selon la notice et inspectez les câbles, pinces et connecteurs avant usage. Protégez le poste de l’humidité et laissez‑le refroidir après les longues séances. N’utilisez pas un câble ou un accessoire endommagé.
Dépasser 200 A peut être utile pour souder des assemblages exigeants ou travailler plus régulièrement à forte intensité. Mais le chiffre maximal ne…
L’intensité ne se déduit pas de l’épaisseur seule : le procédé, la géométrie du joint et la position de soudage comptent aussi. Voici une méthode…
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.