Dépasser 200 A peut être utile pour souder des assemblages exigeants ou travailler plus régulièrement à forte intensité. Mais le chiffre maximal ne suffit pas : le facteur de marche, l’alimentation disponible et le procédé déterminent l’intérêt réel du poste sur chantier.
Un poste à souder de plus de 200 A apporte un intérêt réel lorsque vos assemblages et votre rythme de travail réclament durablement une intensité supérieure à celle d’un appareil courant. Il peut faciliter le soudage de pièces épaisses, l’utilisation de consommables adaptés ou l’enchaînement des passes, à condition que l’alimentation du chantier et le facteur de marche suivent.
À l’inverse, une intensité maximale élevée ne garantit ni un meilleur cordon ni une utilisation plus confortable. Pour choisir un poste à souder puissant pour un chantier, partez des travaux concrets, du procédé employé et des conditions de branchement, puis comparez les caractéristiques utiles plutôt que le seul chiffre en ampères.
Dans quels cas dépasser 200 A est utile
Le seuil de 200 A n’est pas une frontière universelle entre les petits et les gros travaux. L’intensité nécessaire dépend notamment du procédé, du métal, de l’épaisseur, du type d’assemblage, de la position de soudage et du consommable. Un poste annoncé au‑delà de 200 A peut toutefois donner une marge de réglage appréciable quand les travaux demandent régulièrement de travailler dans le haut de la plage d’intensité d’un appareil plus modeste.
Cette marge peut compter sur un chantier où vous devez assembler des pièces épaisses, réaliser des cordons de section importante ou effectuer plusieurs passes. En MMA, elle peut permettre d’employer des électrodes de plus grand diamètre si le travail, la position et les recommandations du fabricant s’y prêtent. En MIG/MAG, elle peut accompagner des réglages et des fils adaptés à des assemblages plus exigeants. Le résultat dépend toujours de l’accord entre l’intensité, la tension, le fil ou l’électrode et la préparation du joint.
Un poste à souder professionnel de forte intensité peut aussi être pertinent si vous alternez plusieurs travaux soutenus au cours d’une journée. Dans ce cas, l’intérêt ne tient pas seulement à la possibilité d’atteindre une valeur de courant élevée. La capacité de l’appareil à maintenir un réglage de travail sans pauses trop fréquentes, sa robustesse, sa portabilité et la disponibilité des consommables pèsent tout autant.
En revanche, si vos interventions portent surtout sur des réparations ponctuelles, des pièces fines ou des cordons courts, une intensité maximale supérieure peut rester inutilisée. Elle ne corrige pas un mauvais ajustement des pièces, une préparation insuffisante ou un réglage inadapté. Pour cadrer le besoin selon le métal et l’assemblage, consultez aussi ce guide pour estimer l’intensité selon l’épaisseur et le type d’assemblage.
Le bon critère de départ Listez les assemblages les plus exigeants que vous réalisez réellement, et non le cas exceptionnel le plus difficile. Si ces travaux dépassent régulièrement les capacités utiles d’un appareil de 200 A, une réserve supérieure mérite d’être étudiée.
Relier l’intensité au procédé et à l’assemblage
L’intensité affichée doit toujours être interprétée dans le contexte du procédé. Un même chiffre ne se traduit pas par une capacité identique en MMA, en MIG/MAG ou en TIG. Les réglages, les consommables, la stabilité de l’arc et la façon dont la chaleur est apportée à la pièce diffèrent. Avant de comparer des postes, vérifiez donc que leur plage de courant correspond bien à votre procédé et à vos tâches habituelles.
- En MMA, tenez compte du diamètre et du type d’électrode, de la position de soudage et de la séquence de passes. Une intensité plus élevée n’est utile que si elle correspond à l’électrode et au joint concernés.
- En MIG/MAG, l’intensité s’inscrit dans un réglage associant notamment le fil, la vitesse de dévidage et la tension. Vérifiez aussi la compatibilité de la torche et de ses consommables avec les conditions prévues.
- En TIG, la précision du réglage et la maîtrise de l’apport thermique peuvent être aussi déterminantes que la valeur maximale. La torche, son refroidissement éventuel et le métal à assembler sont à prendre en compte.
L’épaisseur ne suffit pas non plus à déterminer le courant. Un assemblage bout à bout, un angle, une préparation avec chanfrein ou une soudure en position ne sollicitent pas le poste de la même manière. La géométrie du joint, l’accès, le jeu entre pièces et le nombre de passes modifient le travail. Sur des éléments fins, une puissance supérieure peut même compliquer le réglage et accroître le risque de perçage ou de déformation.
Pour l’usage d’un poste à souder 200 A, la bonne question est donc : atteint‑il l’intensité nécessaire pour les travaux fréquents, avec une réserve convenable et un cycle de travail compatible ? Si oui, passer à une valeur maximale supérieure n’apporte pas automatiquement d’avantage. Comparez les plages de réglage et les données de fonctionnement, pas seulement les valeurs inscrites dans le nom commercial.
Un appareil plus puissant n’autorise pas à ignorer les paramètres du fabricant pour les électrodes, le fil, la torche ou la pièce. Gardez également à l’esprit que l’intensité appropriée peut être réduite par une position difficile, une mauvaise accessibilité ou une sensibilité du métal à la chaleur. L’objectif est de créer un assemblage conforme au travail prévu, pas de souder au courant le plus élevé possible.
Le facteur de marche compte autant que le courant
Le facteur de marche d’un poste à souder indique combien de temps il peut fonctionner à une intensité donnée dans les conditions précisées par son fabricant, avant la période de refroidissement requise. Il est généralement présenté sous forme de pourcentage associé à une intensité. Cette donnée permet de comparer la capacité de travail soutenu, mais uniquement à courant égal et selon les conditions de mesure indiquées.
Ne comparez donc pas le facteur de marche à une intensité choisie avec celui d’un autre poste à une intensité différente. Regardez la plaque signalétique et la notice, notamment les valeurs fournies pour les courants que vous utiliserez. Les conditions ambiantes, la température retenue pour les essais et les règles de mesure peuvent aussi influer sur la lecture des données. Pour approfondir cette notion, consultez le guide sur l’interprétation du facteur de marche pour un usage régulier.
| Situation de travail | Ce qu’apporte un appareil au‑delà de 200 A | Vérification prioritaire |
|---|
| Cordons courts et réparations espacées | Souvent peu d’avantage si le réglage requis reste dans la plage d’un poste moins puissant | La plage basse et la qualité des réglages |
| Assemblages exigeants réalisés régulièrement | Une réserve d’intensité peut éviter de travailler constamment à la limite de l’appareil | Le facteur de marche à l’intensité réellement prévue |
| Travaux avec plusieurs passes et rythme soutenu | Une meilleure marge peut être utile si l’appareil maintient son rendement de travail | Les données de cycle, le refroidissement et les pauses nécessaires |
| Chantier avec alimentation limitée ou éloignée | La capacité supérieure peut être inutilisable dans les conditions disponibles | La tension, le courant d’entrée, la protection et les câbles |
Une machine annoncée pour une intensité maximale élevée peut avoir un facteur de marche réduit à cette valeur. Elle peut alors convenir pour des séquences ponctuelles, mais moins bien à un travail prolongé au même réglage. À l’inverse, un poste plafonnant à une intensité moindre peut être plus adapté si son cycle correspond mieux au rythme réel du chantier.
Évaluez vos séquences de soudage : longueur des cordons, temps de préparation entre deux passes, changement de pièces et pauses. Un chantier comporte souvent des interruptions qui laissent refroidir le poste, mais il ne faut pas les supposer suffisantes sans vérifier les indications du fabricant. Un facteur de marche insuffisant peut ralentir le travail ou provoquer une mise en sécurité thermique au moment le moins opportun.
Vérifier l’alimentation et les contraintes du chantier
Un poste à forte intensité doit être compatible avec l’alimentation réellement disponible. La puissance de sortie et le courant d’entrée ne sont pas la même donnée. Consultez la plaque et la notice pour connaître la tension d’alimentation, le courant requis, les protections recommandées et les éventuelles limites de branchement. Ne déduisez pas qu’un appareil convient à une prise simplement parce qu’il peut être réglé à une intensité plus faible.
Sur le terrain, le réseau peut être monophasé ou triphasé, stable ou soumis à des variations, et les prises disponibles ne sont pas toujours proches de la zone de travail. Vérifiez les caractéristiques exigées par le poste et faites contrôler l’installation lorsque vous avez un doute. Un branchement inadapté, une protection insuffisante ou un câble sous-dimensionné peut compromettre la sécurité et le fonctionnement de l’équipement. Le guide pour vérifier l’alimentation nécessaire avant de brancher un poste aide à préparer ce contrôle.
Une rallonge longue ou mal adaptée peut entraîner une chute de tension et perturber le fonctionnement. Respectez les sections, longueurs et consignes indiquées par le fabricant ou par un électricien qualifié. Ne contournez jamais une protection électrique pour obtenir davantage de courant. Si le poste doit fonctionner sur un groupe électrogène, vérifiez les caractéristiques requises par le fabricant du poste et celles du groupe, plutôt que de vous fier uniquement à la puissance nominale annoncée.
La logistique compte également. Un appareil plus puissant peut être plus encombrant ou plus lourd, et son transport entre les zones de travail peut compliquer l’intervention. Pensez à la longueur des câbles, à la protection de l’appareil contre la poussière et les projections, à l’accès au poste et à la possibilité de le placer sur une surface stable. Le meilleur choix sur le papier peut perdre son intérêt s’il est difficile à installer dans les conditions réelles du chantier.
Enfin, l’extérieur impose ses propres contraintes. Le vent peut disperser le gaz de protection en MIG/MAG, tandis que l’humidité, la poussière ou les intempéries demandent une organisation adaptée et le respect des limites d’emploi de la machine. Une intensité plus élevée ne compense pas une protection gazeuse perturbée, une mauvaise préparation ou un environnement dangereux. Définissez l’emplacement et les protections nécessaires avant de commencer.
Choisir un poste et des équipements cohérents
La sélection commence par le procédé utilisé le plus souvent. Si le chantier impose de travailler à l’électrode enrobée, comparez des appareils MMA et les diamètres d’électrodes adaptés à vos assemblages. Pour du MIG/MAG, vérifiez la compatibilité du poste avec le fil, le gaz ou le fil fourré envisagé, ainsi que le dévidage et la torche. En TIG, examinez les fonctions réellement requises pour le métal et la qualité de finition attendue.
Ne choisissez pas un appareil multiprocédé uniquement parce qu’il affiche une forte intensité. Vérifiez les plages et le facteur de marche propres à chaque procédé : la valeur maximale n’est pas nécessairement identique en MMA, MIG/MAG et TIG. Contrôlez également les accessoires inclus, les consommables disponibles et les limites d’utilisation. Pour comparer les familles d’équipements, parcourez les postes classés par procédé en gardant vos besoins de chantier comme critères de départ.
Un poste à souder de plus de 200 A mérite d’être envisagé si sa plage supérieure correspond à des assemblages fréquents et si son facteur de marche permet de les réaliser au rythme prévu. Pour les travaux courants moins exigeants, un appareil de 150 à 200 A peut suffire, sous réserve de vérifier le procédé, les consommables et les conditions d’emploi. Les comparaisons par intensité ne remplacent donc pas la lecture de la fiche technique.
Si votre besoin est confirmé, comparez des postes dont les caractéristiques détaillées sont disponibles et cohérentes avec l’alimentation du chantier. Les appareils de la catégorie « plus de 200 A » constituent un point de repère, pas une recommandation automatique. Examinez le courant d’entrée, les données du facteur de marche, la plage de réglage et les conditions de refroidissement avant de retenir un modèle.
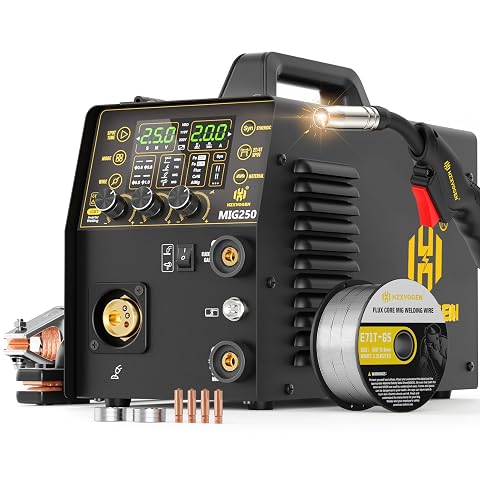
Passez du MIG au fil fourré, au MMA ou au Lift TIG avec un réglage synergique et un écran LED lisible.
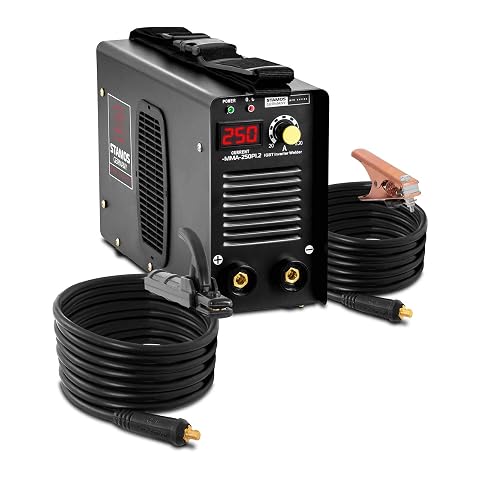
Un inverter MMA jusqu’à 250 A, avec câbles de 8 m et Hot Start pour travailler plus librement.
Ajoutez enfin les équipements adaptés au procédé : câbles en bon état, torche et consommables compatibles, et protections conformes à la situation de travail. Vérifiez le masque, les gants, les vêtements et la protection des personnes présentes contre le rayonnement de l’arc. Prévoyez une ventilation suffisante et une organisation qui limite l’exposition aux fumées, aux projections et aux risques d’incendie. La puissance du poste ne dispense d’aucune précaution de sécurité.
Décider sans faire de la puissance un objectif
Avant l’achat, décrivez un chantier représentatif et répondez à quelques questions concrètes. Quels matériaux et assemblages réalisez-vous le plus souvent ? Quel procédé est imposé ? À quelle intensité devez-vous travailler, et pendant quelle durée ? Quelle alimentation est disponible sur les lieux ? Les réponses permettent de distinguer une vraie nécessité d’une marge théorique rarement utilisée.
- Définissez les travaux dominants : type de pièces, géométrie des joints, positions et fréquence des interventions.
- Estimez la plage utile à partir du procédé et des consommables, puis vérifiez les recommandations du fabricant et les réglages déjà utilisés sur vos assemblages.
- Comparez le facteur de marche aux intensités prévues et à votre rythme, en consultant les données complètes plutôt que la seule valeur maximale.
- Validez l’alimentation : réseau, protection, câblage et éventuel groupe électrogène, avec l’aide d’un professionnel si l’installation n’est pas clairement adaptée.
- Évaluez la mobilité et la sécurité : poids, transport, environnement, ventilation, protections et accès aux consommables.
Les erreurs fréquentes consistent à acheter selon le courant maximal seul, à confondre intensité de sortie et besoin électrique à l’entrée, ou à négliger le facteur de marche. On peut aussi surestimer l’intensité utile pour compenser un assemblage mal préparé. Ajuster les pièces, nettoyer les surfaces quand cela est nécessaire et choisir le bon procédé sont souvent des étapes plus pertinentes que de monter le réglage.
Autre cas à considérer : un besoin occasionnel très exigeant ne justifie pas toujours un équipement surdimensionné pour toutes les interventions. Selon l’organisation du chantier, une autre machine disponible ou le recours à un prestataire qualifié peut être plus cohérent. Si la nature du métal, la procédure de soudage ou la sécurité de l’intervention soulève un doute, demandez conseil à un professionnel compétent et suivez les consignes des fabricants.
En pratique, retenez un poste au‑delà de 200 A lorsque vos travaux récurrents réclament cette intensité ou une marge de travail que les appareils moins puissants ne fournissent pas, et que l’alimentation peut la soutenir. Si votre activité consiste principalement en cordons courts et réparations courantes, un poste plus modeste, bien choisi et doté d’un facteur de marche adapté, peut être le choix le plus rationnel. Le courant maximal n’est qu’un critère parmi ceux qui déterminent la performance réelle sur chantier.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.