Le facteur de marche indique combien de temps un poste peut souder à une intensité donnée avant la pause nécessaire à son refroidissement. Pour choisir un appareil destiné à un usage régulier, comparez toujours cette valeur dans les conditions précisées par le fabricant et avec votre rythme de travail.
Le facteur de marche d’un poste à souder exprime la part d’un cycle pendant laquelle l’appareil peut fournir un courant de soudage donné sans dépasser ses limites thermiques. Il se lit en pourcentage et varie avec l’intensité : une valeur affichée à un courant précis ne décrit pas automatiquement le comportement du poste à tous les réglages.
Pour un poste à souder pour usage régulier, ne vous arrêtez donc pas à la valeur la plus élevée de la fiche. Vérifiez à quelle intensité elle correspond, dans quelles conditions elle a été mesurée et si elle couvre la durée réelle de vos cordons, avec les pauses et le rythme de votre atelier.
Ce que mesure le facteur de marche
En soudant, une partie de l’énergie électrique est transformée en chaleur dans le poste. Le facteur de marche traduit la durée pendant laquelle il peut travailler à une intensité donnée avant qu’une période sans soudage soit nécessaire pour éviter la surchauffe. Il s’agit d’une indication de fonctionnement thermique, et non d’une mesure de la qualité du cordon ni d’une promesse de rendement.
La valeur est exprimée en pourcentage d’un cycle de référence. Sur les appareils évalués selon la norme EN IEC 60974-1, ce cycle est généralement de dix minutes, dans les conditions d’essai prévues par la norme, dont une température ambiante de référence de 40 °C. Vérifiez toutefois les indications du fabricant : la méthode, la norme et les conditions affichées sur la plaque signalétique ou la notice sont celles à retenir pour interpréter le chiffre.
À titre d’exemple pédagogique, un facteur de marche de 60 % à une intensité donnée signifie, sur un cycle de dix minutes, jusqu’à six minutes de soudage à cette intensité, puis quatre minutes sans arc afin de laisser le poste refroidir. Il ne faut pas comprendre « 60 % » comme 60 % de puissance, ni comme une durée calculée sur toute une journée de travail.
À retenir Le pourcentage n’a de sens qu’avec l’intensité et les conditions de mesure qui l’accompagnent. Comparez des valeurs établies sur la même base, pas des pourcentages isolés.
Comment lire la valeur sur une fiche ou une plaque
Un fabricant peut présenter plusieurs couples intensité et facteur de marche, par exemple une valeur à forte intensité et une autre à courant plus faible. C’est normal : plus le poste fournit un courant important, plus ses composants chauffent généralement vite, et plus la durée de soudage continue autorisée tend à diminuer. Seule la courbe ou la donnée du fabricant permet de connaître le comportement annoncé pour un réglage précis.
Repérez d’abord l’intensité associée au pourcentage. Puis vérifiez si l’information concerne le procédé que vous allez utiliser, comme le MMA, le MIG/MAG ou le TIG. Sur un appareil multiprocédé, les limites thermiques peuvent varier d’un procédé à l’autre, notamment parce que les composants sollicités et les conditions de fonctionnement ne sont pas identiques.
| Indication à relever | Ce qu’elle vous apprend | À vérifier |
|---|
| Facteur de marche en % | La part du cycle de référence pendant laquelle le poste peut souder | La durée du cycle et la méthode indiquées par le fabricant |
| Intensité en ampères | Le courant auquel le pourcentage annoncé s’applique | Qu’il correspond au réglage envisagé pour votre travail |
| Procédé de soudage | Le mode auquel les données s’appliquent | Que le chiffre concerne bien le MMA, le MIG/MAG ou le TIG utilisé |
| Conditions d’essai | Le contexte dans lequel la limite thermique a été évaluée | La norme, la température et les éventuelles conditions d’alimentation |
Si une fiche mentionne plusieurs lignes, lisez‑les ensemble plutôt que de retenir le chiffre le plus flatteur. Une indication comme « 200 A à 30 % » et une autre comme « 120 A à 100 % » décrivent deux situations différentes. Cet exemple est fictif : il illustre la lecture des données, il ne caractérise aucun modèle en particulier. À 100 %, la limite thermique n’impose pas de pause au cours du cycle de référence dans les conditions annoncées, mais cela ne signifie pas que toutes les conditions d’utilisation sont sans limite.
Comparer les appareils dans les mêmes conditions
Pour comprendre le facteur de marche, comparez les postes à intensité identique, avec le même procédé et une base de mesure équivalente. Une valeur de 40 % à un courant élevé ne se compare pas directement à une valeur de 60 % à un courant nettement inférieur. Si une fiche est peu détaillée, consultez la plaque signalétique, la notice ou demandez la méthode de mesure au fabricant ou au distributeur.
Plusieurs éléments peuvent expliquer un écart entre deux chiffres qui semblent proches :
- L’intensité considérée : la durée autorisée peut se réduire quand le courant augmente.
- Le procédé : les données d’un mode ne doivent pas être transposées à un autre.
- La température ambiante : un atelier plus chaud que les conditions de référence peut réduire la marge de refroidissement.
- La ventilation : des grilles obstruées, de la poussière ou un espace trop confiné peuvent gêner l’évacuation de la chaleur.
- L’alimentation : vérifiez que la tension et le circuit correspondent aux prescriptions du fabricant. Un branchement inadapté peut perturber le fonctionnement et ne se corrige pas en choisissant un facteur de marche plus élevé.
Le facteur de marche annoncé n’est pas une mesure garantie pour toutes les conditions d’atelier. Il fournit une base de comparaison, tandis que la notice précise les limites d’utilisation et les conditions à respecter. Pour préparer l’installation, vous pouvez aussi vérifier l’alimentation électrique du poste avant de le mettre en service.
Le relier au rythme d’un usage régulier
Le terme « régulier » recouvre des situations très différentes. Vous pouvez souder souvent, mais réaliser de courts cordons séparés par des temps de préparation, de repositionnement ou de contrôle. À l’inverse, une séance plus courte peut solliciter fortement le poste si vous enchaînez de longues passes à une intensité élevée. Le nombre d’heures de présence dans l’atelier ne suffit donc pas à déterminer le facteur de marche nécessaire.
Estimez plutôt le temps pendant lequel l’arc est réellement établi, l’intensité que vous utiliserez et la durée des pauses naturelles. En MMA, le changement d’électrode, le piquage du laitier et le repositionnement interrompent le soudage. En MIG/MAG ou en TIG, la préparation et l’ajustement des pièces créent également des intervalles. Ces temps peuvent aider le poste à refroidir, mais ils ne remplacent pas la valeur normalisée du fabricant et ne doivent pas servir à ignorer une alerte thermique.
- Pour des réparations ponctuelles avec de courts cordons, un facteur de marche modéré peut convenir si les pauses sont suffisantes et si l’intensité reste dans la plage prévue.
- Pour des assemblages répétés ou des cordons plus longs, recherchez la valeur annoncée à l’intensité que vous comptez réellement employer.
- Pour une production suivie, une forte sollicitation à courant élevé ou des interruptions coûteuses, privilégiez une marge thermique adaptée et consultez les indications techniques détaillées.
Il n’existe pas de seuil unique séparant un appareil « occasionnel » d’un appareil « régulier ». Votre cadence, la longueur des cordons, le matériau, l’épaisseur et le procédé comptent ensemble. Un poste prévu pour des travaux fréquents n’est pas nécessairement le bon choix si son facteur de marche est faible à votre intensité de travail. À l’inverse, une valeur importante à un courant bien supérieur à vos besoins ne garantit pas à elle seule un meilleur choix.
Pour situer les familles d’appareils correspondant à une utilisation fréquente, consultez les postes destinés à un usage professionnel, puis contrôlez les données techniques de chaque appareil selon votre propre rythme de travail.
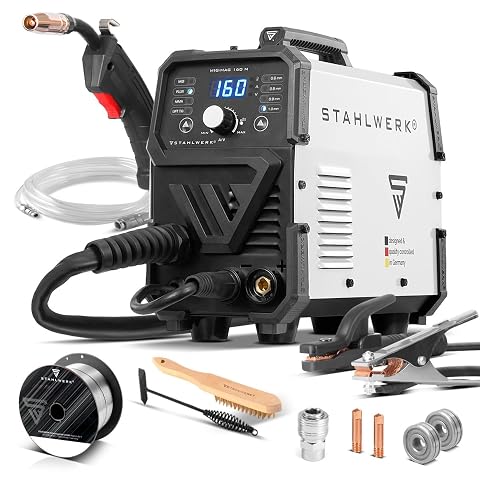
Un onduleur compact et synergique pour travailler au fil, à l’électrode ou en TIG Lift.
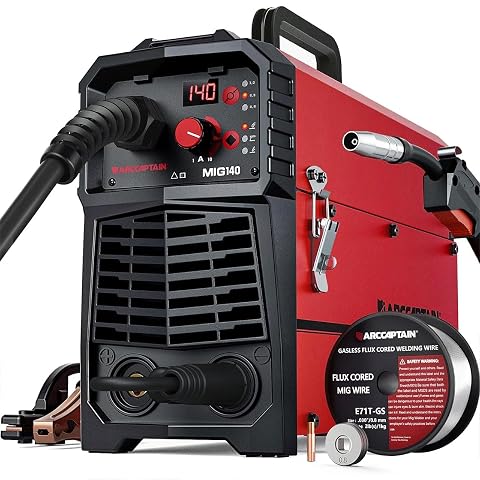
Cinq procédés dans un poste de 5,35 kg, avec réglage synergique pour simplifier vos soudures.
Tenir compte du procédé et de l’intensité utile
Le facteur de marche doit être rapproché de l’intensité requise pour l’assemblage. Le courant dépend notamment du procédé, du diamètre de l’électrode ou du fil, de l’épaisseur et du type de joint. Choisir un poste uniquement parce qu’il affiche un courant maximal élevé peut conduire à payer pour une capacité dont vous n’avez pas l’usage, sans vérifier son endurance au réglage réellement utile.
Commencez par identifier le procédé adapté à vos pièces et à votre environnement, puis estimez le courant nécessaire. Les différences entre MMA, MIG/MAG et TIG influencent les réglages, les consommables et la façon de travailler. Ce guide consacré au choix de l’intensité selon l’épaisseur et l’assemblage aide à cadrer cette première étape. Ensuite, consultez le facteur de marche au courant correspondant, et non seulement au maximum indiqué en grand sur la façade ou dans le titre d’une fiche.
Sur un poste polyvalent, vérifiez également que les données sont renseignées pour chaque mode. La présence de plusieurs procédés ne signifie pas que le même courant et la même durée de fonctionnement sont disponibles pour chacun. Comparez les informations du modèle dans sa configuration d’utilisation, avec la torche, la polarité et les accessoires prévus par le fabricant.
Méthode de choix pour un poste à usage régulier
Pour lire les caractéristiques d’un poste à souder sans vous laisser guider par un seul chiffre, suivez une démarche en plusieurs étapes. Elle permet de faire correspondre les données annoncées à une tâche concrète plutôt qu’à une catégorie générale d’utilisateur.
- Décrivez les travaux prévus. Notez les matériaux, les épaisseurs, les types d’assemblage, le procédé envisagé et la fréquence des séances.
- Estimez l’intensité de travail. Appuyez-vous sur les prescriptions du procédé et les réglages recommandés pour les consommables employés.
- Relevez le facteur de marche à cette intensité. Si la fiche ne donne qu’une valeur à un courant maximal, recherchez la notice ou demandez une donnée plus pertinente.
- Comparez les conditions de mesure. Vérifiez le cycle, la norme éventuelle, la température de référence et le mode de soudage auquel le chiffre s’applique.
- Ajoutez une marge adaptée à votre atelier. Tenez compte d’une ambiance chaude, d’une ventilation limitée, d’une cadence soutenue et des contraintes d’alimentation, sans dépasser les consignes du fabricant.
- Contrôlez les autres caractéristiques. Le courant disponible, l’alimentation électrique, les réglages, les protections thermiques et la facilité de maintenance comptent aussi dans le choix.
Cette méthode évite deux erreurs courantes : acheter un poste sur la seule base de son intensité maximale, ou considérer qu’un facteur de marche élevé à faible courant suffira nécessairement pour souder longtemps à forte intensité. Si vous hésitez entre plusieurs procédés, prenez d’abord le temps de choisir le procédé adapté à votre assemblage, puis comparez les appareils sur des données équivalentes.
Limites à respecter et erreurs à éviter
Le facteur de marche est une limite thermique, pas un conseil de cadence à optimiser à tout prix. Si le voyant de protection thermique s’allume, si le poste coupe le courant ou si la notice impose une pause, cessez le soudage et appliquez les instructions du fabricant. N’essayez pas de contourner une protection en obstruant, démontant ou modifiant l’appareil.
Évitez également de comparer des pourcentages sans leur intensité, de confondre puissance et durée, ou de supposer que le ventilateur autorise une utilisation continue. Un ventilateur peut continuer à tourner pendant le refroidissement, mais son fonctionnement ne supprime pas les limites indiquées. Gardez les entrées et sorties d’air dégagées, utilisez le poste dans l’environnement prévu et respectez les consignes d’entretien.
Enfin, le facteur de marche ne remplace pas les autres règles de sécurité du soudage. Protégez-vous des rayonnements de l’arc, des projections et des fumées, et assurez une ventilation appropriée au matériau et au procédé. Pour une installation inhabituelle, une alimentation incertaine ou des travaux présentant des risques particuliers, demandez conseil à une personne qualifiée et suivez la notice de l’équipement.
En pratique, retenez une règle simple : choisissez un poste dont le facteur de marche est documenté à l’intensité et pour le procédé que vous utiliserez réellement, dans des conditions compatibles avec votre atelier. C’est cette correspondance, bien plus qu’un pourcentage isolé, qui permet d’évaluer si un appareil conviendra à un usage régulier.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.