L’intensité ne se déduit pas de l’épaisseur seule : le procédé, la géométrie du joint et la position de soudage comptent aussi. Voici une méthode pour estimer le besoin, lire les caractéristiques d’un poste et affiner le réglage en vous appuyant sur les recommandations du fabricant.
Pour estimer l’intensité nécessaire d’un poste à souder, partez du métal à assembler, de son épaisseur et du type de joint, puis vérifiez les indications du fabricant pour le procédé et les consommables choisis. Une épaisseur identique peut demander des réglages différents selon qu’il s’agit d’un cordon sur un assemblage d’angle, d’une soudure bout à bout ou d’une tôle fine exposée au risque de perçage.
Il n’existe donc pas de tableau universel qui transforme directement une épaisseur en ampérage fiable. La bonne démarche consiste à déterminer le besoin du travail, à le confronter à la plage utile du poste, puis à valider le réglage sur une chute de métal comparable à la pièce réelle.
Épaisseur et intensité : comprendre le lien sans chercher une formule unique
L’intensité participe à l’énergie apportée à la pièce et à la capacité de faire fondre le métal de base. En règle générale, une pièce plus épaisse ou un joint qui exige une pénétration importante demande davantage d’énergie qu’une tôle mince. Mais l’intensité de soudage selon l’épaisseur ne peut être estimée correctement qu’en tenant compte de la manière dont cette énergie est apportée.
Le résultat dépend aussi de la vitesse d’avance, de la longueur d’arc, de la géométrie du cordon et, selon le procédé, de paramètres comme la tension ou la vitesse de dévidage. Un ampérage élevé ne garantit pas à lui seul une soudure solide : il peut provoquer un bain trop fluide, une déformation ou un perçage. À l’inverse, un réglage trop faible peut produire un cordon posé en surface, avec une fusion insuffisante.
La préparation des bords compte également. Sur des pièces épaisses, un chanfrein ou un accès des deux côtés peut permettre une fusion adaptée sans demander à un seul cordon de traverser toute l’épaisseur. Pour une tôle mince, un bon ajustage, des points de maintien et une séquence de soudage maîtrisée limitent l’échauffement local. L’objectif n’est pas de rechercher le maximum d’ampères, mais le réglage qui assure la fusion attendue sans détériorer la pièce.
À retenir L’épaisseur donne un premier indice, pas une consigne de réglage. Le procédé, le type de joint, le consommable et les recommandations du fabricant permettent de transformer cet indice en paramètres utilisables.
Le type d’assemblage change le besoin en chaleur
Avant de choisir l’ampérage d’un poste à souder, décrivez précisément l’assemblage. Deux pièces de même épaisseur ne dissipent pas la chaleur de la même façon si elles sont posées bord à bord, superposées ou réunies en angle. La masse de métal autour du cordon, la taille du bain à former et l’accès à la racine du joint changent la conduite du soudage.
- Joint bout à bout : l’écartement, l’alignement et la préparation des bords influencent la pénétration recherchée. Sur une épaisseur importante, un chanfrein ou un soudage depuis plusieurs faces peut être nécessaire selon la conception et la procédure retenue.
- Assemblage d’angle : les deux pièces absorbent la chaleur. La position de la torche ou de l’électrode et la forme du cordon influencent la fusion sur chaque face.
- Assemblage par recouvrement : le bord de la tôle supérieure peut chauffer rapidement. Une intensité trop forte ou une avance trop lente augmente le risque de percer la tôle la plus mince.
- Pièces bridées ou massives : elles évacuent et répartissent la chaleur différemment d’une pièce libre. Il faut aussi considérer les contraintes et le risque de déformation au refroidissement.
La position de soudage mérite la même attention. Un réglage adapté à un cordon à plat peut devenir difficile à contrôler en position verticale ou au plafond, où le bain doit rester maîtrisable. La préparation, le pointage et l’ordre des cordons peuvent alors avoir autant d’importance que la plage d’intensité disponible.
Pour comparer MMA et MIG/MAG sur des profilés ou des tôles fines, tenez compte du contrôle du bain, de la préparation et de l’environnement de travail, pas uniquement de la puissance affichée. Le guide sur le choix entre MMA et MIG/MAG pour les profilés en acier mince détaille ces différences de procédé.
Le procédé détermine comment interpréter les ampères
La même valeur d’intensité ne se traduit pas de la même façon en MMA, MIG/MAG et TIG. Les réglages disponibles, les consommables et la manière de transférer le métal diffèrent. Il faut donc partir des prescriptions correspondant au procédé réellement utilisé, et non transposer directement le réglage d’un appareil à un autre.
MMA à électrode enrobée
En MMA, l’intensité de départ dépend notamment du diamètre et du type d’électrode, de la position et de la pièce. Consultez d’abord la plage indiquée sur l’emballage ou la fiche technique de l’électrode. Le poste doit pouvoir fournir une intensité dans cette plage avec le facteur de marche nécessaire à votre usage. Un diamètre d’électrode inadapté peut rendre le travail difficile, même si le poste affiche une intensité maximale suffisante.
Le maintien de l’arc, l’amorçage et la longueur d’arc influencent le résultat. Si vous débutez, réalisez des essais sur une chute préparée de façon similaire et modifiez un paramètre à la fois. Le diamètre de l’électrode et le type de cordon sont expliqués plus en détail dans ce guide sur le choix du diamètre d’électrode.
MIG/MAG et TIG
En MIG/MAG, l’intensité varie avec les réglages de dévidage et de tension, ainsi qu’avec le fil, le diamètre, le gaz et la vitesse d’avance. Sur un poste synergique, la sélection d’un programme peut proposer un point de départ, mais elle ne dispense pas de vérifier les paramètres et de faire un cordon d’essai. En TIG, le courant doit être adapté au métal, à l’épaisseur, au type de courant disponible et à la technique employée. La maîtrise du bain, l’apport de métal et la préparation de la pièce comptent particulièrement.
Le choix du procédé peut donc orienter le poste à comparer avant même de regarder l’intensité maximale. Retrouvez les caractéristiques des postes classés par procédé, puis vérifiez les plages et les consommables associés à votre travail.
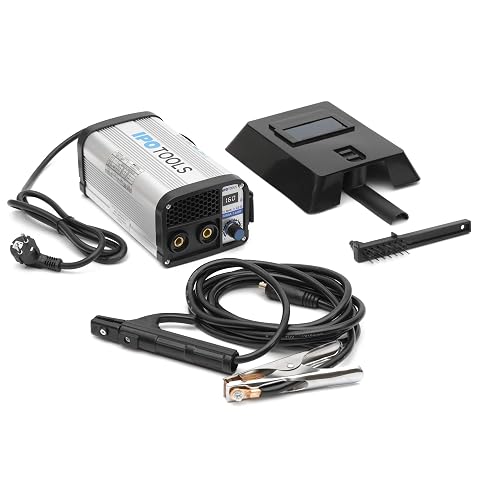
Un inverter MMA léger de 160 A, avec affichage numérique et fonctions d’aide à l’amorçage.
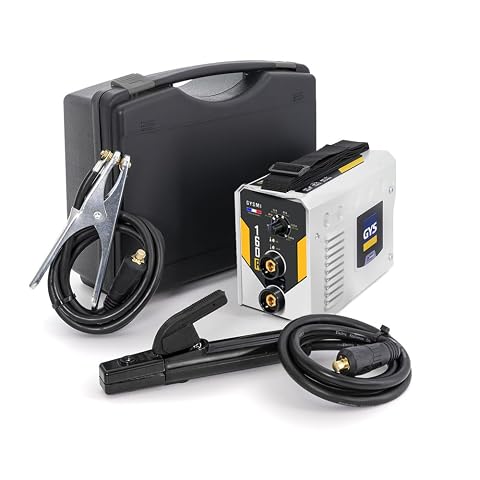
Un poste MMA compact et facile à transporter, avec aides à l’amorçage pour vos assemblages et réparations métalliques.
Lire les caractéristiques du poste au‑delà de l’intensité maximale
La valeur maximale mise en avant ne suffit pas à déterminer si un appareil convient. Examinez la plage de réglage réellement disponible pour le procédé visé, les données de sortie, le facteur de marche et les conditions d’alimentation indiquées par le fabricant. Un appareil peut atteindre une intensité élevée sur une durée limitée et devoir ensuite refroidir.
| Caractéristique à vérifier | Ce qu’elle vous apprend | Question à vous poser |
|---|
| Plage d’intensité par procédé | Les niveaux de courant accessibles avec la configuration considérée. | La plage couvre‑t‑elle le réglage recommandé pour mon consommable et mon assemblage ? |
| Facteur de marche | La durée de soudage possible à une intensité donnée avant la période de refroidissement spécifiée. | Cette durée correspond-elle à la longueur et à la fréquence de mes travaux ? |
| Alimentation électrique | Les conditions de branchement et les limites à respecter. | Mon installation est‑elle compatible avec les indications de la notice ? |
| Procédés et fonctions disponibles | Les modes de soudage pris en charge et les réglages associés. | Le mode proposé convient‑il à mon métal, mon joint et mon environnement ? |
| Consommables compatibles | Les électrodes, fils ou accessoires utilisables selon le fabricant. | Puis‑je employer le consommable prévu pour le travail et accéder à ses consignes ? |
Le facteur de marche est à examiner avec l’intensité à laquelle il est spécifié, et non comme une donnée isolée. Il est essentiel si vous enchaînez de longs cordons ou si l’usage est régulier. Pour comprendre comment l’interpréter, consultez notre article sur le facteur de marche d’un poste à souder.
Vérifiez aussi que la plage annoncée concerne bien le procédé souhaité. Un poste multiprocédé peut proposer des plages différentes selon le mode, et les accessoires ou consommables compatibles peuvent varier. Ne déduisez pas l’aptitude à un travail d’une seule mention comme « puissant » ou d’une intensité maximale affichée.
Une méthode concrète pour estimer l’intensité nécessaire
Pour relier épaisseur du métal et intensité de soudage sans partir d’une valeur hasardeuse, suivez cette démarche. Elle permet de cadrer la comparaison des postes et le premier réglage, mais ne remplace pas une procédure de soudage lorsqu’elle est requise.
- Identifiez le métal et les épaisseurs réelles. Relevez l’épaisseur de chaque pièce, surtout si elles sont différentes. Vérifiez aussi leur état, leur revêtement éventuel et la préparation prévue.
- Décrivez le joint. Notez s’il est bout à bout, en angle ou par recouvrement, la position de soudage, l’accès aux faces et le niveau de pénétration attendu. Une épaisseur seule ne décrit pas le travail à réaliser.
- Choisissez le procédé et le consommable. Pour le MMA, vérifiez le type et le diamètre d’électrode. En MIG/MAG, relevez le fil, le gaz et les paramètres associés. En TIG, tenez compte de la polarité ou du type de courant applicable et des recommandations correspondant au métal.
- Consultez les données du fabricant. Utilisez la notice du poste et les indications du consommable pour trouver une plage de départ compatible avec le procédé et le travail. Si une procédure ou un plan de soudage est fourni, il prime sur une règle générale.
- Comparez les postes sur leur plage utile. Vérifiez que le courant de départ demandé est accessible, que les réglages permettent de l’ajuster et que le facteur de marche convient au rythme prévu. Prenez en compte l’alimentation électrique réelle de l’atelier.
- Faites un essai sur une chute comparable. Reproduisez l’épaisseur, l’assemblage, la préparation et la position autant que possible. Observez l’amorçage, la stabilité, la fusion et l’aspect du cordon, puis ajustez selon les indications du fabricant.
Cette méthode vous aide à choisir un poste dont la plage correspond aux travaux réels, plutôt qu’à acheter une intensité maximale inutilisée. Si vos projets couvrent des épaisseurs et des procédés très variés, comparez aussi le nombre de réglages disponibles et la facilité à les retrouver d’un travail à l’autre.
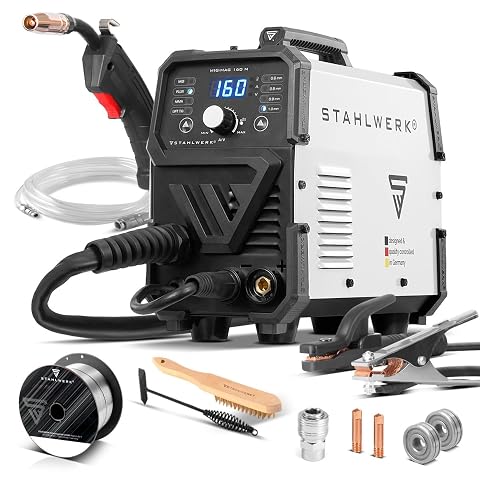
Un onduleur compact et synergique pour travailler au fil, à l’électrode ou en TIG Lift.
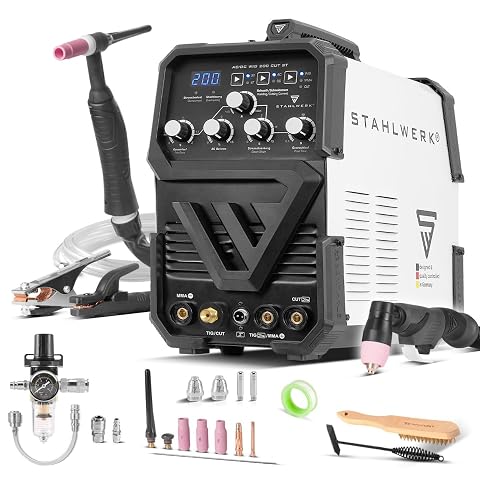
Trois procédés réunis dans un poste compact pour passer du soudage TIG AC/DC à l’électrode ou à la découpe plasma.
Affiner le réglage et reconnaître les erreurs courantes
Le réglage d’intensité pour souder se valide par étapes. Commencez par les recommandations du fabricant, puis vérifiez le comportement de l’arc ou du bain sur une chute. Changez un seul réglage à la fois : si vous modifiez simultanément le courant, la vitesse d’avance et la position de la torche, il devient difficile de comprendre l’effet de chaque changement.
Un cordon qui semble simplement posé sur la pièce peut signaler une fusion insuffisante, mais le courant n’est pas le seul facteur à examiner. La préparation, la vitesse d’avance, la longueur d’arc et la technique peuvent aussi être en cause. À l’inverse, un bain difficile à maîtriser, un bord qui s’affaisse ou un perçage peuvent indiquer un apport de chaleur excessif ou une avance trop lente. Arrêtez l’essai et vérifiez les réglages au lieu de poursuivre sur la pièce définitive.
- Ne compensez pas un mauvais ajustage en augmentant systématiquement l’intensité.
- Ne vous fiez pas à un cordon d’aspect régulier pour conclure à lui seul que la pénétration est suffisante.
- Ne comparez pas directement deux procédés à ampérage égal : leurs paramètres et leur transfert de chaleur diffèrent.
- Ne réglez pas le poste à sa valeur maximale dans l’espoir d’obtenir automatiquement une soudure plus résistante.
- Ne négligez pas l’état des connexions, de la torche ou des consommables, qui peut perturber la stabilité de l’arc et le résultat.
Pour un assemblage structurel, une réparation soumise à des efforts importants ou une pièce dont la défaillance aurait des conséquences, ne vous contentez pas d’un réglage empirique. Faites définir la procédure par une personne qualifiée et respectez les exigences applicables au travail.
Alimentation, durée de travail et sécurité : les limites à anticiper
Un poste qui offre la bonne plage d’intensité doit aussi être compatible avec votre installation. Consultez les indications de la notice concernant l’alimentation, les protections et les conditions de branchement. Ne supposez pas qu’une prise ou une rallonge convient parce que le poste peut démarrer : une alimentation inadaptée peut limiter son usage ou créer un risque. En cas de doute sur l’installation, demandez conseil à un électricien qualifié.
Anticipez les pauses imposées par le facteur de marche lorsque le travail comprend des cordons longs ou répétés. Une intensité disponible sur une courte durée ne correspond pas nécessairement à un usage continu. Le refroidissement, l’environnement et les conditions précisées par le fabricant peuvent également influer sur l’utilisation de l’appareil.
Enfin, l’estimation des ampères ne remplace pas les mesures de sécurité. Portez les équipements de protection adaptés au procédé, protégez les personnes à proximité des rayonnements de l’arc et assurez une ventilation adaptée aux fumées. Préparez les pièces et tenez compte des revêtements ou contaminants : si vous ne savez pas comment traiter un matériau ou un revêtement, ne le soudez pas avant d’avoir obtenu des consignes fiables.
En résumé, commencez par le joint et le procédé, utilisez les tableaux du fabricant pour établir un point de départ, puis validez‑le sur une pièce d’essai comparable. Cette démarche permet de comparer les postes sur leurs capacités réellement utiles, et non sur leur seule intensité maximale.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.