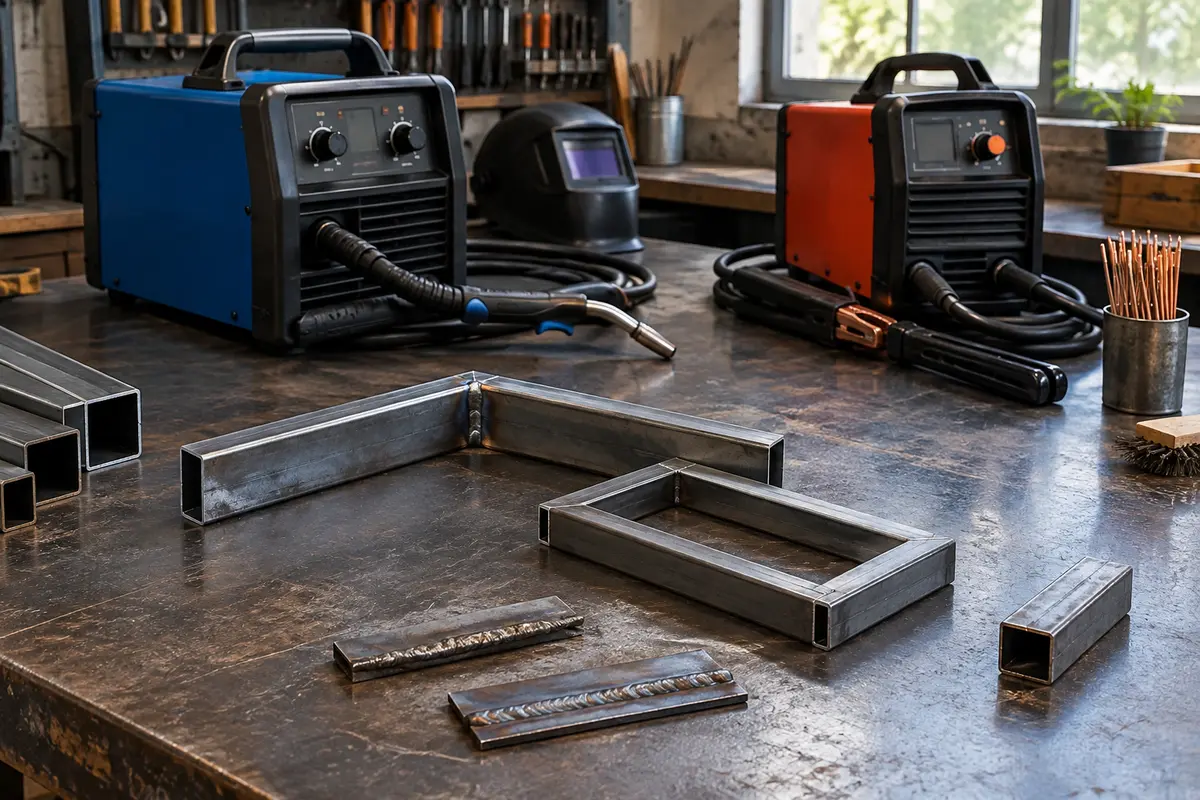
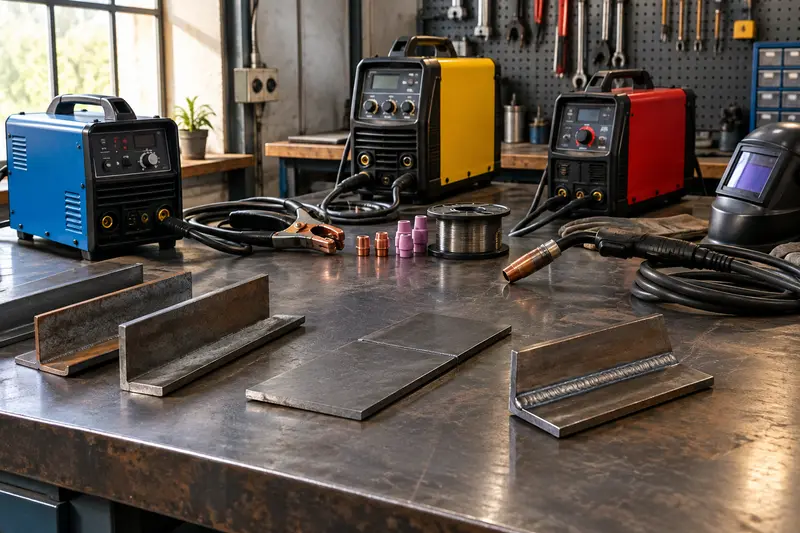
Pour souder des profilés en acier de faible épaisseur, le MIG/MAG facilite souvent le contrôle d’un cordon régulier, surtout sur des assemblages répétés en atelier. Le MMA reste pertinent pour des travaux ponctuels ou mobiles, à condition que l’épaisseur et la géométrie tolèrent son apport de chaleur.
Pour des profilés en acier de faible épaisseur, le MIG/MAG est généralement le plus facile à maîtriser lorsqu’il faut réaliser plusieurs assemblages réguliers en atelier. Son fil continu évite de changer d’électrode et aide à suivre le bain, mais il demande une alimentation en gaz et des réglages adaptés. Le MMA peut convenir à une réparation ponctuelle ou à un travail mobile, mais l’électrode enrobée et l’amorçage rendent le contrôle d’un profilé fin plus délicat.
Le meilleur choix dépend donc moins d’une règle universelle que de l’épaisseur réelle, de la forme du profilé, du nombre de pièces et des conditions de travail. Voici comment comparer le MMA ou le MIG/MAG pour l’acier fin, sans confondre facilité de prise en main et aptitude réelle à éviter le perçage ou la déformation.
Ce qui distingue les deux procédés sur un profilé fin
En MMA, l’arc se forme entre la pièce et une électrode enrobée tenue à la main. Cette électrode fond pour apporter le métal, tandis que son enrobage protège le bain et forme un laitier à retirer après soudage. L’électrode raccourcit au fil du travail : il faut donc interrompre le cordon, en changer, puis amorcer de nouveau. Sur une faible épaisseur, ces interruptions et la difficulté à garder une longueur d’arc régulière peuvent compliquer l’obtention d’un cordon propre.
En MIG/MAG, un fil est amené en continu par la torche et fond dans l’arc. Le bain est protégé par un gaz : pour l’acier, il s’agit généralement d’un gaz actif, d’où l’appellation MAG. Le fil continu permet d’avancer sans réamorcer à chaque remplacement d’électrode. Cela facilite souvent la régularité, mais ne rend pas le procédé automatique : vitesse d’avance, tension, débit de fil, gaz et geste doivent rester cohérents.
Le « bain » désigne le métal fondu à l’endroit du cordon. Sur une paroi mince, il faut apporter assez d’énergie pour assurer la fusion des bords, sans en apporter trop longtemps au même endroit. Un bain trop chaud peut traverser la paroi ou entraîner une déformation. Un bain trop froid, ou un déplacement trop rapide, peut au contraire donner une liaison insuffisante. Aucun procédé ne supprime ce compromis.
Pour une vue d’ensemble des caractéristiques de chaque méthode, consultez aussi notre guide sur le choix d’un procédé pour assembler de l’acier. Ici, la comparaison reste centrée sur les profilés de faible épaisseur.
Préparer les profilés avant le soudage
La préparation a un effet direct sur le résultat, que vous utilisiez le MIG/MAG ou le MMA. Un jeu irrégulier entre les pièces oblige à compenser pendant le soudage : une zone peut recevoir trop de métal ou trop de chaleur, tandis qu’une autre reste mal fusionnée. Avant de régler le poste, vérifiez que les profilés s’ajustent correctement et que les faces à assembler sont stables.
- Nettoyez les zones de soudage. Retirez les salissures, la rouille, la peinture et les résidus susceptibles de perturber l’arc ou de contaminer le bain. Pour un métal revêtu ou d’origine incertaine, identifiez le revêtement et les précautions nécessaires avant de commencer.
- Ajustez les pièces. Des chants bien positionnés limitent les écarts à combler. Sur un tube ou un profilé fermé, contrôlez l’alignement et la fermeture de l’assemblage, sans oublier que la chaleur peut déplacer les pièces.
- Immobilisez et pointez. Des points de maintien répartis aident à conserver la géométrie. Vérifiez l’équerrage et l’alignement avant de réaliser le cordon définitif.
- Faites un essai sur une chute comparable. La même nuance, une épaisseur proche et une géométrie similaire donnent des indications plus utiles qu’un essai sur une tôle différente.
Sur les profilés creux, l’accès au joint peut être limité par les angles et les parois voisines. Il faut alors choisir l’ordre des points et des cordons pour conserver une bonne visibilité et éviter de chauffer longuement un seul côté. La longueur du cordon nécessaire compte aussi : une liaison courte et bien ajustée ne se traite pas comme un assemblage continu sur toute la longueur.
Le revêtement mérite une attention particulière. Ne soudez pas directement une surface peinte, galvanisée ou autrement traitée sans avoir identifié les mesures de préparation et de maîtrise des fumées adaptées. Les consignes de sécurité doivent être établies avant le travail, pas une fois l’arc amorcé.
MIG/MAG : un bain plus facile à suivre, avec un poste à régler
Le soudage MIG/MAG sur faible épaisseur est souvent apprécié parce que le fil avance de manière continue et que le soudeur n’a pas à gérer la longueur d’une électrode enrobée. Avec une installation correctement réglée, il est possible de suivre un bain de petite taille et de garder une cadence régulière. C’est un avantage pour des séries de profilés ou des travaux réalisés dans un atelier où le poste et la bouteille de gaz peuvent rester en place.
Le résultat dépend néanmoins de l’accord entre plusieurs paramètres : la vitesse de fil, la tension, le gaz, le diamètre et la nature du fil, ainsi que la vitesse de déplacement. Un réglage trop énergique risque de percer la paroi ; une avance trop rapide ou un apport insuffisant peut laisser un cordon mal lié. Commencez par les indications du fabricant du poste et du fil, puis validez le réglage sur une chute. Une technique adaptée peut consister à réaliser des cordons courts ou des points espacés plutôt qu’à maintenir l’arc longtemps sur une zone mince.
Le MIG/MAG demande aussi une préparation de l’installation : bouteille et gaz compatibles, raccordements en bon état, bobine correctement montée, galets adaptés et torche propre. Un défaut de dévidage rend l’arc irrégulier. Un gaz qui ne protège pas correctement le bain peut provoquer des défauts. En extérieur, le vent disperse le gaz de protection ; le procédé devient alors plus difficile à employer sans abri approprié. Les limites sont expliquées dans notre article sur l’effet du vent sur le soudage MIG/MAG.
Pour les pièces fines, recherchez un appareil et une configuration capables de fonctionner de manière stable dans la plage de réglage nécessaire au projet. La valeur maximale d’intensité ne suffit pas à comparer deux postes : la stabilité à faible puissance, les possibilités de réglage et la compatibilité des consommables comptent davantage ici.
Si vous comparez des appareils dédiés à ce procédé, le rayon des postes MIG/MAG permet de consulter les caractéristiques selon les configurations proposées.
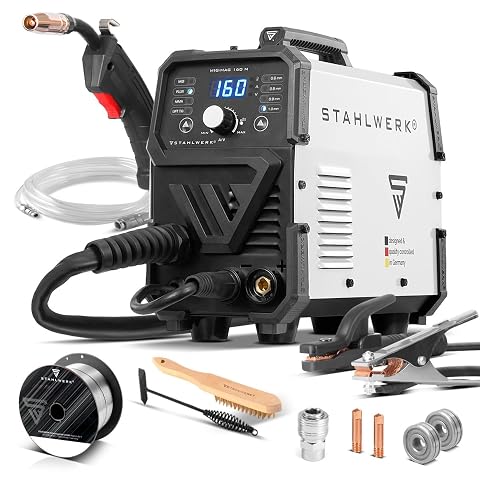
Un onduleur compact et synergique pour travailler au fil, à l’électrode ou en TIG Lift.
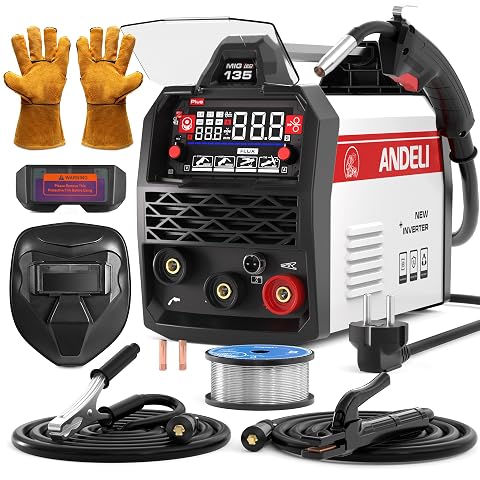
Un poste compact et polyvalent pour souder en MIG sans gaz, en TIG Lift ou à l’électrode, avec réglage synergique.
MMA : mobile et simple à installer, mais plus exigeant sur le fin
Le soudage MMA sur acier fin a pour avantage de ne pas nécessiter de bouteille de gaz. Le matériel est plus facile à déplacer et l’installation est moins encombrante. Cette simplicité devient utile pour une réparation ponctuelle, dans un endroit où le poste doit être transporté ou quand le travail extérieur rend la protection gazeuse du MIG/MAG difficile. Elle ne signifie toutefois pas que l’électrode enrobée est le procédé le plus simple pour une paroi mince.
Le diamètre et le type d’électrode doivent être compatibles avec l’épaisseur, la position et le cordon à réaliser. Une électrode trop grosse ou un réglage trop élevé peut apporter trop de chaleur et traverser le profilé. À l’inverse, un réglage trop bas peut rendre l’arc instable ou nuire à la fusion. Les possibilités dépendent des électrodes utilisables et de la plage réellement maîtrisée par le poste. Notre guide sur le diamètre d’électrode selon l’épaisseur de l’acier aide à comprendre ce critère.
Le geste demande une longueur d’arc constante et une progression maîtrisée. Il faut aussi tenir compte du laitier : celui‑ci doit être retiré et le cordon contrôlé avant de poursuivre, notamment si plusieurs passes sont nécessaires. Les réamorçages laissent des reprises qui peuvent être moins discrètes que sur un cordon réalisé au fil continu. Sur une section étroite, l’enrobage et les fumées peuvent également gêner la visibilité et l’accès à la zone.
Le MMA reste donc envisageable si le profilé n’est pas trop mince pour l’électrode et la plage de réglage disponibles, si la longueur de cordon est limitée et si vous maîtrisez déjà l’amorçage. Pour les personnes qui débutent, s’exercer d’abord sur des chutes comparables permet de repérer rapidement les signes d’un apport excessif de chaleur ou d’une fusion insuffisante.
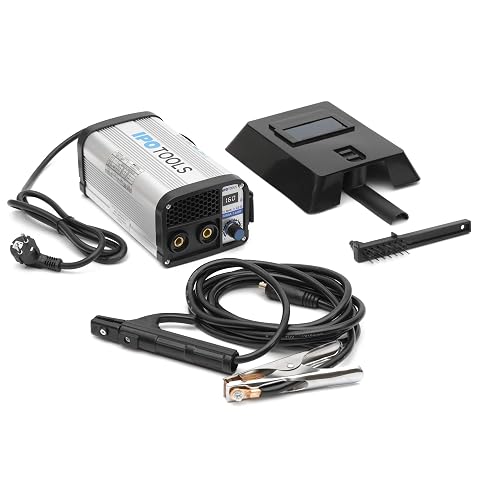
Un inverter MMA léger de 160 A, avec affichage numérique et fonctions d’aide à l’amorçage.
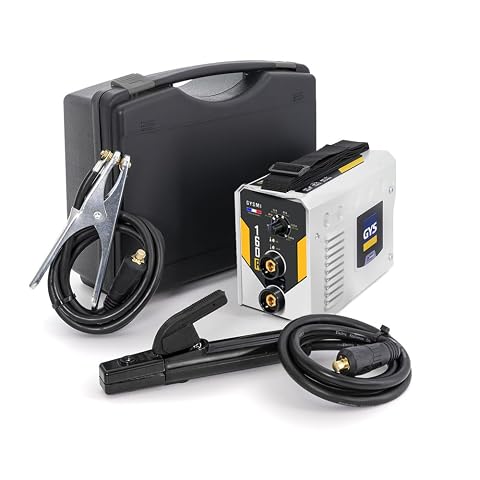
Un poste MMA compact et facile à transporter, avec aides à l’amorçage pour vos assemblages et réparations métalliques.
Comparatif pratique pour choisir entre MMA et MIG/MAG
Le tableau résume les différences utiles pour un assemblage de profilés en acier de faible épaisseur. Il ne remplace pas un essai : l’épaisseur exacte, la nuance, la forme du joint et les capacités du poste modifient le résultat.
| Critère | MIG/MAG | MMA |
|---|
| Contrôle du cordon | Fil continu et suivi régulier du bain si le dévidage et les réglages sont corrects. | Longueur d’arc et progression à contrôler à la main ; reprises à chaque changement d’électrode. |
| Faible épaisseur | Souvent plus adapté aux parois fines, à condition de limiter l’apport de chaleur et de stabiliser le réglage. | Plus délicat ; l’électrode et la plage de réglage doivent convenir à la pièce. |
| Préparation du poste | Réglage du fil, du gaz, de la torche et du dévidage. | Choix des électrodes et réglage du courant, sans circuit de gaz externe. |
| Travail en extérieur | Le gaz de protection peut être perturbé par le vent. | Plus simple à déplacer et sans gaz externe, sous réserve des conditions de sécurité. |
| Travaux répétés en atelier | Pratique pour enchaîner des pièces et conserver un rythme régulier. | Changements d’électrode et nettoyage du laitier interrompent davantage le travail. |
| Apprentissage sur profilé fin | Le réglage demande une prise en main, mais le fil continu facilite souvent la régularité. | L’amorçage, la tenue de l’arc et les reprises ajoutent des difficultés. |
Repère de décision Pour des profilés fins répétés et accessibles en atelier, partez plutôt sur le MIG/MAG. Pour une intervention mobile et ponctuelle, envisagez le MMA seulement si l’épaisseur, l’électrode et votre expérience permettent un apport de chaleur maîtrisé.
Ce comparatif ne signifie pas que le MIG/MAG convient à toute épaisseur, ni que le MMA est exclu dès qu’un profilé est mince. Les limites du poste, les recommandations des fabricants et la qualité attendue de l’assemblage doivent primer sur la seule facilité apparente du procédé.
Une méthode de travail pour limiter les défauts
- Définissez le joint. Repérez les surfaces en contact, la position de soudage, l’accès à la torche ou à l’électrode et la longueur réellement nécessaire. Un angle serré ou un profilé fermé peut rendre la progression difficile, même avec le procédé le mieux adapté.
- Préparez une chute d’essai. Reproduisez autant que possible l’épaisseur et l’assemblage. Pour le MIG/MAG, vérifiez la stabilité du fil et l’aspect du cordon. Pour le MMA, observez la facilité d’amorçage, la tenue de l’arc et le retrait du laitier.
- Commencez par des points bien répartis. Ils maintiennent les pièces en place avant les cordons définitifs. Contrôlez à nouveau l’alignement, car la chauffe peut déplacer un profilé long ou mal bridé.
- Répartissez l’apport de chaleur. Évitez de rester longtemps sur la même zone. Selon le joint, des cordons courts et une progression alternée peuvent limiter l’échauffement local et les déformations. La séquence doit rester compatible avec la solidité attendue.
- Contrôlez le résultat. Vérifiez visuellement la continuité, les bords fondus et l’absence de perforation, de fissure apparente ou de manque évident de liaison. Si l’assemblage doit supporter une charge importante ou répondre à une exigence technique, ne vous contentez pas d’un aspect extérieur : faites valider la méthode et le contrôle par une personne qualifiée.
Les premiers essais donnent des indices utiles. Un trou ou un bord qui s’affaisse indique généralement un excès d’énergie locale ou un maintien trop long. Un cordon posé en surface sans liaison apparente peut signaler un manque de fusion, une progression inadaptée ou une préparation insuffisante. Ne corrigez pas un défaut en augmentant systématiquement l’intensité : identifiez d’abord sa cause.
Limites, erreurs fréquentes et sécurité
La première erreur consiste à choisir le procédé d’après l’intensité maximale affichée. Sur un profilé fin, il faut surtout vérifier que le poste permet un réglage stable dans la plage utile et qu’il accepte les consommables adaptés. Une puissance maximale élevée ne garantit ni un arc stable à faible énergie, ni un cordon réussi.
Une autre erreur est de penser que le MIG/MAG évite toute difficulté parce que le fil avance automatiquement. Le dévidage est continu, mais le soudeur doit toujours guider la torche, maintenir une distance cohérente et surveiller le bain. À l’inverse, l’absence de gaz externe en MMA ne dispense ni de préparer le métal, ni de retirer le laitier, ni de choisir une électrode appropriée.
Ne négligez pas non plus les déformations. Un profilé mince peut se voiler sous l’effet de la chaleur, surtout si le cordon est long, si les pièces sont mal ajustées ou si l’assemblage est maintenu de manière insuffisante. Des essais et une séquence réfléchie aident à anticiper ce phénomène, mais les assemblages soumis à des contraintes importantes justifient l’avis d’un professionnel.
Enfin, le soudage expose aux rayonnements de l’arc, aux projections, aux fumées et au risque d’incendie. Portez les protections adaptées au procédé et assurez une ventilation efficace. Retirez ou protégez les matières inflammables, protégez les personnes voisines et respectez les notices des équipements et consommables. Pour un acier galvanisé, peint ou traité, vérifiez les précautions spécifiques avant toute intervention : un masque et une ventilation ordinaire ne suffisent pas nécessairement à maîtriser les risques liés à certains revêtements.
En résumé, pour souder régulièrement des profilés en acier fin dans un environnement maîtrisé, le MIG/MAG est souvent le choix le plus pratique. Le MMA garde un intérêt pour la mobilité et les travaux ponctuels, mais demande une bonne maîtrise et une compatibilité réelle entre électrode et épaisseur. Dans les deux cas, la préparation, l’essai sur chute et le contrôle du cordon sont indispensables.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.