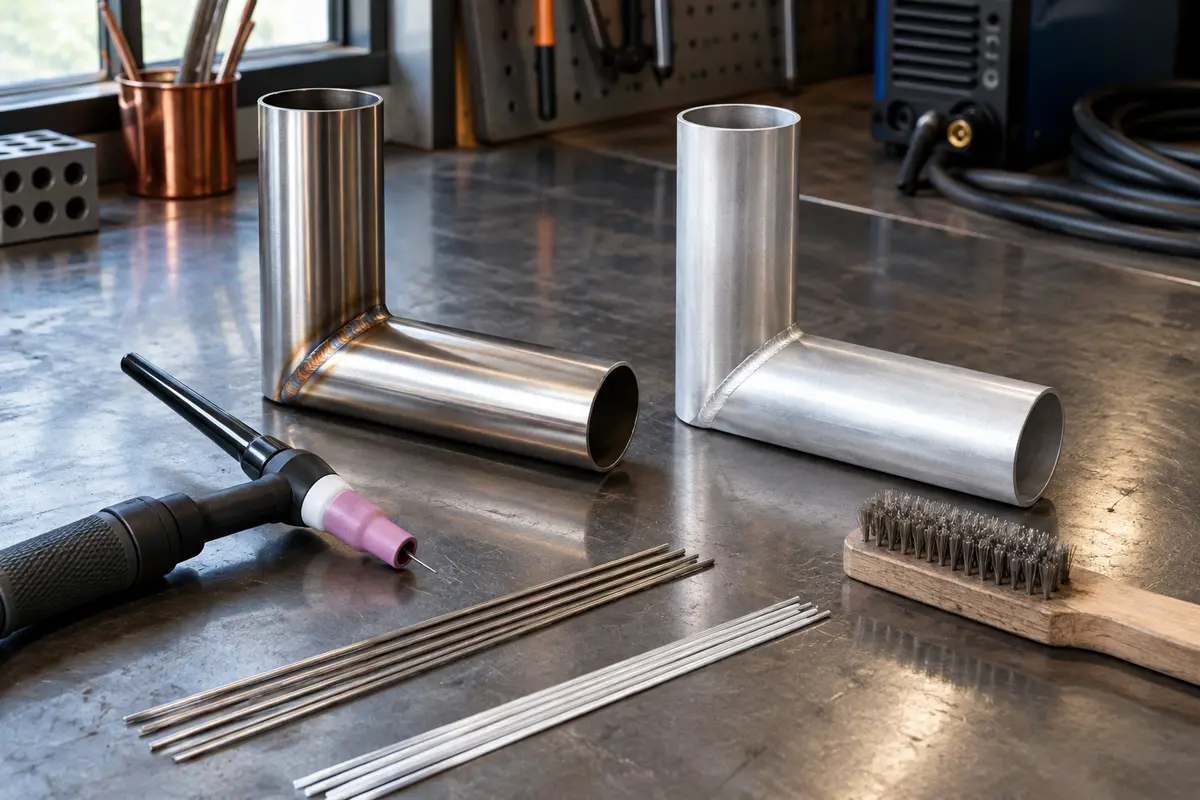
Le TIG convient aux deux métaux, mais il ne se pratique pas avec les mêmes réglages ni la même préparation. L’inox se soude généralement en courant continu, tandis que l’aluminium demande un poste en courant alternatif et un nettoyage soigneux de son oxyde.
Oui, le TIG permet d’assembler l’inox comme l’aluminium, à condition d’adapter le courant, les consommables et la préparation au métal. Pour l’inox, on travaille généralement en courant continu avec l’électrode au négatif. Pour souder de l’aluminium au TIG, le courant alternatif est le choix courant, car il aide à éliminer la couche d’oxyde réfractaire qui recouvre le métal.
La différence ne se limite pas au réglage du poste. La propreté, la baguette d’apport, l’électrode de tungstène et parfois la protection envers doivent aussi être choisis en fonction de l’alliage et de l’assemblage. Voici les critères à vérifier avant de sélectionner un équipement ou de préparer vos pièces.
Le TIG convient‑il à l’inox et à l’aluminium ?
Le TIG est apprécié pour le contrôle précis de l’arc et du bain de fusion. Il convient aux assemblages soignés, aux pièces fines et aux travaux où l’aspect du cordon compte. Il peut servir sur l’inox et sur l’aluminium, mais pas avec un réglage unique que l’on appliquerait indifféremment aux deux matériaux.
Pour souder de l’inox au TIG, un poste en courant continu suffit généralement. Le réglage se fait selon l’épaisseur, la géométrie du joint, la position et la nuance d’inox. Une torche TIG correctement équipée, une protection gazeuse stable et des surfaces propres sont essentielles pour limiter l’oxydation et les défauts de fusion.
Pour souder de l’aluminium au TIG, il faut en règle générale un poste capable de travailler en courant alternatif. L’aluminium conduit rapidement la chaleur et sa couche d’oxyde ne fond pas comme le métal sous-jacent. L’alternance des polarités aide à nettoyer cette couche pendant le soudage, mais exige aussi des réglages adaptés à la machine et à l’électrode.
Le TIG n’est pas nécessairement le procédé le plus rapide pour chaque pièce. Sur des épaisseurs importantes ou des séries répétitives, comparez aussi le temps de préparation et la cadence attendue. Le type d’assemblage, le niveau de finition recherché et votre pratique comptent autant que le métal lui‑même.
Avant de choisir un poste, distinguez les exigences propres à chaque métal. Le tableau ci‑dessous donne des repères généraux. La fiche du poste, les préconisations du fabricant des consommables et la procédure de soudage applicable à la pièce restent prioritaires.
| Critère | Inox | Aluminium |
|---|
| Courant habituel | Courant continu, électrode au négatif | Courant alternatif, réglages propres au poste |
|---|
| Préparation clé | Dégraisser et éviter toute contamination par l’acier ordinaire | Dégraisser puis retirer l’oxyde avec un outil dédié |
|---|
| Apport | Baguette compatible avec la nuance et l’usage | Baguette choisie selon l’alliage et les exigences de la pièce |
|---|
| Point de vigilance | Oxydation, contamination et protection de l’envers du joint | Oxyde tenace, échauffement rapide et déformation |
|---|
Les réglages ne se transfèrent donc pas automatiquement d’un matériau à l’autre. Une machine adaptée à l’inox en courant continu n’a pas nécessairement la fonction nécessaire pour l’aluminium. Inversement, la présence d’un mode alternatif ne dispense ni du choix correct des consommables ni du nettoyage des pièces.
Il ne faut pas non plus confondre le soudage de l’inox et celui de l’aluminium avec l’assemblage direct de ces deux métaux entre eux. Un joint inox-aluminium pose des difficultés métallurgiques spécifiques et ne se traite pas comme un assemblage homogène courant. Pour ce type de liaison, faites définir une méthode par une personne compétente et suivez une procédure adaptée à l’application.
Préparer l’inox avant le soudage TIG
Sur l’inox, la préparation vise d’abord à obtenir des bords propres et à éviter les contaminations. Les particules d’acier ordinaire laissées par une brosse, un disque ou un établi peuvent affecter la surface inoxydable. Réservez donc des outils propres à l’inox et ne les réutilisez pas sur de l’acier carbone avant de revenir à cette pièce.
- Éliminez les salissures et les corps gras. Dégraissez les surfaces avec un produit adapté, puis laissez‑les sécher. N’employez pas un produit dont la composition ou l’usage est inconnu.
- Nettoyez les bords. Enlevez les bavures et les oxydes gênants avec un outil propre. Si une préparation de chanfrein est nécessaire, adaptez‑la à l’épaisseur et à la forme du joint plutôt que de reprendre une géométrie standard sans vérification.
- Ajustez et immobilisez les pièces. Un jeu régulier et des pointages bien placés facilitent le maintien de l’alignement. Sur une tôle fine, une forte chauffe localisée peut déformer la pièce, d’où l’intérêt d’une séquence réfléchie et d’un montage stable.
- Protégez l’envers si le joint l’exige. Pour une pénétration complète, une conduite ou une pièce sensible à l’oxydation interne, une protection gazeuse envers peut être nécessaire. Ce besoin dépend de la géométrie, de la nuance et du niveau de qualité demandé.
Choisissez la baguette d’apport selon la nuance d’inox, la composition de la pièce et les conditions de service. Une baguette simplement décrite comme « inox » ne suffit pas à garantir sa compatibilité. Vérifiez sa désignation et les recommandations applicables au métal de base. Pour un assemblage sans apport, cette décision doit aussi tenir compte de l’épaisseur, de la conception du joint et du risque de fissuration ou de déformation.
Évitez enfin de laisser longtemps les pièces préparées exposées à la poussière, aux projections d’huile ou à des outils contaminés. Le nettoyage doit précéder le soudage d’assez près pour conserver une surface propre. Après soudage, la couleur du cordon et de la zone chauffée peut signaler une oxydation, mais son traitement dépend de l’usage de la pièce et des exigences de corrosion. N’improvisez pas de décapage ou de passivation sans respecter les consignes du produit et les règles de sécurité associées.
Comment préparer l’aluminium pour le soudage TIG
Préparer l’aluminium pour le soudage TIG demande une attention particulière à deux contaminants : la graisse et l’oxyde. La couche d’oxyde se reforme à l’air et possède une température de fusion bien supérieure à celle de l’aluminium. Un bain peut donc sembler fondre tandis que l’oxyde gêne encore la fusion ou reste emprisonné dans le joint.
- Enlevez d’abord l’huile et les salissures. Dégraissez avec un produit compatible, sur une pièce froide, puis laissez sécher complètement. Nettoyer une pièce grasse à la brosse risque de déplacer les contaminants au lieu de les éliminer.
- Retirez l’oxyde avec un outil réservé à l’aluminium. Une brosse en acier inoxydable propre ou un outil de grattage adapté peut convenir. Ne prenez pas une brosse ayant servi sur de l’acier ordinaire : des particules transférées peuvent contaminer la surface.
- Préparez le joint et les bords. Supprimez bavures, copeaux et arêtes irrégulières. Pour une pièce épaisse, la préparation du joint peut être nécessaire afin d’obtenir une fusion correcte. Elle se détermine selon l’épaisseur, la position et la procédure visée.
- Assemblez rapidement après nettoyage. Limitez le délai entre le retrait de l’oxyde et le soudage. Gardez les baguettes propres et sèches, et évitez de les poser sur un établi poussiéreux.
Le choix de la baguette dépend de l’alliage d’aluminium, de l’assemblage et de l’usage final. Les alliages ne se soudent pas tous de la même manière, et une baguette choisie seulement parce que sa couleur paraît proche n’est pas un critère fiable. Relevez autant que possible la désignation du métal de base, puis vérifiez la compatibilité auprès des informations techniques du fabricant ou d’un professionnel si l’alliage est inconnu ou si la pièce est importante.
L’aluminium dissipe la chaleur rapidement, mais il peut aussi se déformer ou percer lorsque le bain se forme. Cette combinaison rend trompeuse l’évaluation à l’œil, surtout lorsque l’on travaille une tôle fine ou une pièce massive qui absorbe beaucoup d’énergie. La propreté du joint, la maîtrise de la chauffe, le montage et les essais sur une chute du même alliage aident à réduire les erreurs. Ne compensez pas une surface mal préparée en augmentant simplement le courant.
Le nettoyage par l’action du courant alternatif ne remplace pas cette préparation mécanique et chimique. Il aide à rompre l’oxyde au cours du soudage, mais ne retire pas une couche épaisse de graisse, des copeaux ou des salissures incrustées. Préparer proprement la pièce en amont reste donc indispensable.
Choisir les consommables et les réglages
La torche, l’électrode, la baguette d’apport et le gaz de protection forment un ensemble. Pour l’inox, le tungstène travaille généralement en courant continu avec une électrode au négatif. Pour l’aluminium en alternatif, le comportement de la pointe dépend du type d’électrode, de son diamètre, du courant et des fonctions du poste. Consultez les indications du fabricant plutôt que d’appliquer une forme de préparation de tungstène valable pour toutes les machines.
La protection gazeuse est le plus souvent à base d’argon pour les usages courants. Le débit dépend notamment de la torche, de la buse et des conditions de travail. Un débit trop faible peut laisser entrer l’air, tandis qu’un débit excessif peut perturber la protection par turbulence. Le vent et les courants d’air fragilisent également le bain protégé : évitez de souder dehors sans protection adaptée contre les mouvements d’air.
En courant alternatif, certains postes permettent de régler l’équilibre entre les phases de nettoyage et de pénétration, ainsi que la fréquence. Ces réglages ne se lisent pas toujours de la même façon d’un appareil à l’autre. Commencez par les recommandations du constructeur, vérifiez la stabilité de l’arc sur une chute, puis ajustez selon le résultat. Une fonction pulsée peut aider à contrôler l’apport thermique dans certaines situations, mais elle ne remplace ni le choix du bon mode ni une préparation correcte.
Pour comparer les consommables de soudage, vérifiez que leur désignation correspond au métal de base et au procédé TIG. Il faut aussi considérer le diamètre de la baguette, la taille de l’électrode, le type de pince et la plage de courant réellement utilisée. Un consommable inadapté peut rendre l’arc instable ou compromettre la qualité du joint, même avec un poste qui possède les fonctions requises.
À retenir L’alternatif est le repère habituel pour le TIG aluminium, tandis que le courant continu convient généralement au TIG inox. Dans les deux cas, préparez les surfaces et choisissez les consommables selon le métal et l’assemblage.
Quel poste TIG choisir pour l’inox et l’aluminium ?
Si vous ne soudez que de l’inox, un poste TIG en courant continu peut convenir, sous réserve que sa plage de réglage et son facteur de marche correspondent à vos travaux. Un poste TIG pour inox ne doit pas être choisi d’après l’intensité maximale seule : vérifiez aussi le courant minimal utile, le mode de démarrage, la compatibilité de la torche et les indications de fonctionnement continu fournies par le fabricant.
Pour travailler sur les deux métaux, recherchez un appareil TIG AC/DC, capable de fournir le courant continu pour l’inox et le courant alternatif nécessaire aux usages courants sur l’aluminium. Vérifiez que le mode alternatif est bien prévu pour le TIG, et examinez les réglages disponibles pour le nettoyage et la stabilité de l’arc. Un poste AC/DC est plus polyvalent, mais ne garantit pas à lui seul la réussite : les consommables, la préparation, l’alimentation électrique et la pratique restent déterminants.
- Comparez les plages d’intensité utiles à vos épaisseurs et à vos assemblages, plutôt que de vous arrêter à la valeur maximale annoncée.
- Vérifiez les fonctions de démarrage et de commande, par exemple l’amorçage haute fréquence ou une commande à distance, si elles sont nécessaires à vos gestes et à votre environnement.
- Lisez le facteur de marche aux intensités que vous utiliserez. Il indique les conditions de durée de fonctionnement et de refroidissement à respecter, selon la définition du fabricant.
- Contrôlez l’alimentation et les accessoires : torche, câble de masse, détendeur, bouteille et consommables doivent être compatibles avec le poste et le travail envisagé.
Pour comparer les appareils par procédé, consultez la rubrique des postes TIG. Si vos projets portent uniquement sur l’inox et ne nécessitent pas l’alternatif, comparez les modèles continus avec vos besoins réels. Si l’aluminium est prévu, ne choisissez pas un appareil sur la seule présence du mot « TIG » dans sa désignation.
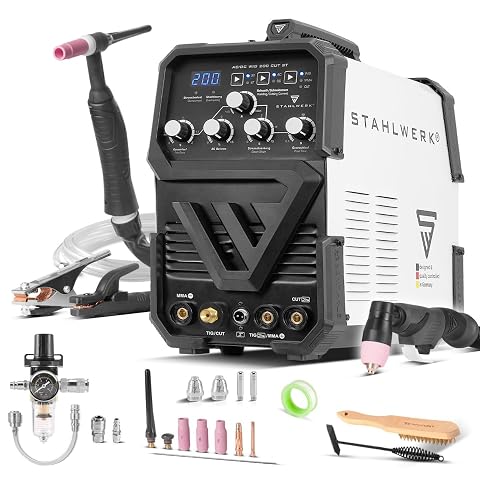
Trois procédés réunis dans un poste compact pour passer du soudage TIG AC/DC à l’électrode ou à la découpe plasma.
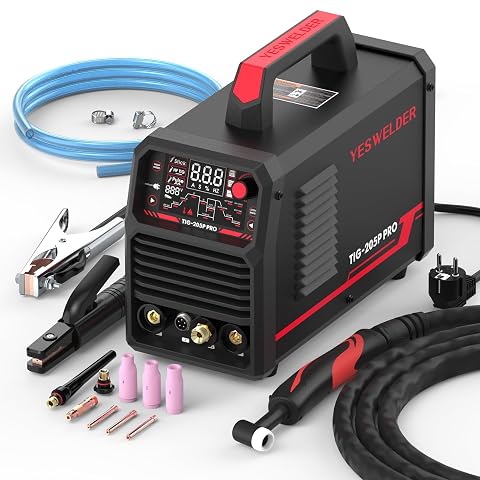
Un poste compact pour alterner entre TIG CC, TIG pulsé et MMA, avec amorçage HF et mémoire des réglages.
Vérifications avant l’assemblage et erreurs à éviter
Avant d’amorcer, confirmez l’identification du métal, le réglage du courant et la compatibilité de la baguette. Faites un contrôle visuel des surfaces, de l’ajustement et du maintien des pièces. Sur une chute représentative, vérifiez que l’arc est stable et que la protection gazeuse fonctionne. Cette étape est particulièrement utile quand vous changez d’alliage, de diamètre de tungstène ou de configuration de torche.
- Ne soudez pas de l’aluminium avec un poste TIG uniquement continu en pensant que la préparation de surface suffira à compenser l’absence du mode approprié.
- Ne réutilisez pas sans nettoyage une brosse ou un disque ayant servi sur de l’acier ordinaire, surtout pour l’inox ou l’aluminium.
- Ne choisissez pas une baguette sans connaître au moins autant que possible la nuance ou la famille d’alliage.
- Ne dirigez pas l’arc vers une pièce exposée au vent et ne laissez pas de contaminants sur le métal ou dans le joint.
Le soudage TIG produit un rayonnement intense, des projections et des fumées qui peuvent dépendre des matériaux et des produits présents sur la pièce. Protégez les yeux et la peau avec un équipement adapté, assurez une ventilation suffisante et écartez les matières inflammables. Les précautions générales de protection pour le soudage ne remplacent pas les consignes du fabricant ni l’évaluation des risques de votre atelier.
En résumé, l’inox et l’aluminium sont tous deux soudables au TIG, mais réclament des conditions distinctes. Le courant continu est le choix habituel pour l’inox ; l’alternatif et un nettoyage rigoureux sont les repères essentiels pour l’aluminium. Un poste AC/DC est pertinent si vous travaillez les deux, à condition de vérifier ses caractéristiques et de préparer chaque métal selon ses besoins propres.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.