Description
Trois procédés dans un seul poste
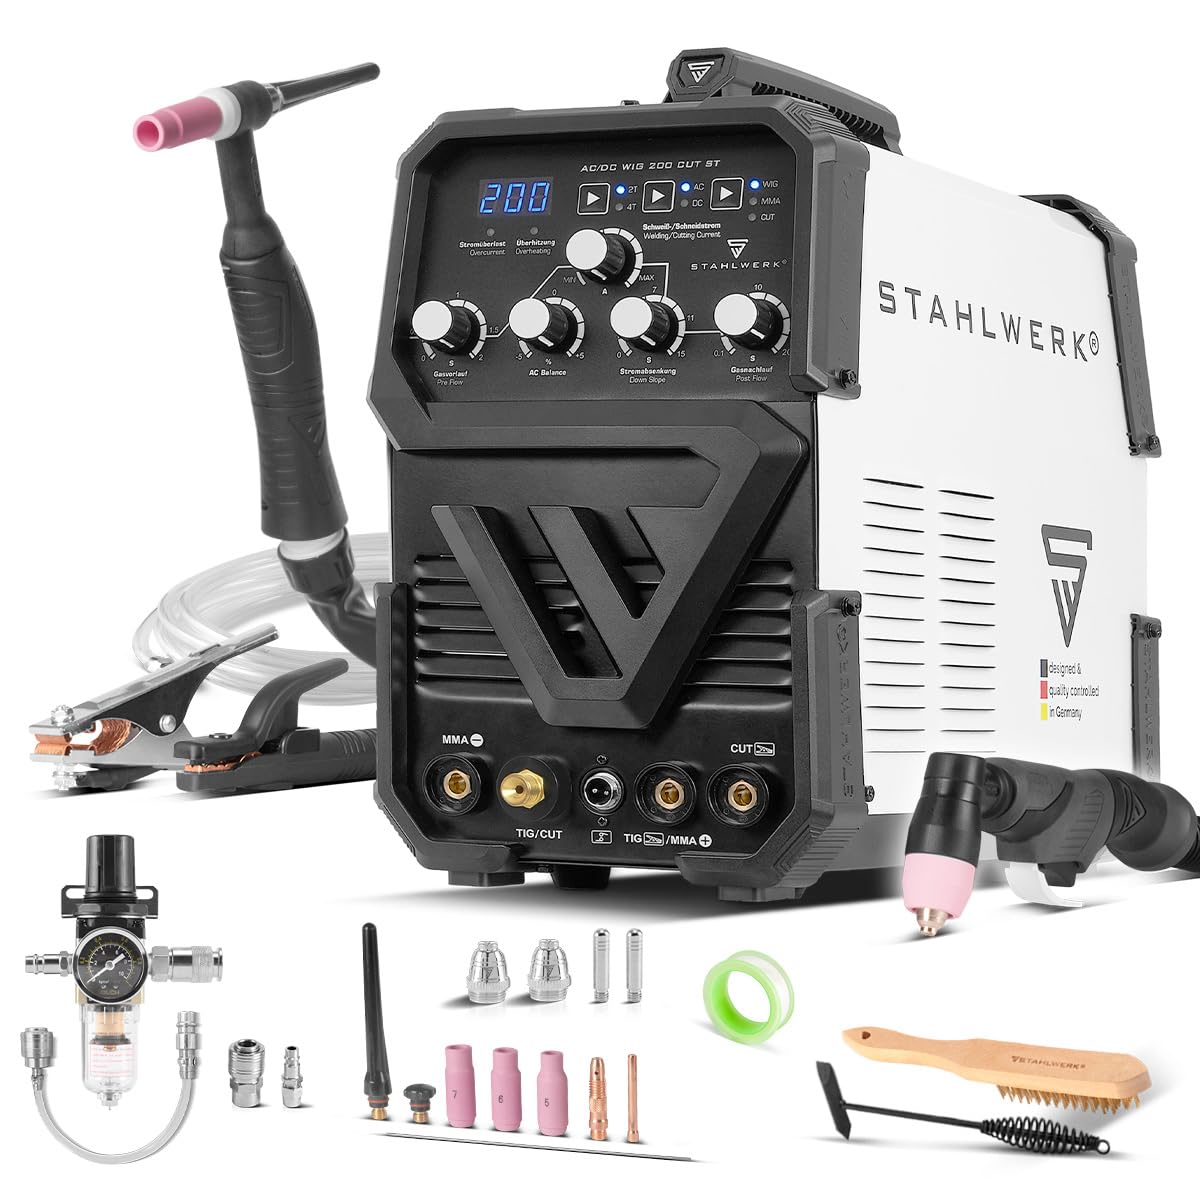
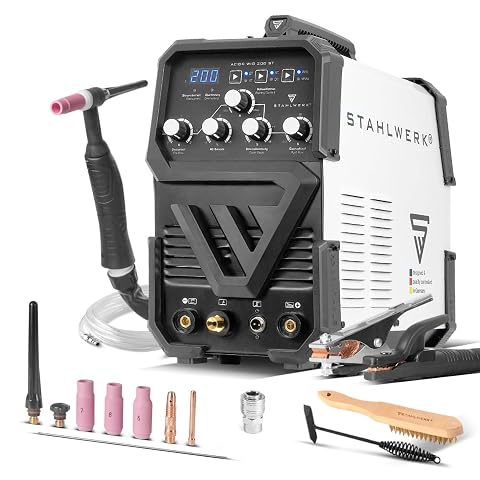
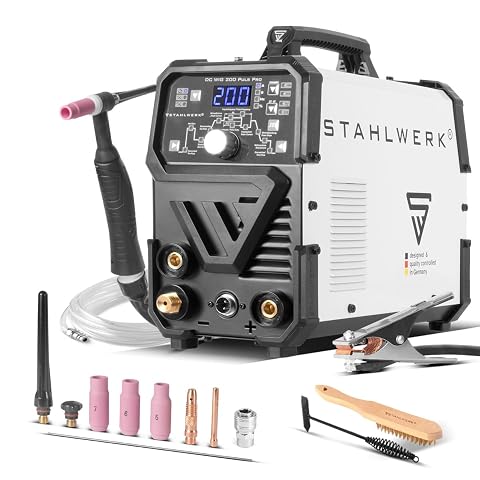
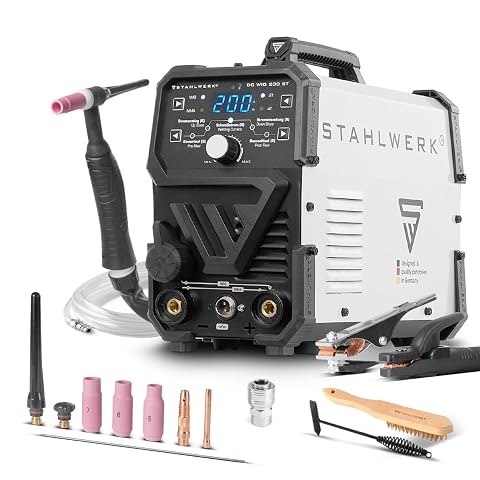
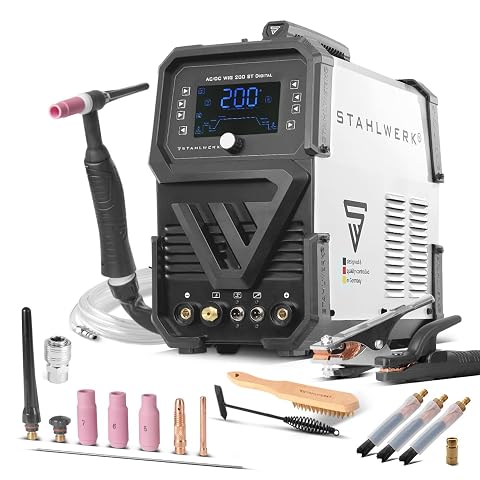
Le Stahlwerk AC/DC TIG 200 CUT ST rassemble le soudage TIG, le soudage MMA à l’électrode et la découpe plasma. Cette combinaison permet de passer d’un assemblage à une coupe sans multiplier les postes dans l’atelier. Le TIG et le MMA sont utilisables jusqu’à 200 A, tandis que la fonction plasma délivre un courant de coupe réglable de 20 à 45 A.
Le poste convient aux travaux sur différents métaux conducteurs. En soudage, les modes AC et DC permettent d’aborder notamment l’acier, l’acier inoxydable, l’aluminium et le cuivre. Pour la découpe, le plasma peut travailler l’acier standard, l’inox, le cuivre, l’aluminium et le titane.
Le TIG AC/DC pour varier les matériaux
Le courant alternatif et le courant continu apportent une marge d’adaptation selon le métal et le travail à réaliser. Le mode TIG s’adresse aux assemblages où l’on souhaite contrôler précisément le bain de fusion. Son amorçage HF sans contact facilite le démarrage de l’arc et évite de toucher la pièce avec l’électrode pour l’amorçage.
Le mode MMA complète le TIG pour le soudage à l’électrode. Il permet de disposer d’un autre procédé sur le même appareil, utile lorsque la configuration du travail ou le type d’assemblage conduit à préférer l’électrode enrobée. Les deux procédés atteignent une intensité maximale de 200 A. Le réglage et le choix du procédé restent à adapter au métal, à son épaisseur et à l’assemblage recherché.
Découpe plasma réglable
En mode CUT, un jet de plasma fait fondre le métal conducteur et l’air comprimé évacue la matière. Le courant se règle en continu de 20 à 45 A, ce qui permet d’ajuster la coupe aux travaux entrepris. Après la découpe, le post-débit d’air refroidit automatiquement la torche et contribue à limiter l’usure de la buse et de l’électrode.
L’épaisseur maximale dépend du matériau. Les capacités annoncées sont les suivantes :
- Acier de construction ST37 : jusqu’à 12 mm.
- Acier inoxydable V2A/V4A : jusqu’à 8 mm.
- Aluminium : jusqu’à 5 mm.
Ces valeurs ne sont donc pas interchangeables d’un métal à l’autre. Pour obtenir une coupe adaptée, choisissez le réglage en tenant compte du matériau et de son épaisseur, et prévoyez une alimentation en air comprimé pour la fonction plasma.
Amorçage et technologie
La technologie IGBT équipe les trois fonctions de l’appareil. Pour le TIG, l’amorçage HF sans contact contribue à démarrer le soudage sans contact initial entre l’électrode et la pièce. En découpe plasma, l’amorçage HF par contact accompagne le démarrage de la fonction CUT. Ces éléments couvrent des besoins différents selon le procédé sélectionné.
Le post-débit d’air est une fonction utile après la coupe : l’air continue de circuler pour refroidir la torche. Il ne remplace pas le choix d’un courant adapté ni une préparation correcte de la pièce, mais participe au fonctionnement de la torche après le travail.
Un format à prévoir dans l’atelier
Avec des dimensions de 58 × 41 × 55 cm et un poids d’environ 16 kg, le poste réunit trois usages dans un seul équipement, mais demande un emplacement stable et un espace de rangement dédié. Son format est plus facile à intégrer qu’un ensemble de plusieurs appareils distincts, tout en restant conséquent pour un petit établi.
Ce modèle conviendra surtout à un atelier qui souhaite disposer du TIG AC/DC, de l’électrode et du plasma sans acheter un poste distinct pour chaque fonction. Il faut toutefois garder à l’esprit que les épaisseurs de coupe varient selon le matériau et que le mode plasma nécessite de l’air comprimé. La polyvalence est réelle, mais elle s’accompagne de réglages à choisir en fonction du procédé et du travail prévu.
Conseils d’utilisation
Avant de commencer, choisissez le procédé adapté au travail : TIG AC/DC ou MMA pour souder, CUT pour découper. Préparez la pièce et sélectionnez un réglage cohérent avec le métal et son épaisseur. En mode plasma, prévoyez une alimentation en air comprimé et ajustez le courant entre 20 et 45 A selon la coupe souhaitée.
- En TIG, utilisez l’amorçage HF sans contact et adaptez le mode AC ou DC au matériau travaillé.
- En MMA, choisissez une électrode adaptée au métal et réglez l’intensité en fonction de l’assemblage.
- En plasma, gardez à l’esprit que l’épaisseur maximale varie : jusqu’à 12 mm pour l’acier ST37, 8 mm pour l’inox V2A/V4A et 5 mm pour l’aluminium.
Après une coupe, laissez le post-débit d’air se terminer afin qu’il puisse refroidir la torche. Pour les réglages et les consommables, suivez les recommandations du fabricant correspondant au poste et au procédé utilisé.
Bien l’entretenir
Après le travail, laissez le post-débit d’air se terminer avant de ranger l’appareil. Retirez les poussières présentes sur le boîtier avec un chiffon sec et gardez le poste dans un endroit propre, à l’abri de l’humidité et des projections de métal.
Sur la torche plasma, vérifiez régulièrement l’état de la buse et de l’électrode, car leur usure peut affecter la qualité de coupe. Nettoyez les éléments selon les recommandations adaptées à ces consommables et remplacez ceux qui sont usés. Gardez également l’alimentation en air comprimé propre pour éviter d’introduire des impuretés dans le circuit. Rangez le poste et ses équipements sans tirer sur les câbles ni plier les conduites de manière marquée.
Pour qui ?
Ce poste s’adresse aux ateliers qui souhaitent réunir le soudage TIG AC/DC, le MMA et la découpe plasma dans un même équipement. Il peut convenir aux travaux de fabrication, d’ajustement ou de réparation sur différents métaux, notamment l’acier, l’inox, l’aluminium et le cuivre.
Il sera particulièrement intéressant si vous alternez entre assemblage et découpe et disposez d’un emplacement pour un appareil d’environ 16 kg. La fonction plasma suppose également de pouvoir alimenter le poste en air comprimé.