Description
Deux procédés dans un format compact
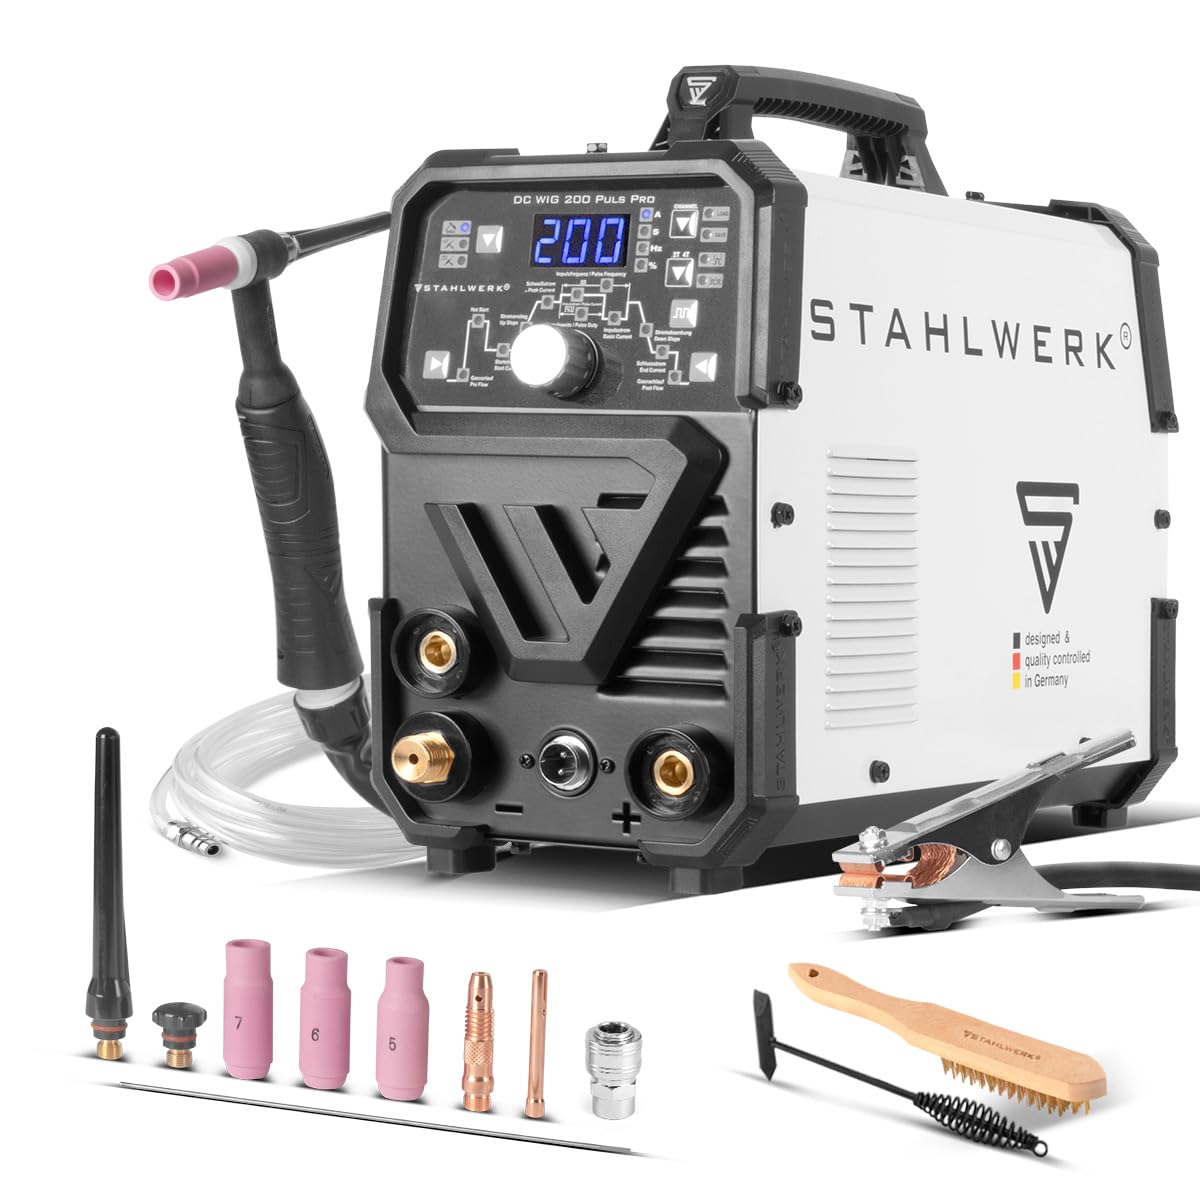
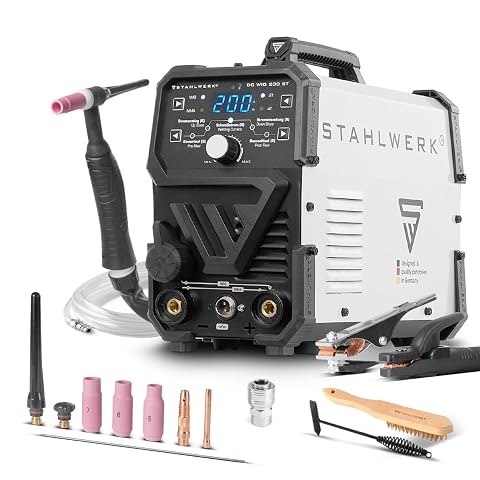
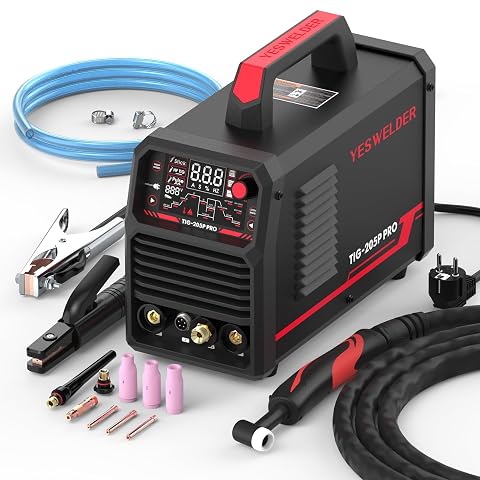
Le Stahlwerk DC TIG 200 Puls Pro réunit le soudage TIG en courant continu et le soudage MMA à l’électrode enrobée. Il délivre jusqu’à 200 A en TIG et 160 A en MMA. Ce double mode permet de choisir le procédé selon la pièce, le travail à réaliser et vos habitudes d’atelier, sans passer d’un poste à un autre.
Le TIG DC convient notamment au travail de l’acier, de l’acier inoxydable, du cuivre et du laiton. Le format reste compact pour un poste combiné : il pèse 5,8 kg et mesure 36,5 × 15,2 × 27,5 cm. Vous pouvez ainsi le déplacer plus facilement dans l’atelier ou le ranger après usage, tout en gardant à portée de main deux procédés de soudage.
Une impulsion réglable pour travailler les tôles fines
En TIG pulsé, vous pouvez ajuster le courant d’impulsion, sa fréquence et sa largeur. Ces réglages permettent d’adapter le comportement de l’arc et de mieux maîtriser le bain de fusion. Sur des tôles fines, cette maîtrise aide à limiter le risque de perçage, à condition de choisir des paramètres adaptés au métal et à son épaisseur.
Deux modes d’impulsion sont proposés. Le Shortpuls favorise un contrôle précis du bain et de la température. Le Longpuls vise une pénétration plus profonde et peut convenir à des cordons plus larges. Il ne s’agit pas de réglages universels : un essai sur une chute du même matériau reste utile pour trouver le bon équilibre avant de souder la pièce définitive.
Des réglages mémorisables pour les travaux récurrents
Le panneau de commande numérique rassemble les fonctions et les paramètres de soudage. Il offre 10 emplacements de mémoire pour enregistrer des réglages fréquemment utilisés et les rappeler lors d’un travail similaire. Cette fonction évite de repartir de zéro à chaque reprise et peut rendre les séries de pièces plus régulières.
La mémoire est particulièrement pratique lorsque vous alternez des tâches ou des matériaux qui demandent des réglages différents. Elle ne remplace toutefois pas le contrôle du résultat : l’état de la pièce, la préparation des bords et les consommables influencent aussi le comportement de l’arc. Prenez le temps de vérifier vos paramètres avant chaque nouvelle opération.
Amorçage HF et fonctions pour soigner le cordon
En TIG, l’amorçage haute fréquence démarre l’arc sans contact avec la pièce. Il contribue à un amorçage stable et évite le contact initial de l’électrode avec le métal. La torche WP‑26 fournie possède une tête flexible, utile pour orienter la torche et atteindre des zones moins accessibles.
Le poste intègre aussi la gestion du post‑gaz et l’évanouissement progressif du courant, ou Downslope. Le post‑gaz accompagne la fin du soudage pour aider à préserver la soudure de l’oxydation. Le Downslope réduit progressivement le courant en fin de cordon, ce qui aide à limiter la formation d’un cratère. En MMA, les fonctions Hotstart et Anti-Stick facilitent respectivement le démarrage de l’arc et la réaction en cas de collage de l’électrode.
À prendre en compte avant de choisir
Ce modèle est conçu pour le TIG DC et le MMA, pas pour le TIG AC. Si vos travaux demandent régulièrement un poste TIG AC, notamment pour souder l’aluminium dans les conditions habituelles de ce procédé, choisissez un équipement correspondant à ce besoin. En MMA, l’intensité maximale est de 160 A, contre 200 A en TIG.
- TIG DC : jusqu’à 200 A, avec impulsion réglable.
- MMA : jusqu’à 160 A, avec Hotstart et Anti-Stick.
- Travaux répétitifs : 10 emplacements mémoire pour vos réglages.
- Accès aux pièces : torche WP‑26 à tête flexible.
Les commandes d’impulsion offrent une marge de réglage appréciable, mais demandent quelques essais pour être pleinement maîtrisées. Ce poste s’adresse donc aux utilisateurs qui souhaitent ajuster finement leurs paramètres et exploiter les deux procédés, plutôt qu’à ceux qui recherchent uniquement un appareil très simple à régler.
Conseils d’utilisation
Avant de souder, préparez les pièces et choisissez le procédé adapté : TIG DC pour un contrôle précis du bain, ou MMA pour travailler à l’électrode enrobée. En TIG, prévoyez le gaz de protection et les consommables appropriés, qui ne sont pas inclus dans les réglages de l’appareil.
- Réglez l’intensité en fonction du matériau, de son épaisseur et du procédé choisi.
- En TIG pulsé, ajustez le courant, la fréquence et la largeur par essais progressifs sur une chute comparable.
- En MMA, adaptez l’électrode au travail et utilisez Hotstart ou Anti-Stick selon la situation.
- Pour les opérations répétées, mémorisez les paramètres utiles et vérifiez‑les avant de reprendre une pièce.
Travaillez dans un espace ventilé et dégagé, avec les équipements de protection adaptés au soudage. Évitez de toucher la torche ou la pièce avant leur refroidissement. En fin de cordon TIG, laissez le post‑gaz et le Downslope remplir leur rôle sans interrompre prématurément la séquence.
Bien l’entretenir
Laissez refroidir le poste, la torche et les pièces avant de les ranger ou de les nettoyer. Retirez les poussières présentes sur le boîtier avec un chiffon sec et doux. Évitez les projections de liquide et les produits abrasifs, qui pourraient abîmer les surfaces ou les commandes.
Après utilisation, examinez la torche WP‑26 et ses éléments accessibles. Remplacez les consommables usés ou détériorés par des pièces adaptées au montage et au procédé utilisé. Gardez les câbles et la torche rangés sans torsion excessive afin de limiter les pliures et l’usure prématurée.
Rangez l’appareil dans un endroit sec, propre et à l’abri des chocs. Enroulez les câbles sans les serrer et gardez le panneau de commande dégagé pour éviter l’accumulation de poussière pendant le stockage.
Pour qui ?
Ce poste s’adresse aux soudeurs qui veulent réunir le TIG DC et le MMA dans un appareil compact, pour l’atelier ou des travaux nécessitant de déplacer le matériel. Il peut convenir à des travaux sur acier, acier inoxydable, cuivre et laiton, ainsi qu’à des opérations sur tôles fines où le réglage de l’impulsion apporte un contrôle supplémentaire.
Les 10 mémoires intéresseront les utilisateurs qui répètent des assemblages avec des réglages proches. En contrepartie, les paramètres du mode pulsé demandent un peu de pratique. Si vos besoins exigent le TIG AC ou une intensité MMA supérieure à 160 A, ce modèle ne correspond pas à ces critères.