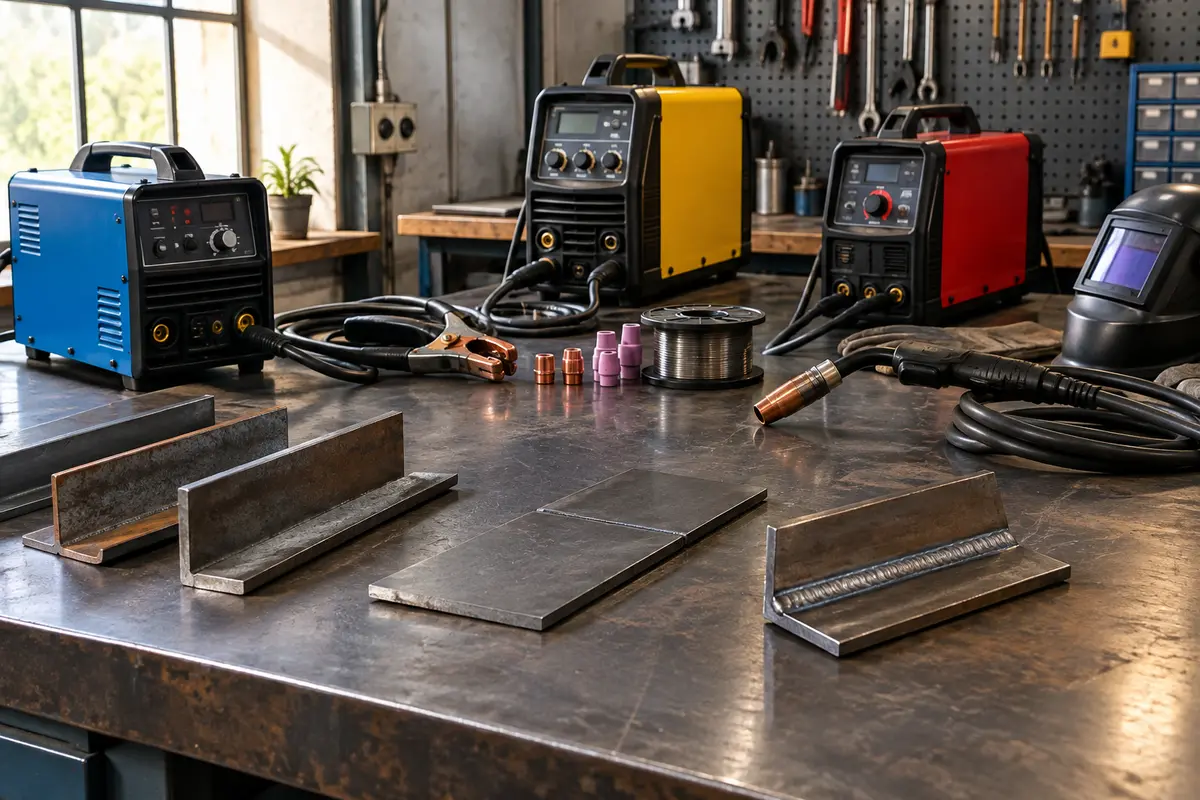
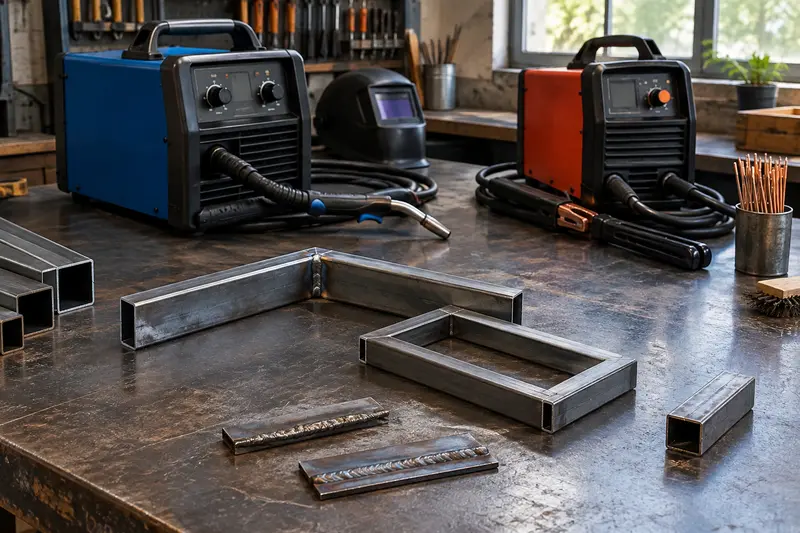
Pour assembler de l’acier en atelier, le MMA, le MIG/MAG et le TIG répondent à des besoins différents. Le choix dépend notamment de l’épaisseur, de la forme de l’assemblage, du niveau de finition attendu et des conditions de travail.
Il n’existe pas de procédé de soudage pour l’acier qui convienne à tous les assemblages. Le MMA est polyvalent et demande peu d’équipement autour du poste ; le MIG/MAG facilite les cordons continus ; le TIG permet un travail précis, mais réclame davantage de maîtrise et de préparation.
Pour choisir, partez de vos pièces et de vos conditions d’atelier : leur épaisseur, leur accessibilité, la longueur des cordons, la finition souhaitée et la fréquence d’utilisation comptent autant que le poste lui‑même. Voici les différences concrètes pour souder de l’acier en atelier sans rechercher un procédé universel.
Comprendre le MMA, le MIG/MAG et le TIG
En MMA, l’arc se forme entre la pièce et une électrode enrobée tenue à la main. L’électrode fond pour apporter le métal, tandis que son enrobage contribue à protéger le bain de fusion. Après le passage, il faut retirer le laitier et examiner le cordon. Le procédé est apprécié pour sa simplicité d’installation : il ne nécessite ni dévidoir de fil ni bouteille de gaz de protection.
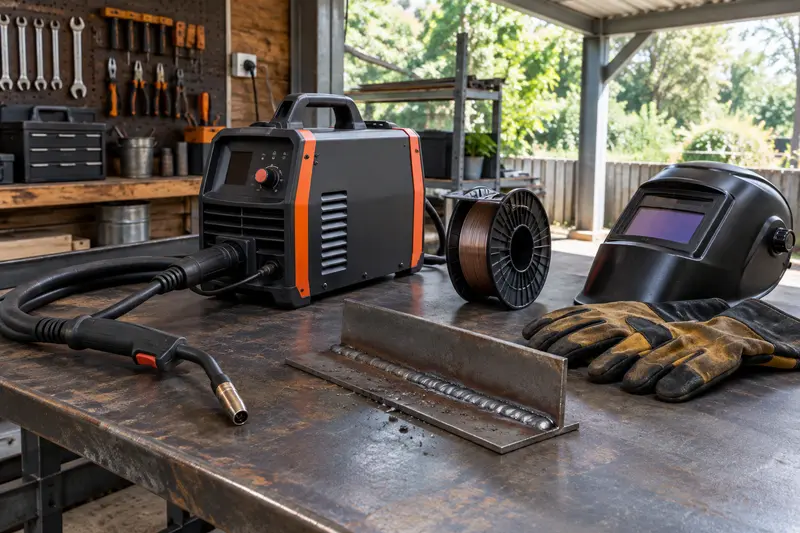
En MIG/MAG, un fil‑électrode est amené en continu par une torche. Le gaz, choisi selon le fil et le métal, protège le bain de fusion. Le terme MIG désigne l’emploi d’un gaz inerte, tandis que MAG correspond à un gaz actif. Pour l’acier courant, on rencontre principalement le soudage MAG. Le fil continu rend possible une progression régulière, mais suppose de régler l’avance du fil, la tension et le débit de gaz selon les consignes du fabricant et les conditions de travail.
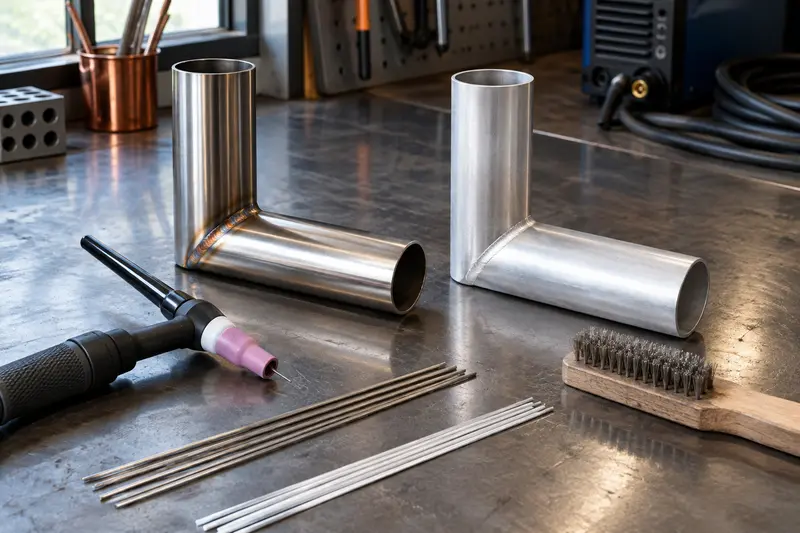
En TIG, l’arc est établi avec une électrode en tungstène qui ne sert pas de métal d’apport. Celui‑ci peut être ajouté séparément à la main lorsque l’assemblage le demande. Le bain est protégé par un gaz, généralement de l’argon. Comme l’opérateur contrôle séparément la torche et, le cas échéant, la baguette d’apport, le geste est précis mais demande de la coordination.
Ces principes influencent le matériel à préparer et le rythme de travail. Pour comparer les appareils par famille, consultez les postes classés selon leur procédé et vérifiez toujours les capacités indiquées dans la notice du modèle envisagé.
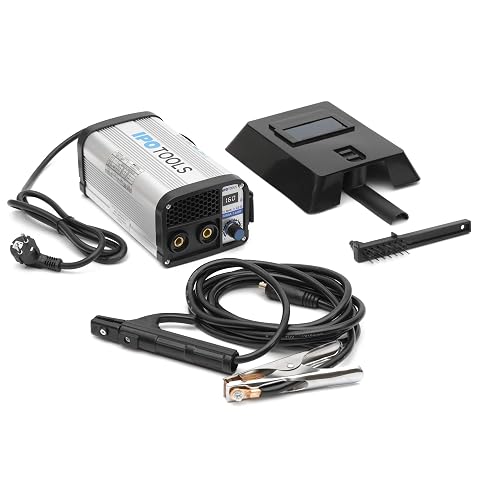
Un inverter MMA léger de 160 A, avec affichage numérique et fonctions d’aide à l’amorçage.
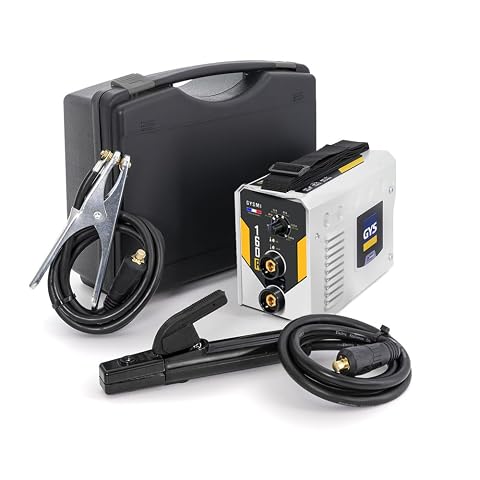
Un poste MMA compact et facile à transporter, avec aides à l’amorçage pour vos assemblages et réparations métalliques.
Comparer les usages et les contraintes
Le tableau donne des repères généraux, pas une garantie de résultat. La qualité dépend aussi du réglage, de la préparation, du consommable et de l’habileté de la personne qui soude.
| Critère | MMA | MIG/MAG | TIG |
|---|
| Équipement autour du poste | Poste et électrodes adaptées | Poste avec dévidoir, torche, fil et gaz selon la configuration | Poste TIG, torche, gaz et métal d’apport si nécessaire |
| Cadence de cordons | Interrompue par le remplacement des électrodes et le nettoyage | Adaptée aux cordons continus lorsque le réglage et l’accès conviennent | Progression généralement plus lente et geste précis |
| Nettoyage après soudage | Laitier à retirer, projections possibles | Pas de laitier avec un fil plein, projections possibles selon le réglage | Pas de laitier, mais le bain et la zone doivent rester propres |
| Conditions extérieures | Moins dépendant d’une protection gazeuse externe | Le vent peut disperser le gaz de protection | Le vent peut aussi perturber la protection gazeuse |
| Exigence de geste | Contrôle de la longueur d’arc et de l’électrode | Contrôle de la torche, de la vitesse et des réglages | Coordination fine de la torche et de l’apport éventuel |
En pratique, le soudage MMA ou MIG/MAG se départage souvent selon le compromis recherché entre installation simple et progression régulière. Le MMA s’accommode d’un poste facile à déplacer et de pièces qui ne permettent pas toujours d’installer une bouteille. En contrepartie, le changement fréquent d’électrode et le retrait du laitier interrompent le travail.
Le MIG/MAG est intéressant lorsque les cordons sont nombreux ou relativement longs et que l’atelier peut accueillir le dévidoir et le gaz nécessaires. Le fil continu évite les arrêts liés au remplacement d’une électrode, mais le poste doit être bien réglé et le gaz protégé des courants d’air. Un fil fourré autoprotégé peut constituer une autre configuration, à condition que le poste, le fil et la polarité soient compatibles.
Le TIG se justifie quand le contrôle du bain, l’aspect du cordon ou le travail sur une pièce délicate priment sur la cadence. Il n’est pas automatiquement le meilleur choix pour une soudure plus solide : la résistance dépend d’abord de la conception de l’assemblage, de la préparation et de la bonne exécution du joint.
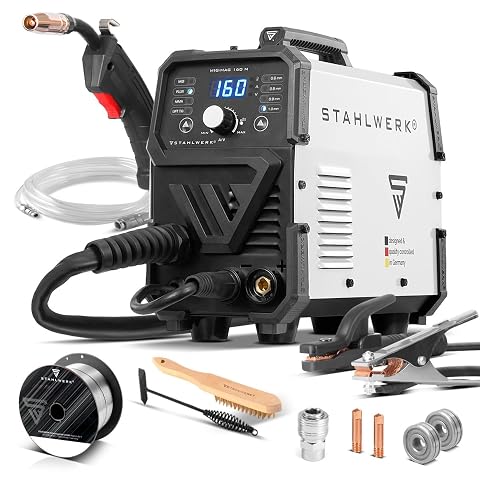
Un onduleur compact et synergique pour travailler au fil, à l’électrode ou en TIG Lift.
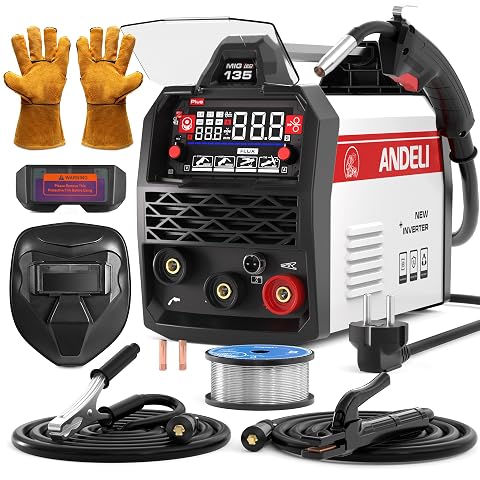
Un poste compact et polyvalent pour souder en MIG sans gaz, en TIG Lift ou à l’électrode, avec réglage synergique.
Adapter le procédé au type d’assemblage
La forme du joint change l’accès à la zone à souder et la façon de déposer le métal. Un joint bout à bout, un assemblage en angle et un recouvrement ne se réalisent pas de la même manière. Avant de choisir le procédé, observez les deux faces à assembler, la position de soudage et la possibilité de maintenir les pièces sans déformer l’ensemble.
- Pour un assemblage en angle, vérifiez que la torche ou l’électrode peut atteindre le fond du joint sans gêner le déplacement de la main. Une préparation et un pointage corrects aident à conserver l’alignement.
- Pour un joint bout à bout, l’écartement, l’alignement des bords et la préparation des chants doivent être adaptés à la géométrie et à l’épaisseur. Le procédé ne compense pas des pièces mal ajustées.
- Pour un recouvrement, tenez compte de l’accès aux deux côtés, de la fonction de l’assemblage et du risque de retenir saletés ou humidité entre les tôles.
Sur de l’acier de faible épaisseur, l’apport de chaleur est un enjeu important. Un réglage trop élevé, une progression trop lente ou un arrêt prolongé peut percer ou déformer la pièce. Le MIG/MAG et le TIG permettent un contrôle continu du dépôt, mais exigent des réglages et un geste adaptés. Le MMA reste possible dans des situations appropriées, avec une électrode et une intensité choisies pour la pièce ; il demande toutefois une maîtrise de l’arc qui peut rendre les tôles fines plus délicates à travailler.
Pour des sections plus épaisses ou des pièces qui doivent reprendre des efforts, ne choisissez pas seulement en fonction de la facilité d’exécution. Le type d’acier, la préparation, la pénétration recherchée, le nombre de passes et la procédure éventuelle comptent. Si l’assemblage est porteur, soumis à des règles ou essentiel à la sécurité, faites définir la méthode et contrôler le travail par une personne qualifiée.
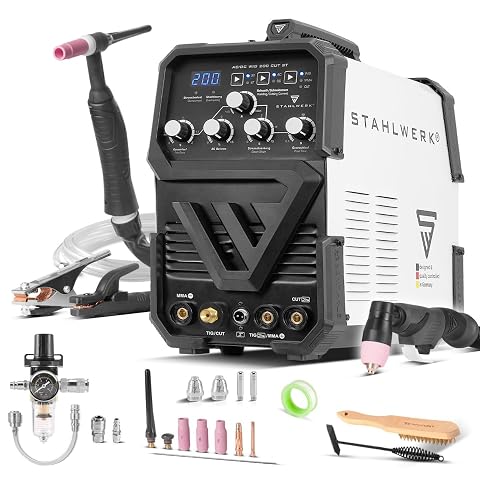
Trois procédés réunis dans un poste compact pour passer du soudage TIG AC/DC à l’électrode ou à la découpe plasma.
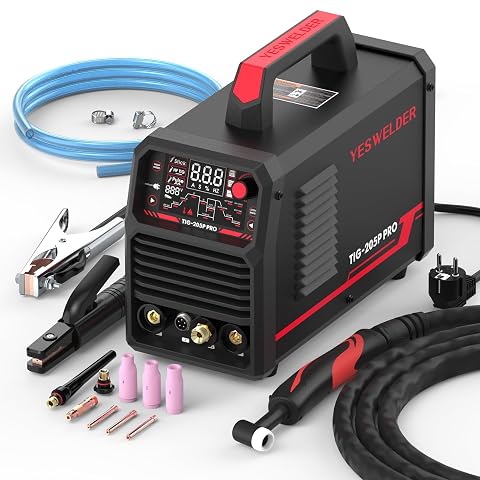
Un poste compact pour alterner entre TIG CC, TIG pulsé et MMA, avec amorçage HF et mémoire des réglages.
Préparer les pièces et régler le matériel
Quel que soit le procédé, une soudure commence par des pièces propres, bien ajustées et immobilisées. Enlevez les traces de peinture, d’huile, de rouille ou de calamine dans la zone concernée, avec une méthode adaptée au métal. Vérifiez que le serrage ne risque pas de contraindre excessivement les pièces et que la masse assure un contact électrique fiable sur une surface propre.
Le choix du consommable doit correspondre à la nature de l’acier et au procédé. Pour le MMA, vérifiez le type et le diamètre d’électrode, ainsi que les recommandations de courant et de polarité inscrites sur son emballage. En MIG/MAG, associez le fil, le gaz et les réglages selon les indications du fabricant. En TIG, choisissez une électrode tungstène et un métal d’apport compatibles avec le travail ; certains assemblages peuvent être réalisés sans apport, mais cela ne convient pas à toutes les configurations.
Avant de souder la pièce définitive, faites un essai sur une chute de métal comparable. Il permet d’observer l’amorçage, la stabilité de l’arc, la forme du cordon et, si possible, la pénétration après examen de la pièce. Modifiez les réglages progressivement plutôt que de changer plusieurs paramètres à la fois. Les valeurs de départ du fabricant sont des repères, pas une recette valable pour toutes les positions et toutes les formes de joint.
- Contrôlez l’épaisseur, la position du joint et l’espace disponible pour la torche ou l’électrode.
- Vérifiez que le câble de masse, la torche, le porte-électrode et leurs connexions sont en bon état.
- Pour un poste avec gaz, contrôlez le raccordement et le débit, puis mettez la zone à l’abri des courants d’air.
- Faites des points de maintien et vérifiez l’équerrage avant de réaliser les cordons prévus.
- Consultez la notice pour les réglages, la compatibilité des consommables et les limites d’utilisation du poste.
L’intensité ne se choisit pas d’après l’épaisseur seule. Le type de joint, la position, le diamètre du consommable, la préparation et la capacité du poste entrent également en jeu. Pour préciser ce critère, appuyez-vous sur le guide consacré à l’estimation de l’intensité selon l’épaisseur et l’assemblage.
Tenir compte des contraintes de l’atelier
La disponibilité d’une alimentation adaptée, la place autour du poste et la fréquence des travaux influencent le choix autant que la technique. Un poste MMA et ses électrodes peuvent être plus simples à déplacer. Un ensemble MIG/MAG prend davantage de place et nécessite de gérer le dévidage du fil et la bouteille lorsqu’un gaz est utilisé. Le TIG demande aussi son matériel de protection gazeuse et un accès confortable pour contrôler le bain.
Vérifiez la compatibilité électrique du poste avec l’installation de l’atelier, notamment les données de la plaque signalétique et les indications du fabricant. La capacité affichée ne dit pas à elle seule combien de temps vous pourrez souder sans interruption : consultez le facteur de marche au courant de travail envisagé. Un poste régulièrement sollicité doit être choisi en tenant compte de cette durée d’utilisation et des pauses nécessaires au refroidissement.
La ventilation doit permettre d’évacuer les fumées sans créer un courant d’air qui chasse le gaz de protection. Cette contrainte est particulièrement visible en MIG/MAG et en TIG, mais elle ne rend pas les autres procédés exempts de fumées. Une pièce galvanisée, peinte ou contaminée exige une évaluation particulière : les revêtements peuvent générer des fumées dangereuses. Ne soudez pas un matériau dont la composition ou le traitement est inconnu sans avoir établi les précautions adaptées.
Si vous travaillez dehors ou près d’une porte ouverte, le gaz de protection peut être perturbé par le vent. Installer un écran approprié peut aider, sans remplacer une ventilation suffisante ni les mesures de sécurité nécessaires. Le MMA peut être plus pratique dans ces conditions, mais le choix dépend aussi de l’électrode, de la qualité attendue et de l’environnement.
À retenir avant l’achat Comparez le procédé, le cycle d’utilisation, l’alimentation électrique, les consommables disponibles et les contraintes d’espace. Un poste qui affiche une forte intensité n’est pas nécessairement adapté à votre atelier ou à la fréquence réelle de vos travaux.
Repérer les limites et travailler en sécurité
Le MMA produit du laitier et demande souvent davantage de nettoyage entre les passes. Un mauvais amorçage, un arc mal maintenu ou une électrode inadaptée peut provoquer des défauts visibles, comme des projections, des inclusions ou un manque de fusion. Ces signes ne se corrigent pas simplement en meulant le cordon : il faut comprendre leur cause et reprendre la préparation ou le réglage.
En MIG/MAG, un dévidage irrégulier, une buse encrassée, un mauvais réglage ou une protection gazeuse insuffisante dégradent le cordon. La torche doit rester dans une position et à une distance cohérentes avec la méthode employée. En TIG, une électrode contaminée, des pièces sales ou un geste hésitant peuvent altérer la protection du bain et l’aspect de la soudure. Les différences entre le soudage TIG et MIG/MAG ne se limitent donc pas à l’apparence du cordon : le TIG sépare l’électrode du métal d’apport, tandis que le MIG/MAG alimente le fil en continu.
Dans les trois cas, protégez les yeux et la peau contre le rayonnement de l’arc et les projections. Portez des équipements adaptés au procédé, au travail effectué et aux consignes du fabricant. Éloignez les matériaux inflammables, protégez les personnes présentes avec des écrans appropriés et gardez les moyens de lutte contre l’incendie accessibles. Le masque ne remplace ni les gants, ni des vêtements couvrants, ni la protection des personnes autour de la zone.
La gestion des fumées et la ventilation sont indispensables. Ne soudez pas dans un espace confiné ou peu ventilé sans mesures d’évaluation et de protection adaptées. Un revêtement suspect, une bouteille de gaz endommagée ou une installation électrique inadaptée justifie l’arrêt du travail et la consultation d’un professionnel compétent. Respectez les notices du poste, des consommables et des équipements de protection.
Choisir un procédé selon votre besoin
Pour choisir un procédé de soudage, classez vos priorités avant de comparer les postes. Demandez-vous si vous réalisez surtout des réparations ponctuelles, des assemblages répétés ou des pièces où l’aspect et le contrôle du bain sont déterminants. Tenez ensuite compte des matériaux, des positions de soudage, de la mobilité et de votre expérience.
- Privilégiez le MMA si vous recherchez une installation simple et mobile, que vous acceptez les arrêts pour changer l’électrode et nettoyer le laitier, et que les assemblages sont compatibles avec ce procédé.
- Envisagez le MIG/MAG pour des cordons répétés ou continus en atelier, si vous pouvez installer et régler correctement le dévidoir et la protection gazeuse nécessaire.
- Considérez le TIG si vous avez besoin d’un contrôle précis et que vous pouvez consacrer du temps à la préparation et à l’apprentissage d’un geste coordonné.
- Vérifiez l’ensemble de la configuration : poste, consommables, alimentation, protection, ventilation et entretien. Le coût et l’encombrement des accessoires font partie du choix.
- Faites un essai représentatif avant de vous engager dans un travail important, puis contrôlez le résultat selon la fonction de la pièce.
Pour des profilés en acier de faible épaisseur, la maîtrise de l’apport de chaleur et la tenue des pièces sont particulièrement importantes ; les situations concrètes sont détaillées dans ce guide sur le choix entre MMA et MIG/MAG pour les profilés fins. Pour des assemblages structurels, soumis à des efforts importants ou à des exigences réglementaires, le choix du procédé doit être établi à partir des spécifications applicables et vérifié par une personne qualifiée.
En résumé, le MMA favorise la simplicité et la mobilité, le MIG/MAG la continuité des cordons en atelier, et le TIG le contrôle précis du bain. Le bon choix est celui qui correspond à l’assemblage, au matériau, à votre niveau de pratique et aux contraintes réelles de votre poste de travail.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.