Le vent peut chasser le gaz qui protège le bain de fusion et favoriser des défauts de cordon. Pour souder au MIG/MAG dehors, il faut d’abord évaluer les courants d’air, préparer un abri adapté et savoir quand interrompre le travail ou choisir une autre méthode.
En soudage MIG/MAG, le gaz de protection crée autour de l’arc et du bain de fusion une atmosphère qui limite leur contact avec l’air. À l’extérieur, le vent peut disperser cette enveloppe gazeuse avant qu’elle ne joue son rôle : le cordon risque alors de présenter des porosités ou une surface oxydée. Augmenter le débit de gaz ne règle pas forcément le problème et peut même créer davantage de turbulences.
Pour réussir un soudage MIG/MAG en extérieur, commencez par réduire les courants d’air au niveau de la torche et de la pièce, sans compromettre la sécurité ni la ventilation. Si le vent reste irrégulier ou trop fort, mieux vaut déplacer le travail, installer un abri sûr ou reconsidérer le procédé.
À quoi sert le gaz de protection en MIG/MAG ?
Le MIG/MAG est un procédé à l’arc où un fil‑électrode est amené en continu vers la pièce. Le gaz sort de la buse de la torche et protège la zone de soudage pendant que le métal fond et se solidifie. Cette protection est nécessaire pour éviter que l’air ambiant ne contamine le bain de fusion. Le choix du gaz dépend notamment du métal, du fil et du procédé défini pour l’assemblage.
Les termes MIG et MAG désignent la nature du gaz utilisé : dans le procédé MIG, il est inerte ; dans le MAG, il est actif. Il ne faut donc pas choisir un gaz uniquement parce qu’il est disponible sur le chantier. Vérifiez sa compatibilité avec le matériau, le fil et les consignes associées au poste ou au mode opératoire.
Le gaz ne forme pas une barrière rigide. Il sort de la torche et entoure la zone de fusion, mais sa protection dépend de plusieurs paramètres : réglage du débit, état de la buse, position de la torche, distance de travail et absence de courant d’air perturbateur. Le moindre défaut dans cette chaîne peut rendre la protection insuffisante.
Le rapport entre le vent et le gaz de protection en soudage est donc direct : le gaz doit atteindre le bain et y rester assez stable. Une rafale peut l’écarter de la zone, même si le débit paraît correct sur le détendeur. À l’inverse, ouvrir largement le débit n’assure pas une meilleure protection, car un flux excessif peut devenir turbulent et entraîner l’air ambiant vers le bain.
À retenir Le gaz de protection est invisible : vous ne pouvez pas confirmer sa présence en vous fiant à un nuage visible. Contrôlez le matériel, le réglage et les conditions de travail, puis inspectez le cordon selon les critères de qualité prévus pour l’assemblage.
Comment le vent perturbe‑t‑il le cordon ?
Un vent latéral, une rafale ou un courant d’air créé par un bâtiment peut dévier le gaz à la sortie de la buse. Le bain de fusion et le métal chaud se retrouvent alors insuffisamment protégés. Le risque augmente lorsque la torche est éloignée de la pièce, que sa position est mal adaptée ou que l’abri laisse passer un flux d’air dirigé sur l’arc.
La contamination peut se traduire par des porosités, c’est‑à‑dire de petites cavités dans le métal déposé, ou par une surface de cordon anormale. Selon le matériau et les exigences de l’assemblage, ces défauts peuvent diminuer la qualité attendue. Ils ne sont toutefois pas la preuve automatique d’un problème de vent : une pièce sale, des projections dans la buse, un débit inadapté ou un défaut de dévidage peuvent produire des symptômes voisins.
Un problème de vent en soudage MIG/MAG peut être intermittent. Un cordon peut sembler correct dans une zone abritée, puis se dégrader lorsque la pièce ou le soudeur change de position. Les rafales sont particulièrement difficiles à maîtriser, car elles varient pendant le travail. Se fier à un réglage de gaz effectué une fois pour toutes ne suffit donc pas si les conditions changent.
Avant de modifier le poste, examinez la situation dans son ensemble. Repérez la direction du vent à hauteur de la pièce, vérifiez que la buse est propre et que le circuit de gaz ne fuit pas. Contrôlez également le fil, les consommables et la préparation du métal. Une correction pertinente commence par l’identification de la cause, et non par une hausse systématique du débit.
Évaluer le poste et les conditions avant de commencer
La première étape consiste à distinguer une brise régulière d’un courant d’air variable. Une façade, un angle de bâtiment ou une porte ouverte peuvent canaliser le vent et créer une zone de turbulence, même lorsque l’environnement paraît calme. Observez plusieurs endroits possibles pour positionner la pièce et l’opérateur, sans vous placer dans une zone dangereuse ni gêner une voie de circulation.
Vérifiez ensuite le circuit de gaz et la torche. Le détendeur ou débitmètre doit être utilisé conformément à ses indications, et les raccords, le tuyau et les connexions doivent être en bon état. Une fuite, un tuyau pincé ou une buse obstruée peut réduire la protection indépendamment du vent. En cas de doute sur un raccord ou une bouteille, suivez les consignes du fournisseur de gaz et du fabricant du matériel.
- Confirmez que le gaz correspond au fil et au métal à souder.
- Examinez la buse, le tube-contact et les autres consommables de la torche.
- Placez la pièce et la torche de façon à limiter l’exposition directe aux rafales.
- Effectuez un essai sur une chute du même matériau, puis inspectez le résultat.
- Si les défauts persistent, vérifiez les réglages et la préparation avant de poursuivre sur la pièce finale.
Un essai n’autorise pas à ignorer une exigence de qualité ou une procédure de soudage. Pour une pièce structurelle, un assemblage soumis à des règles particulières ou une réparation dont la défaillance pourrait avoir des conséquences, appliquez les spécifications prévues et faites appel à une personne qualifiée si nécessaire.
Si vous devez comparer des appareils pour des travaux réellement prévus en MIG/MAG avec gaz, examinez aussi la compatibilité du poste avec le fil et le gaz envisagés. La sélection des postes à souder MIG/MAG permet de parcourir cette famille de procédés, mais le choix doit rester lié au matériau, aux assemblages et aux conditions d’utilisation.
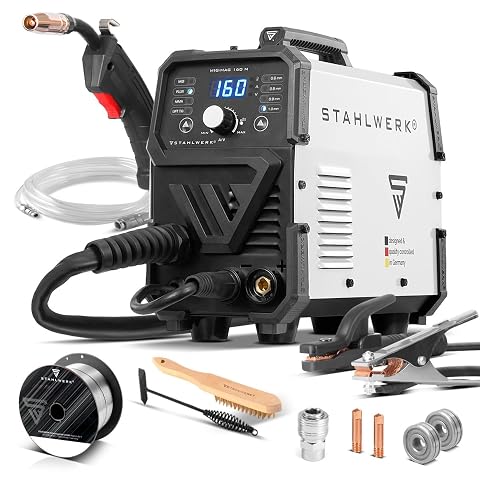
Un onduleur compact et synergique pour travailler au fil, à l’électrode ou en TIG Lift.
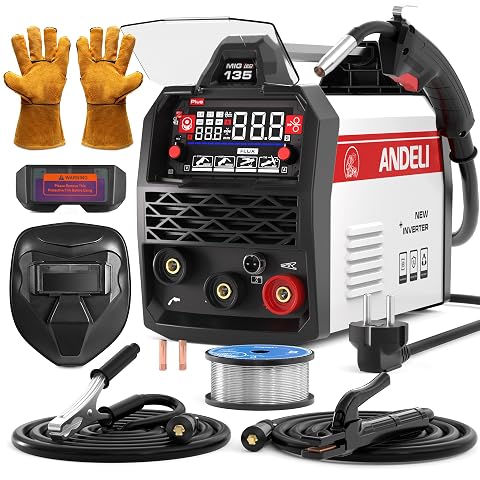
Un poste compact et polyvalent pour souder en MIG sans gaz, en TIG Lift ou à l’électrode, avec réglage synergique.
Comment protéger le gaz de soudage du vent ?
Pour protéger le gaz de soudage du vent, la solution la plus efficace est généralement de supprimer ou de détourner le courant d’air autour de la zone de soudage. Installez un écran ou un abri conçu pour cet usage, stable et compatible avec les travaux à chaud. Placez‑le de manière à réduire l’exposition de la torche sans enfermer complètement l’opérateur ni empêcher l’évacuation des fumées.
Un écran ne doit pas devenir un risque supplémentaire. Écartez les matériaux combustibles, protégez les bouteilles contre les chocs et maintenez‑les dans la position prescrite par leur fournisseur. Ne faites pas de soudage sous la pluie ou dans des conditions incompatibles avec les instructions du poste. Évitez également qu’un abri improvisé n’obstrue une ventilation nécessaire ou ne canalise les fumées vers l’opérateur.
À la torche, gardez une position stable et une distance cohérente avec les recommandations de réglage et la géométrie de la pièce. La buse doit rester propre, et son orientation doit limiter l’exposition du bain à l’air. Ne compensez pas une mauvaise position ou une rafale en éloignant davantage la torche ou en modifiant le débit au hasard.
- Choisissez un emplacement aussi abrité que possible, en tenant compte de la direction des rafales.
- Installez un écran sûr autour de la zone utile, sans bloquer les accès, la ventilation ou la surveillance du travail.
- Contrôlez le gaz, les raccords et la torche avant d’amorcer l’arc.
- Réalisez un cordon d’essai dans les conditions réelles, puis vérifiez son aspect et sa conformité.
- Interrompez le travail si le vent déstabilise la protection ou si les défauts ne peuvent pas être corrigés de façon fiable.
Le réglage du débit doit suivre les indications du fabricant et les paramètres prévus pour le fil, le gaz et la torche. Il n’existe pas de valeur universelle à appliquer pour neutraliser le vent. Une augmentation excessive peut engendrer des turbulences ; une valeur trop faible ne protège pas suffisamment le bain. Si le matériel ou le réglage vous est inconnu, demandez conseil à un professionnel plutôt que de multiplier les essais sur une pièce importante.
Comparer les solutions selon la situation
Le choix dépend de la possibilité de maîtriser le lieu, de la qualité demandée et de la nature du travail. La comparaison suivante sert à orienter la décision, pas à remplacer les consignes propres à l’assemblage. Les conditions de chantier et les exigences de contrôle peuvent imposer une méthode précise.
| Situation observée | Option à envisager | Point de vigilance |
|---|
| Vent faible et emplacement partiellement abrité | Préparer un écran, contrôler le gaz et faire un essai | Le résultat doit rester stable sur toute la zone de soudage. |
| Rafales ou courant d’air dirigé vers l’arc | Déplacer la pièce ou installer un abri adapté | Ne pas enfermer les fumées ni créer un danger d’incendie. |
| Vent impossible à maîtriser, mais assemblage compatible | Évaluer un fil fourré autoprotégé ou un autre procédé | Vérifier la compatibilité, les réglages, le laitier et les exigences du travail. |
| Qualité imposée ou pièce à enjeu important | Reconsidérer le lieu, reporter le travail ou appliquer une procédure validée | Ne pas accepter un cordon douteux comme solution provisoire. |
Un fil fourré autoprotégé est parfois présenté comme une solution pour souder dehors, car il ne dépend pas d’une bouteille de gaz externe pour assurer sa protection. Il ne rend pas pour autant le soudage insensible aux conditions extérieures. Il demande un fil et des réglages adaptés, produit du laitier et ne convient pas automatiquement à tous les matériaux, toutes les positions ou tous les critères de qualité. Le terme « sans gaz » ne signifie pas non plus qu’il n’y a pas de fumées à gérer.
Avant d’opter pour cette solution, vérifiez les instructions du fabricant du fil et du poste, la polarité requise, les consommables et le type d’assemblage admissible. Pour approfondir les limites de cette méthode, consultez notre guide sur la soudure sans gaz pour les travaux en extérieur. Un appareil sans gaz ne remplace pas automatiquement un MIG/MAG sous gaz si la procédure ou le résultat attendu impose ce dernier.
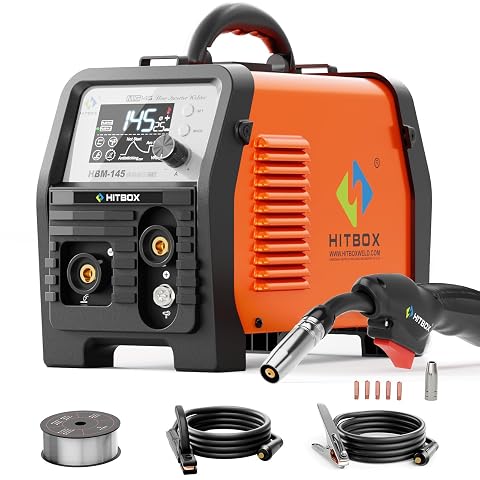
Quatre procédés dans un format compact pour passer du fil fourré à l’électrode selon vos travaux.
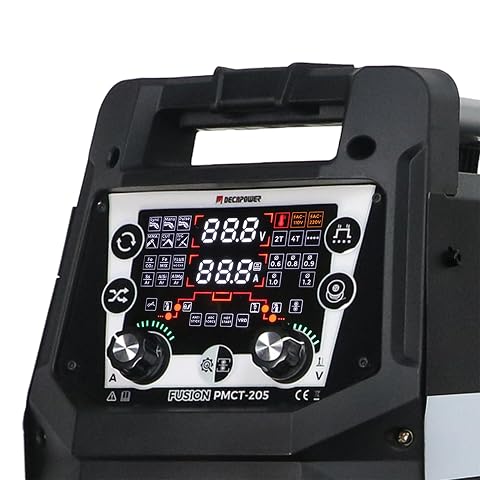
Un seul poste pour souder en MIG/MAG, TIG HF et MMA, puis passer à la découpe plasma selon vos travaux.
Quand faut‑il changer de procédé ou de lieu ?
Si un écran bien installé ne stabilise pas le gaz, si les rafales reviennent régulièrement ou si vous ne pouvez pas contrôler la qualité du cordon, le lieu de travail est à reconsidérer. Déplacer l’assemblage vers un espace adapté ou reporter l’intervention est souvent plus fiable que de poursuivre en ajustant les réglages sans méthode. Un résultat acceptable ne peut pas être déduit du seul aspect extérieur du cordon lorsque des contrôles spécifiques sont requis.
Le choix d’un autre procédé dépend de la pièce. L’électrode enrobée MMA ne repose pas sur un débit de gaz externe à la torche et peut être plus adaptée à certains travaux extérieurs, mais elle a ses propres contraintes de mise en œuvre, de finition et de compatibilité. Le TIG sous protection gazeuse reste sensible aux courants d’air. Un fil fourré autoprotégé peut convenir dans certains cas, mais il faut confirmer que le matériau et les exigences de l’assemblage le permettent.
La décision doit donc partir du métal, de l’épaisseur, de la position de soudage, du niveau de qualité demandé et des moyens disponibles. Pour comparer les grandes différences entre les procédés, le guide sur le choix entre MMA, MIG/MAG et TIG donne des repères utiles. En cas de doute sur un assemblage porteur, une réparation réglementée ou un mode opératoire imposé, demandez l’avis d’un professionnel compétent.
La sécurité reste prioritaire, quel que soit le procédé : portez les protections adaptées, protégez les personnes alentour contre l’arc, surveillez les projections et maîtrisez le risque d’incendie. Une ventilation suffisante est nécessaire pour éviter l’accumulation des fumées, mais elle ne doit pas créer un courant d’air qui chasse le gaz protecteur. Il faut trouver un équilibre entre captage des fumées et stabilité de l’atmosphère autour du bain.
Les critères à vérifier avant de choisir un poste
Un poste ne supprime pas l’effet du vent. Pour un achat cohérent, vérifiez d’abord que le procédé est adapté au matériau et au niveau de qualité recherché. Comparez ensuite les caractéristiques utiles au travail : types de fils acceptés, gaz requis, plage d’intensité, réglages disponibles, alimentation électrique, facteur de marche et compatibilité avec les accessoires. Ces éléments doivent correspondre à vos pièces et à votre environnement, plutôt qu’à une seule valeur mise en avant.
La torche et les consommables comptent également. Une buse adaptée et en bon état aide à conserver une sortie de gaz régulière, tandis qu’un tube-contact ou un diffuseur usé peut compliquer le soudage. Vérifiez la disponibilité des pièces de remplacement et les indications d’entretien. Un appareil bien choisi mais mal préparé ne protège pas mieux le bain contre le vent.
- Pour un MIG/MAG avec gaz : confirmez la compatibilité avec le type de fil, le gaz et la torche envisagés.
- Pour un fil fourré autoprotégé : vérifiez les caractéristiques du fil, la polarité et les limites d’emploi annoncées.
- Pour un usage extérieur régulier : réfléchissez d’abord aux moyens d’abriter la zone et de gérer les fumées.
- Pour un assemblage exigeant : privilégiez une méthode et un lieu compatibles avec les consignes de qualité applicables.
En résumé, le vent perturbe le MIG/MAG parce qu’il disperse le gaz avant que celui‑ci ne protège correctement le bain de fusion. La réponse consiste à diagnostiquer la cause, réduire le courant d’air avec un écran sûr et contrôler le matériel, sans augmenter le débit à l’aveugle. Si la protection reste instable, si la qualité requise n’est pas atteignable ou si la sécurité ne peut être garantie, changez de lieu, de méthode ou reportez le travail.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.