Description
Trois procédés pour varier les travaux
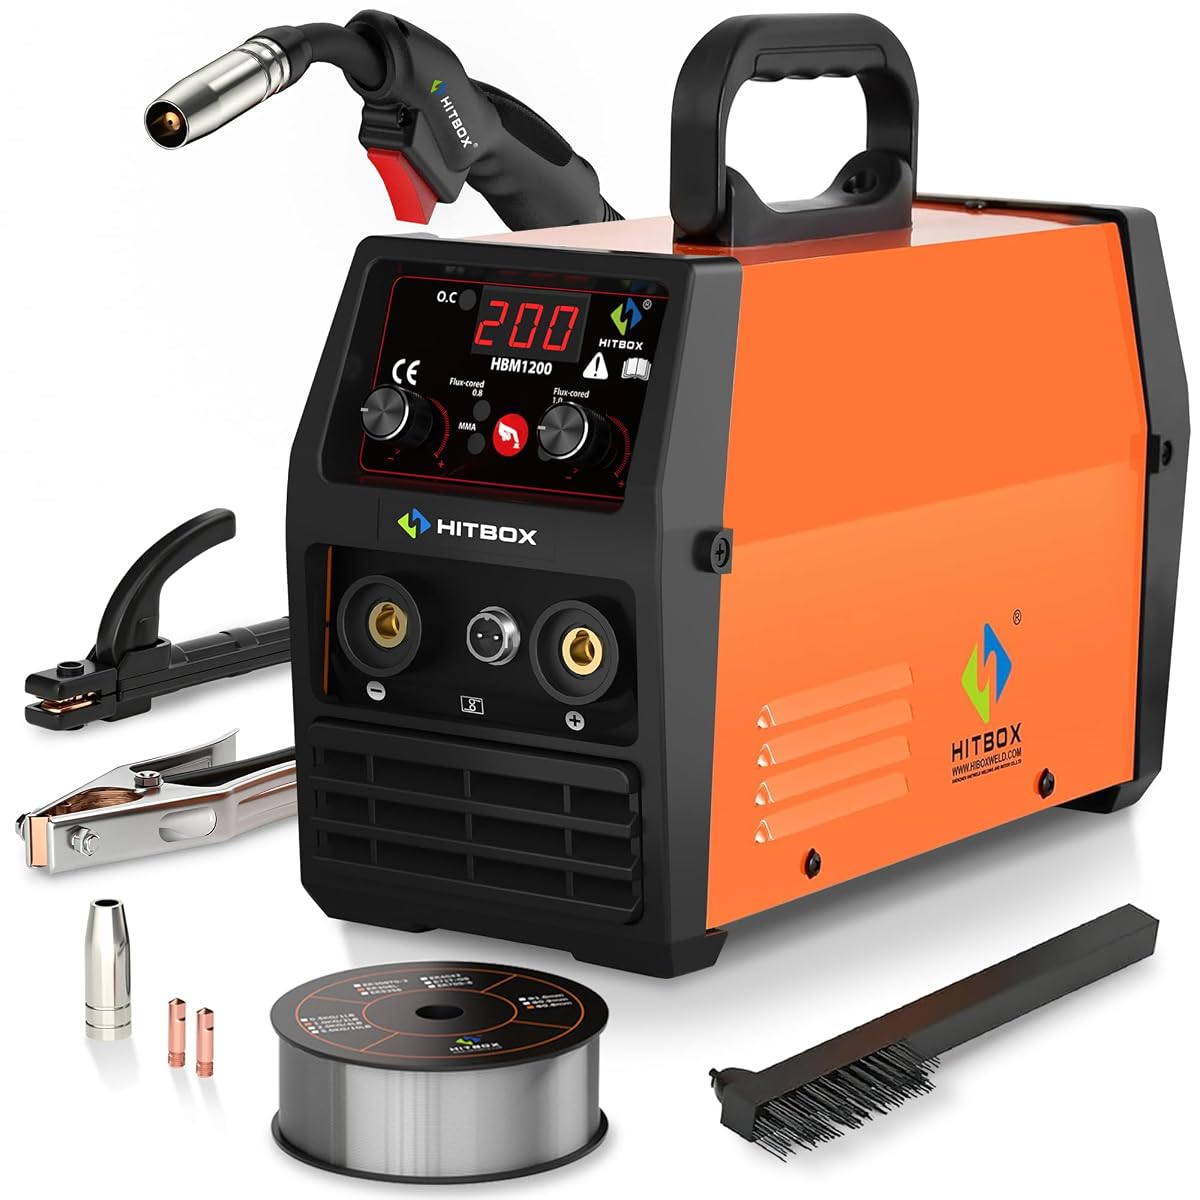
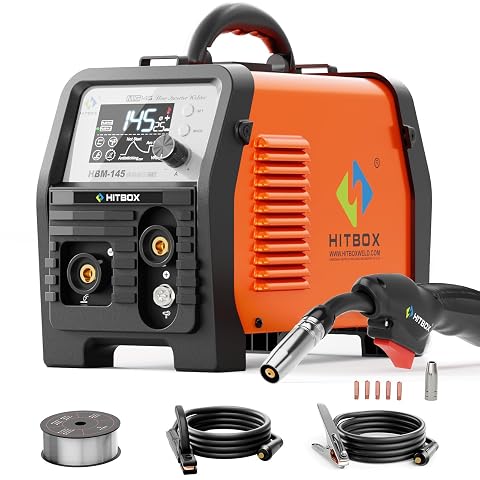
Le Hitbox HBM1200 regroupe les modes MIG sans gaz, ARC et TIG Lift dans un seul appareil. Cette polyvalence permet de choisir le procédé en fonction de la pièce et du travail à réaliser, plutôt que de se limiter au fil fourré. Le changement de mode s’effectue par commutateur, ce qui facilite le passage d’un procédé à l’autre.
En MIG, le poste utilise du fil fourré, aussi appelé flux core. Celui‑ci intègre le flux nécessaire au soudage, ce qui évite d’utiliser une bouteille de gaz de protection. Le poste accepte des fils fourrés de 0,8 ou 1,0 mm, et un fil de 0,8 mm est inclus. Le mode ARC fonctionne avec des électrodes jusqu’à 2,5 mm de diamètre.
Un réglage synergique en mode MIG
Le réglage synergique adapte automatiquement la vitesse d’avance du fil en fonction du courant de soudage. Ce fonctionnement réduit le nombre de paramètres à ajuster manuellement au démarrage et aide à obtenir un arc plus régulier. Il est particulièrement utile lorsque vous découvrez le soudage au fil fourré ou souhaitez préparer rapidement un réglage de base.
Cette assistance ne dispense pas de faire des essais sur une chute du même matériau. L’épaisseur, l’assemblage et la position de soudage influencent le résultat. Ajustez le réglage si nécessaire et observez la stabilité de l’arc avant de travailler sur la pièce définitive. Le procédé MIG sans gaz convient notamment aux réparations domestiques, au bricolage et à certains travaux agricoles.
Des capacités distinctes selon le procédé
Les épaisseurs de soudage annoncées varient selon le mode : de 0,8 à 5 mm en MIG, de 1 à 6 mm en ARC et de 1 à 4 mm en TIG. Ces plages permettent de comparer les procédés avant de commencer, mais ne remplacent pas un réglage adapté à la pièce et à la préparation du joint. Pour les travaux sur des matériaux plus épais que la plage indiquée, ce poste n’est pas le choix le plus adapté.
Le mode MIG est prévu pour l’acier au carbone, le fer, l’acier galvanisé et le cuivre. Le mode TIG Lift prend en charge l’acier inoxydable, mais la torche TIG Lift n’est pas incluse. Le kit comprend une torche MIG, et non une torche pour le mode TIG. Ce point est à prendre en compte si vous souhaitez exploiter les trois procédés dès la réception.
Un format transportable et des protections intégrées
Avec ses dimensions de 43 × 20 × 37 cm et son poids de 6,8 kg, le HBM1200 se déplace plus facilement qu’un poste lourd et encombrant. Il peut ainsi être transporté entre un établi et une zone de réparation, sous réserve de disposer d’un espace de travail approprié. Son alimentation est de 230 V.
Des ventilateurs et trois évents contribuent au refroidissement pendant l’utilisation. Le poste comporte également des protections automatiques contre la surchauffe et la surintensité, destinées à limiter les risques d’endommagement du circuit. Respectez les temps de refroidissement et les consignes d’utilisation de l’appareil.
Le contenu du kit et les points à considérer
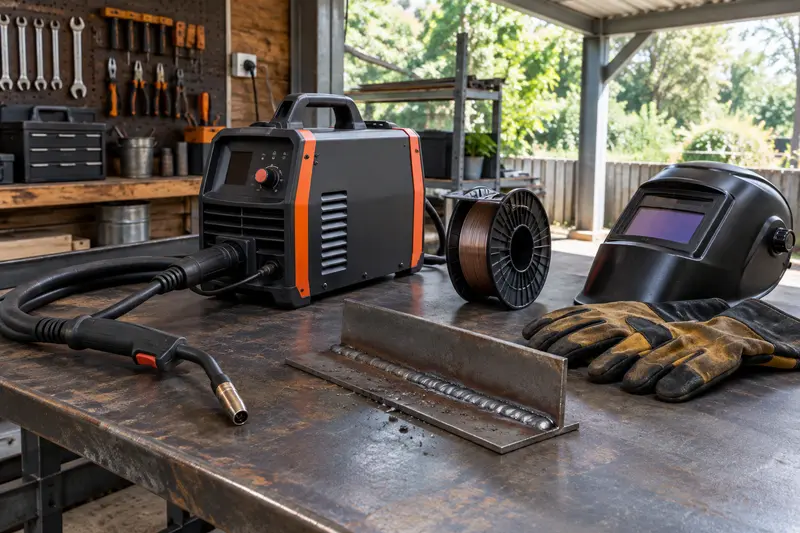
Le kit rassemble les éléments de base pour commencer en MIG sans gaz. Il comprend :
- une torche MIG et une pince de masse ;
- une pince de soudage et une brosse ;
- deux buses de soudage ;
- un fil fourré de 0,8 mm et un manuel d’utilisation.
Le fil fourré permet de souder sans bouteille de gaz, mais il peut produire des fumées, des projections et des résidus qui nécessitent un nettoyage après le travail. Prévoyez un espace dégagé et ventilé. Le HBM1200 convient surtout aux réparations et aux travaux courants dans les plages d’épaisseur annoncées. Pour le TIG Lift, il faut prévoir une torche dédiée, vendue séparément.
Conseils d’utilisation
Installez le poste sur une surface stable, dans une zone dégagée et ventilée. Choisissez le procédé adapté au travail : MIG avec fil fourré pour souder sans bouteille de gaz, ARC avec électrode, ou TIG Lift avec une torche dédiée, non incluse.
- En mode MIG, vérifiez que le fil utilisé mesure 0,8 ou 1,0 mm. Le kit contient du fil de 0,8 mm.
- En mode ARC, choisissez une électrode de 2,5 mm maximum.
- Serrez correctement la pince de masse sur la pièce et faites un essai sur une chute de matériau similaire. Ajustez le réglage en observant la stabilité de l’arc.
- Respectez les plages d’épaisseur annoncées pour chaque procédé et évitez de forcer le poste au‑delà de ses capacités.
Éloignez les matières inflammables de la zone de soudage et évitez d’inhaler les fumées. Après une utilisation soutenue, laissez le poste refroidir avant de reprendre le travail ou de nettoyer les accessoires. Consultez le manuel pour les réglages et consignes propres à l’appareil.
Bien l’entretenir
Laissez refroidir le poste et les accessoires avant de les nettoyer. Enlevez les résidus de soudage sur la torche MIG et les buses avec soin ; la brosse fournie peut servir à nettoyer les dépôts sur la pièce et autour de la zone de travail. Évitez de laisser des projections s’accumuler dans les évents de refroidissement.
Rangez le fil fourré à l’abri de l’humidité afin de préserver son état. Enroulez la torche et les câbles sans les plier fortement, puis placez les pinces et les buses dans un endroit sec. Avant une nouvelle utilisation, vérifiez visuellement l’état des accessoires et que les passages d’air du poste restent dégagés.
Pour qui ?
Le HBM1200 s’adresse aux bricoleurs et aux utilisateurs qui réalisent des réparations courantes sur le fer ou l’acier et souhaitent disposer de plusieurs procédés dans un seul appareil. Le mode MIG synergique rend les premiers réglages plus accessibles, tandis que l’ARC offre une autre méthode pour les travaux adaptés aux électrodes.
Son poids de 6,8 kg est pratique si vous devez déplacer le poste dans un atelier ou sur une zone de réparation. Il convient moins aux travaux dépassant les épaisseurs annoncées ou à ceux qui exigent le TIG Lift immédiatement, car la torche correspondante n’est pas fournie.