Description
Un poste polyvalent pour plusieurs procédés
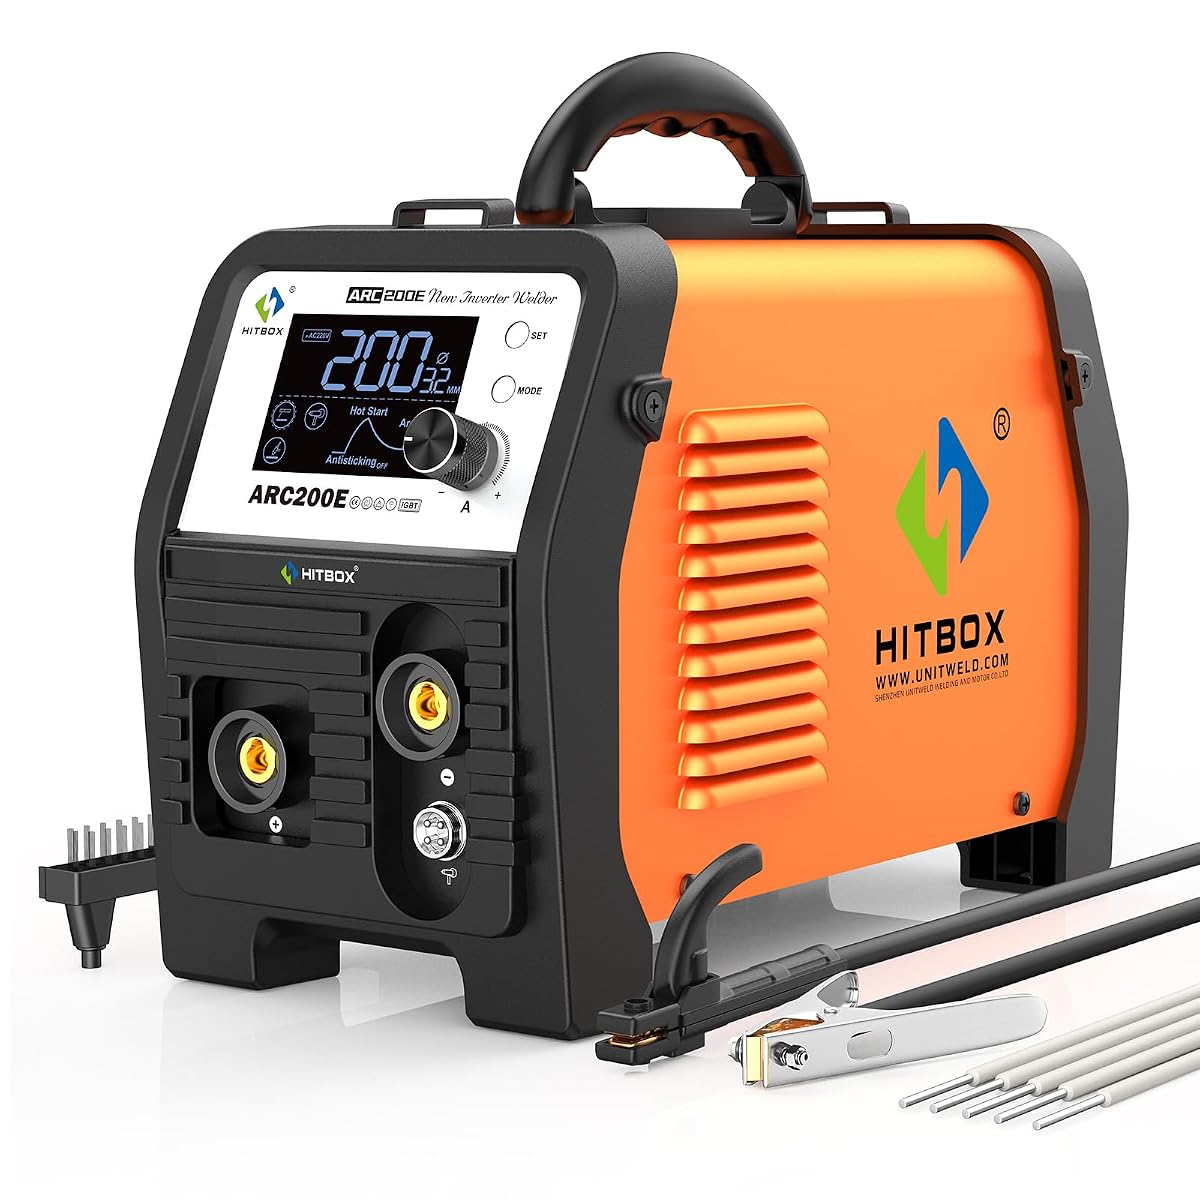
Le Hitbox ARC200E est un poste à souder à courant continu qui combine le MMA à l’électrode enrobée, le Lift TIG et le MIG au fil fourré. Cette combinaison permet de choisir le procédé en fonction du type de travail et des consommables disponibles, sans multiplier les appareils.
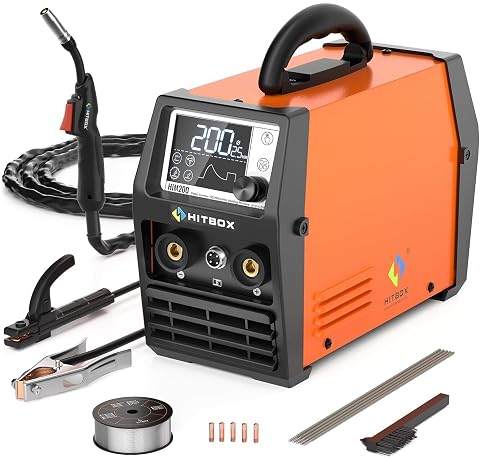
Alimenté en 230 V et donné pour un courant maximal de 200 A, il dispose d’un écran TFT‑LCD et d’un contrôle synergique. Le démarrage à chaud et l’anti-collage complètent les fonctions annoncées pour le soudage MMA. Son poids de 4,28 kg facilite son déplacement entre différents postes de travail.
Le MMA pour un large choix d’électrodes
En mode MMA, le poste accepte des électrodes de 1,6 à 4,0 mm. Les types compatibles mentionnés comprennent les électrodes acides E6013, ainsi que plusieurs électrodes basiques et cellulosiques, notamment E7018, E7016, E7028, E8018, E6010 et E6011. L’épaisseur de matériau indiquée pour ce procédé va de 2 à 10 mm sur acier.
La tension à vide annoncée est de 81 V. Le démarrage à chaud favorise l’amorçage, tandis que la fonction anti-collage aide à limiter l’adhérence de l’électrode à la pièce. Ces fonctions sont utiles pour les travaux MMA, mais le choix de l’électrode et des paramètres reste à adapter à la tâche réalisée. Le poste peut également fonctionner avec des longueurs de câble allant jusqu’à 40 m.
Un réglage guidé par l’écran
Le contrôle synergique relie l’épaisseur du matériau au courant de soudage et affiche cette corrélation à l’écran. Il sert de repère pour choisir rapidement un réglage de départ, sans remplacer l’ajustement nécessaire selon le métal, l’électrode et le résultat recherché. L’écran TFT‑LCD présente davantage d’informations et offre une meilleure visibilité que les affichages à tube LED traditionnels.
Cette aide peut simplifier les changements de configuration, en particulier lorsque vous alternez entre différentes épaisseurs. Elle ne signifie pas que tous les paramètres sont réglés automatiquement : prenez le temps de vérifier les valeurs affichées et de faire un essai sur une chute de matériau lorsque la précision du réglage compte.
Des possibilités en fil fourré et en Lift TIG
Pour le MIG au fil fourré, le poste accepte un fil de 0,8 à 1,0 mm et une épaisseur de matériau comprise entre 1 et 8 mm. Le pistolet-dévidoir nécessaire à ce mode est vendu séparément. Il faut donc prévoir cet accessoire avant de choisir ce procédé pour un projet.
Le mode Lift TIG utilise une électrode de tungstène de 1,6 à 2,4 mm et est prévu pour des matériaux de 1 à 4 mm. L’amorçage se fait par contact contrôlé, sans haute fréquence. La torche WP17V nécessaire n’est pas fournie et doit être achetée séparément. Ces deux modes élargissent les usages possibles, sous réserve de disposer de leurs équipements spécifiques.
Équipement inclus et profil d’utilisation
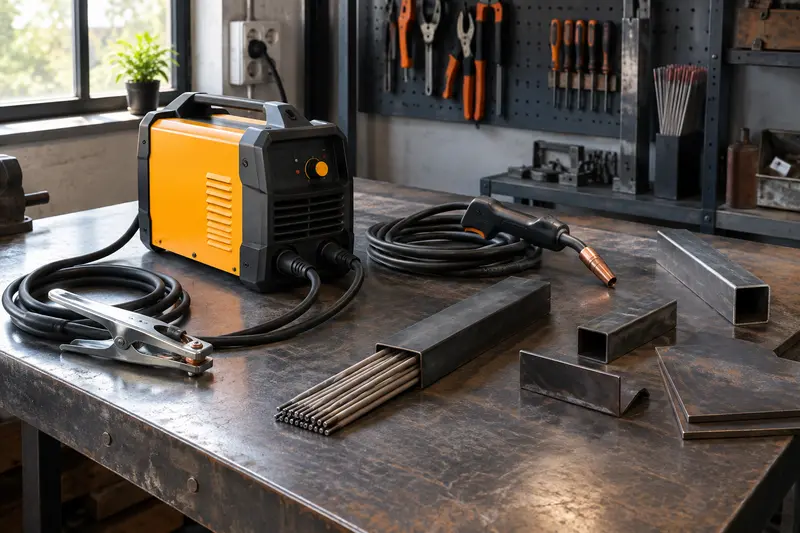
Le poste est livré avec une pince de terre de 1,5 m, un porte-électrode de 1,5 m, cinq électrodes de soudure de 2,0 mm et un marteau. Un manuel du produit est également inclus. Ces accessoires permettent de disposer d’un ensemble de base pour démarrer en MMA, tandis que les configurations fil fourré et TIG demandent des accessoires dédiés.
- Poste de 4,28 kg, alimenté en 230 V.
- Fonctions MMA : démarrage à chaud, anti-collage et contrôle synergique.
- Accessoires fournis : pince de terre, porte-électrode, cinq électrodes et marteau.
- Assistance qualité HITBOX annoncée pour une durée de deux ans.
L’ARC200E conviendra surtout aux utilisateurs qui veulent réunir plusieurs procédés dans un appareil compact et qui savent quels accessoires sont nécessaires pour chacun. Pour une utilisation immédiate en MMA, les éléments inclus sont plus directement adaptés ; en fil fourré ou en Lift TIG, le budget et la préparation doivent tenir compte du pistolet-dévidoir ou de la torche à acquérir séparément.
Conseils d’utilisation
Avant de commencer, choisissez le procédé et vérifiez que vous disposez des consommables et accessoires correspondants. L’appareil fonctionne sur une alimentation de 230 V. Pour le MMA, sélectionnez une électrode compatible avec le travail et utilisez le contrôle synergique comme repère de réglage, en tenant compte de l’épaisseur du matériau.
- Pour le MMA, raccordez les accessoires fournis et choisissez une électrode dans la plage de 1,6 à 4,0 mm.
- Pour le fil fourré, prévoyez un pistolet-dévidoir compatible et un fil de 0,8 à 1,0 mm.
- Pour le Lift TIG, prévoyez une torche WP17V et une électrode de tungstène de 1,6 à 2,4 mm. L’amorçage se fait par contact contrôlé, sans haute fréquence.
Faites un essai sur une chute du même matériau et ajustez les paramètres selon le résultat obtenu. Respectez les consignes du manuel pour le raccordement, le choix des accessoires et l’utilisation des fonctions du poste.
Bien l’entretenir
Après chaque séance, laissez refroidir les pièces et les consommables avant de les manipuler ou de les ranger. Retirez les résidus de soudage et les dépôts sur les accessoires avec des outils adaptés, sans forcer sur les câbles ni sur leurs raccords.
Pour nettoyer le poste, arrêtez‑le et débranchez‑le avant toute intervention. Utilisez un chiffon sec pour enlever la poussière du boîtier et gardez les ouvertures de ventilation dégagées. Évitez les produits liquides ou abrasifs sur l’écran TFT‑LCD.
Rangez la pince de terre, le porte-électrode, le marteau et les électrodes dans un endroit sec. Enroulez les câbles sans les plier fortement et vérifiez régulièrement leur état ainsi que celui des connexions. Conservez le manuel avec l’appareil pour retrouver les consignes propres aux différents procédés.
Pour qui ?
Le Hitbox ARC200E s’adresse aux bricoleurs expérimentés et aux utilisateurs d’atelier qui souhaitent disposer du MMA, du Lift TIG et du fil fourré sur un même poste. Le MMA est le procédé le plus directement accessible avec les accessoires inclus, tandis que les deux autres modes demandent des équipements vendus séparément.
Il peut convenir à des travaux sur acier dans les plages d’épaisseur annoncées pour chaque procédé. Son poids de 4,28 kg est pratique pour déplacer l’appareil, mais la sélection synergique ne remplace pas l’apprentissage des réglages et du geste de soudage.